С другой стороны, возможно, пришло время модернизировать линию, переведя её на двухпутную конфигурацию.
Оптимальное решение может зависеть от типичного времени цикла производства печатной платы и разнообразия компонентов, размещаемых на каждой плате. Кроме того, устранение узкого места в процессе размещения компонентов выявит ограничения другого оборудования на линии, такого как печь оплавления припоя. Поэтому ответ на эту неотложную потребность в скорости должен учитывать планы завода по будущим инвестициям.
Увеличение количества SMT-монтажных узлов:
добавление еще одного SMT-монтажного узла на линию увеличивает пропускную способность по установке компонентов, хотя это улучшение может быть меньше, чем ожидалось. Пара SMT-монтажных узлов на линии увеличивает эффективное расстояние, которое каждая плата должна преодолеть до следующего технологического процесса, что увеличивает общие потери при транспортировке печатных плат. Добавление дополнительного SMT-монтажного узла также увеличивает общую площадь линии на один блок, что может быть проблематично при ограниченном пространстве.
Двухполосная линия:
Для достижения большей производительности линии в ограниченном пространстве переход на двухполосную линию может предложить преимущества. Благодаря двум полосам и двум установочным головкам, двухлучевая двухполосная SMT-система может математически удвоить производительность линии по установке компонентов. Однако на практике увеличение производительности может быть меньше. Кроме того, требуются два передающих устройства: одно для переноса печатных форм с однополосного трафаретного принтера на двухполосную SMT-систему, и другое для переноса готовых печатных форм с SMT-системы в печь оплавления.
Двухполосная сборочная машина для поверхностного монтажа может использоваться в двух режимах. В параллельном режиме две платы загружаются и заполняются одновременно, поскольку две головки установки работают независимо. Время перемещения — время подачи плат в сборочную машину для поверхностного монтажа и установки оснастки, готовой к размещению компонентов, — необходимо учитывать при расчете общего времени цикла. При работе в параллельном режиме для каждой полосы платы может использоваться только одна сторона подающего стола. Это может быть недостатком при сборке плат с большим разнообразием типов компонентов.
С другой стороны, сборка SMT может работать в попеременном режиме. В этом случае печать платы на одной дорожке продолжается, в то время как вторая дорожка занимается переносом и фиксацией следующей платы. Это сводит время переноса платы к нулю. Однако две печатающие головки не могут работать непрерывно, поскольку каждая должна ждать, чтобы избежать помех со стороны другой.
Сравнение производительности:
учитывая, что типичное время переноса платы обычно составляет около двух-трех секунд, альтернативный режим может обеспечить более быстрое время цикла при размещении небольшого количества компонентов. Именно в таких ситуациях экономия времени переноса платы оказывает наиболее существенное влияние на сокращение общего времени цикла.
По мере увеличения количества монтируемых компонентов время, затрачиваемое на их установку, составляет всё большую долю времени цикла. Следовательно, преимущество экономии времени на перенос в альтернативном режиме уменьшается. На практике, если время цикла превышает примерно 15 секунд, совокупные потери в альтернативном режиме, когда одна из печатающих головок простаивает во избежание помех, перевешивают экономию, достигаемую за счёт исключения времени на перенос платы. В таких случаях параллельный режим может обеспечить большую производительность при условии надлежащего доступа к подающему устройству.
Другой вариант:
несмотря на потенциальное повышение скорости в любом из режимов, двухполосная сборка SMT может быть не лучшим решением для однополосной линии. На практике производительность сборки SMT определяется не количеством полос, а использованием установочных головок. Более высокая производительность зависит от того, насколько долго установочные головки остаются активными в течение всего цикла.
С учетом этого, двухступенчатая однорельсовая сборочная система SMT с двумя установочными головками может иметь ту же теоретическую производительность, что и двухсторонняя машина в параллельном режиме (рис. 1), обеспечивая при этом доступ к переднему и заднему подающим устройствам.

Рисунок 1. Двухступенчатая сборка SMT обеспечивает работу с двумя направляющими при удобстве использования одной направляющей.
Потери при переносе печатных форм включают дополнительное время, необходимое для разделения полос, которое выполняется внутри узла поверхностного монтажа. С другой стороны, для извлечения печатных форм из зоны трафаретной печати не требуется приводной блок. Отсутствует время ожидания, что позволяет избежать помех со стороны печатающей головки, а компактные размеры, эквивалентные размерам однополосного узла поверхностного монтажа, обеспечивают короткое общее расстояние, пройденное для захвата и позиционирования.
В целом, если нет особых условий, связанных с типом монтируемых плат, двухступенчатая двухголовочная сборка SMT может повысить производительность более эффективно, чем внедрение двухрельсовой сборки SMT или двух обычных одноголовочных машин.
Понимание узкого места:
Когда процесс сборки компонентов ограничивает пропускную способность линии, целесообразным решением является увеличение сборочных мощностей. Однако, если узкое место вызвано другим процессом, увеличение производительности установки компонентов может оказаться неэффективным вложением средств.
Для иллюстрации этого рассмотрим линию поверхностного монтажа (SMT), подобную показанной на рисунке 2, с указанием времени технологического цикла. В этом случае узким местом является первая сборка SMT-компонентов, которая ограничивает время цикла линии до 40 секунд.
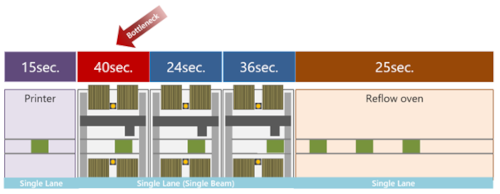
Рисунок 2. Сборочная машина ограничивает производительность линии SMT.
Предотвращение простоев при сборке SMT-компонентов:
В примере на рисунке 3 однополосная двухэтапная модернизация позволила сократить время сборки, и теперь время цикла линии определяется процессом пайки оплавлением. Это время нельзя сократить, поскольку профиль пайки оплавлением имеет фиксированную продолжительность. На иллюстрации каждая сборка SMT-компонентов выполняется значительно быстрее, чем время цикла, ограниченное пайкой оплавлением, и простаивает несколько секунд за цикл. Инвестиции в скорость сборки оказываются напрасными.
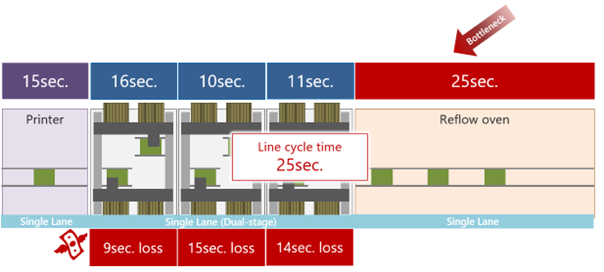
Рисунок 3. Процесс рефлюкса ограничивает время цикла линии SMT.
Для пайки оплавлением типичное эффективное время цикла составляет 25 секунд. Если линия сборки SMT работает быстрее, то, скорее всего, узким местом является процесс оплавления.
Улучшение процесса однополосной пайки оплавлением с помощью двухполосной печи сокращает время цикла до 12,5 секунд, как показано на рисунке 4. Это приводит к более быстрой пайке двухполосных компонентов. Затем двухполосная сборка SMT может эффективно взаимодействовать с печью оплавления. Между однополосной трафаретной печатью и двухполосной сборкой SMT требуется передающий блок.

Рисунок 4. Максимально быстрое время цикла при двухполосной пайке оплавлением и сборке компонентов. Используются все головки для поверхностного монтажа.
Наиболее длительный из процессов сборки определяет общее время цикла линии. Хотя эта сборка SMT действительно ограничивает производительность линии, время цикла значительно сократилось по сравнению с примером на рисунке 1, и все сборочные головки используются в полном объеме; следовательно, в этом примере инвестиции в повышение производительности сборки не являются напрасными.
Двухступенчатая однополосная установка для поверхностного монтажа, показанная на рисунке 3, позволяет подавать пластины в двухполосную систему оплавления с помощью поперечного блока и обеспечивает более короткий цикл, чем двухполосная конфигурация. Двухступенчатая машина также предоставляет возможность переключения на одноступенчатый режим работы для заполнения пластин меньшего размера, что сокращает время цикла. Программный инструмент, такой как Line Optimizer от Yamaha, может автоматически рассчитать и применить наиболее эффективные настройки.
В таблице приведены типичные варианты для руководителей SMT-подразделений, стремящихся сократить время производственного цикла своих линий.

Таблица 1. Рекомендации по улучшению времени цикла.
Заключение:
В каждой линии поверхностного монтажа есть узкое место. Когда приходит время модернизации, понимание его местоположения имеет решающее значение для правильного направления инвестиций. При длительном цикле сборки двухэтапный монтаж является надежным вариантом. При коротком цикле инвестиции в двухполосную пайку оплавлением могут быть более эффективными.
Внедрение двухрельсовой автоматизации на однорельсовой линии — это непростая модернизация, требующая компромиссов в производительности и доступности питателя. Если пространство ограничено, а другое однорельсовое оборудование необходимо обслуживать, двухступенчатая однорельсовая сборка SMT-компонентов может удобно и экономично повысить производительность.
Статья предоставлена подразделением SMT компании Yamaha Robotics.