Стремление к непрерывному совершенствованию
: Чтобы увеличить производительность, японский производитель автомобильных компонентов стремился сократить время цикла критически важных процессов, одновременно увеличивая скорость конвейерной ленты, чтобы минимизировать время перемещения каждой детали между процессами. Производственная команда компании обнаружила, что увеличение скорости выше определенного уровня приводит к снижению эффективности. Когда быстро движущиеся детали останавливаются обычным пневматическим стопорным цилиндром, требуется значительное время стабилизации, прежде чем деталь можно будет снять с конвейера и загрузить в процесс. Они также обнаружили, что увеличение скорости технологического оборудования для достижения более быстрого цикла стало приводить к более частым остановкам линии для устранения неполадок.
Другой производитель, выпускающий небольшие электродвигатели, стремился более эффективно формировать заказы на небольшие партии определенных вариантов продукции за счет сокращения времени переналадки линии. Оптимизация процедур переналадки позволила им сократить это время на 50%, с 10 до 5 минут. Однако совокупный эффект этих 5-минутных переналадок, которые обычно выполняются несколько раз в день, эквивалентен примерно 16 часам потерянной продукции каждый месяц. Поэтому команде пришлось тщательно управлять производством, отдавая приоритет более крупным заказам для оптимизации производительности.
Чтобы сэкономить потерянное время, компания разработала специальное приспособление для производства нескольких вариантов продукции без перенастройки линии. Это специальное приспособление, предназначенное для удержания трех различных компонентов малого, среднего и большого размеров, позволило линии обрабатывать до девяти различных вариантов продукции без необходимости перенастройки линии. Однако двухкоординатный робот, используемый для извлечения выбранной детали из приспособления, требовал регулировки положения остановки конвейера в зависимости от изготавливаемого варианта продукции (рис. 1). В качестве альтернативы, замена двухкоординатного робота на трехкоординатный позволила бы роботу перемещаться вдоль приспособления для захвата нужной детали. Оба подхода повлекли бы за собой дополнительные расходы, но привели бы к значительной экономии времени производства.
Проектирование и поддержка конвейерных систем:
Конвейерная система, являясь основной артерией производственной линии, может помочь максимизировать производительность, исключить ручную обработку и обеспечить оптимальное использование производственных площадей. Настройка конвейерной системы для оптимизации работы предприятия — это навык, который часто включает в себя адаптацию стандартных готовых устройств или разработку индивидуальных решений для конкретных задач в заводской среде, таких как крайние ограничения по площади или перепады высот. Часто требуются компенсирующие устройства для компенсации различий в возможностях оборудования на линии и обеспечения стабильной и скоординированной работы всей линии. Поставщики конвейерных лент предлагают широкий выбор вариантов и конфигураций, а также собственные специализированные продукты, которые могут быть адаптированы к индивидуальным потребностям заказчика.
Поскольку система, как правило, проектируется специалистами в соответствии со спецификациями, результат хорошо соответствует требованиям завода, сформулированным в начале проекта. По мере изменения и развития этих требований внесение необходимых корректировок в конвейерную систему может стать сложной задачей. Изменение положений остановки, обеспечиваемое, например, пневматическими цилиндрами, их датчиками и электромагнитными клапанами, может потребовать значительной разработки программного обеспечения, монтажа проводки и механической регулировки.
Две компании, производящие автомобильные компоненты и маломощные двигатели, столкнулись с этими ограничениями при попытке увеличить производительность с помощью обычных конвейеров. В каждом случае проектной группе не удалось добиться 100% желаемого улучшения.
Линейный модуль для транспортировки деталей:
по сравнению с традиционными конвейерами, линейный модуль транспортировки LCMR200 от Yamaha предлагает значительно большую гибкость для адаптации и повышения производительности линии. Такие параметры, как ускорение, замедление, скорость и положения остановки, задаются электронным способом и легко регулируются путем записи желаемых значений в контроллер. Кроме того, линейный двигатель обеспечивает двунаправленное перемещение.
Соответствующий контроллер YHX исключает необходимость написания кода лестничной логики и позволяет пользователю задавать прямые значения и простые перемещения от точки к точке. Один контроллер может координировать несколько взаимосвязанных модулей LCMR200 в составе полной производственной ячейки.
Поскольку для добавления дополнительных положений остановки не требуются дополнительные датчики, пользователи могут легко переконфигурировать свою производственную линию без ущерба для надежности. Линейный двигатель быстро и плавно разгоняется и останавливается, а время стабилизации после достижения желаемого положения может быть очень коротким. Фактически, время стабилизации можно оптимизировать, регулируя допуск позиционирования: больший допуск позволяет сократить время стабилизации. Кроме того, пользователи могут увеличить скорость конвейера без установки дополнительных упоров, поскольку каждый модуль может быть независимо остановлен, перезапущен и перенаправлен в другое положение по мере необходимости, чтобы подавать каждую деталь в оптимальное время.
Ползунок LCMR200 может быть запрограммирован на остановку в любой желаемой точке с точностью позиционирования ±5 мкм (максимум). Более того, скорость перемещения регулируется электронным способом до 2500 мм/с. В таблице ниже сравнивается типичное время, необходимое для перемещения деталей в зависимости от полезной нагрузки.
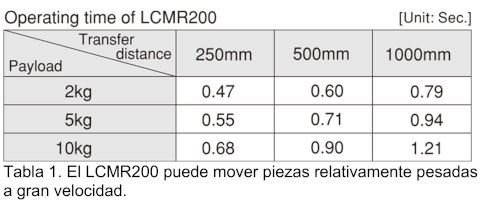 Таблица 1. LCMR200 способен перемещать относительно тяжелые детали на высокой скорости.
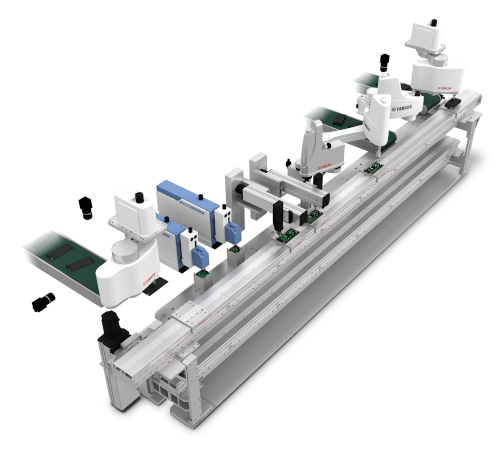
Ползунок может выдерживать нагрузку до 15 кг, а жесткость модуля позволяет выполнять процессы без снятия заготовки с ползунка (рис. 2). Это обеспечивает быстрое время цикла, а также экономит трудозатраты и инженерные расходы на разработку механизма для перемещения заготовки между различными приспособлениями для каждого процесса.
 Рисунок 2. Линейные транспортные модули последовательно подают заготовки непосредственно к каждому технологическому процессу.
Упомянутый ранее производитель автомобильных компонентов быстро понял, как LCMR200 может помочь достичь 100% желаемого повышения производительности. В рамках пилотного проекта перепроектирование производственной линии путем замены обычных конвейеров модулями LCMR200 привело к существенному сокращению времени перемещения. Эта экономия времени, в свою очередь, снизила необходимость сокращения циклов различных процессов на линии. В результате объем производства превысил первоначальную цель команды, а количество ошибок, приводящих к простоям, сократилось до такой степени, что эта сборочная линия стала образцовой на заводе.
Аналогичным образом, производитель электродвигателей использовал LCMR200 для повышения производительности за счет увеличения гибкости производственной линии. Возможность изменения положений остановок модулей путем перепрограммирования позволила значительно сократить объем ручной настройки. Впоследствии команда внедрила считыватель QR-кодов для идентификации каждого типа узла в начале производства и обеспечения автоматической перенастройки всех модулей LCMR200. Это исключило необходимость взаимодействия человека с машинами или оборудованием через сенсорную панель, что привело к полной автоматизации сборки продукции от начала до конца. Это значительно увеличило скорость работы и устранило необходимость вмешательства оператора для смены моделей продукции. Теперь компания может управлять как небольшими производственными партиями, так и крупными заказами.
Заключение:
Производственные компании постоянно сталкиваются с проблемой повышения производительности за счет таких мер, как увеличение скорости линии и сокращение времени переналадки. Традиционные конвейеры могут стать препятствием для прогресса, предлагая лишь ограниченную гибкость и требуя значительных инженерных усилий для перенастройки. Простые изменения часто не приводят к необходимым улучшениям. Кроме того, внесение существенных изменений обычно требует значительной поддержки со стороны поставщика.
Двунаправленные линейные конвейерные модули позволяют значительно изменять параметры, такие как скорость и положения остановок. Более того, владельцы оборудования обычно могут вносить эти изменения самостоятельно. Другие преимущества включают возможность выполнения таких процессов, как механическая сборка, непосредственно на модуле, что экономит как время обработки, так и инженерные затраты, связанные с демонтажем и заменой деталей на традиционном конвейере.