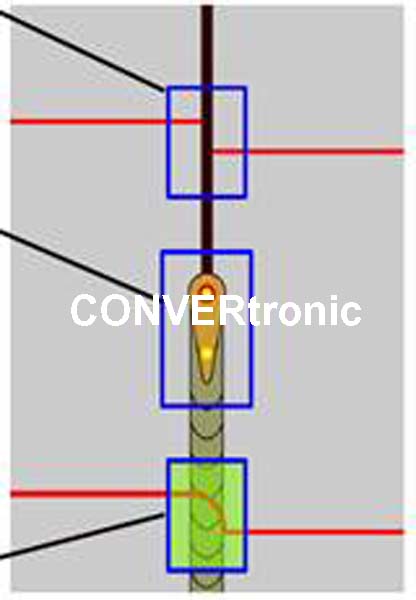
 До обработки:
- Положение шва/зазора
- Положение TCP/луча
В процессе обработки:
- Глубина сварки/плавления
- Ширина шва
- Отверстия
- Потеря материала
- Положение луча
- Пористость
- Выступы
После обработки:
- Отверстия/кратеры (поры)
- Трещины
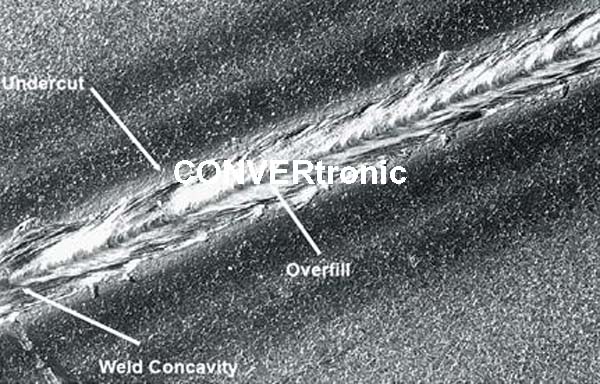
- Недостаточное заполнение
- Надрезы
Цель данной статьи — объяснить и проиллюстрировать доступные методы мониторинга в реальном времени для контроля лазерной сварки.
Контроль и мониторинг сварных швов имеют фундаментальное значение на каждом этапе производства, поскольку они обеспечивают контроль в реальном времени за один проход над такими аспектами, как:


- Компенсация существующих допусков во всех процессах (механическая обработка, материал, инструмент, допуски оборудования и т. д.),
- Предотвращение образования некачественных сварных швов (брака),
- Оптимизация производства и гарантия качества,
- Документирование и хранение данных в базе данных по 100% процесса.


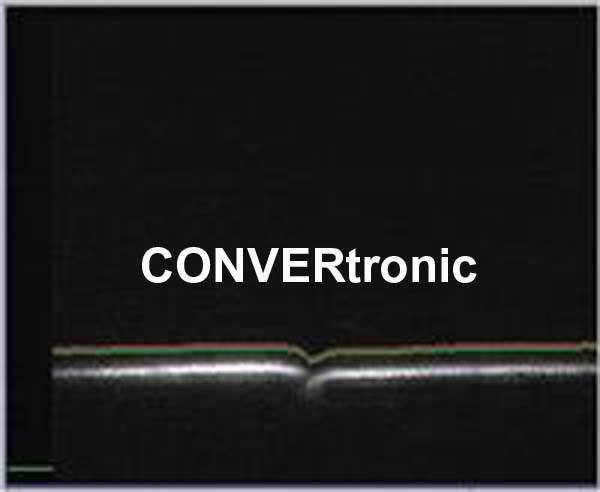
Мониторинг процесса лазерной сварки.
Благодаря онлайн-управлению процессом, контроль возможен до, во время и после его завершения.
Предварительный контроль процесса (лазерный траекторный датчик PRECITEC)
Системы предварительного контроля процесса обеспечивают точное позиционирование лазера, компенсируя допуски размеров как в позиционировании, так и в обрабатываемых деталях. Это достигается не только путем определения положения шва, но и, в сочетании со встроенным двигателем, путем изменения положения сварочной головки. Весь этот процесс выполняется непрерывно во время сварки со скоростью более 8 м/мин.
Это достигается путем проецирования луча на обрабатываемую поверхность, после чего камера анализирует отражение этого луча и передает изображение процессору, получая трехмерное изображение.
Датчик рассчитывает необходимое положение, а также перемещение сварочной головки и параметры, необходимые для проведения регулировок в системе перемещения.
 Мониторинг процесса лазерной сварки (монитор лазерной сварки PRECITEC)
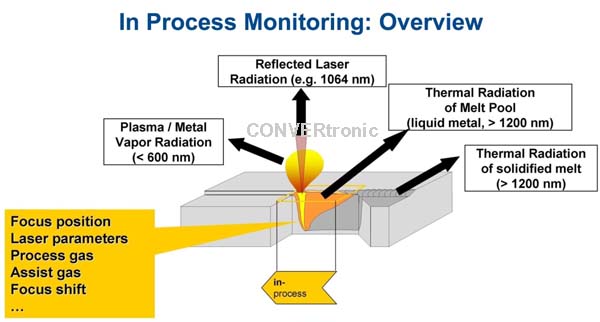
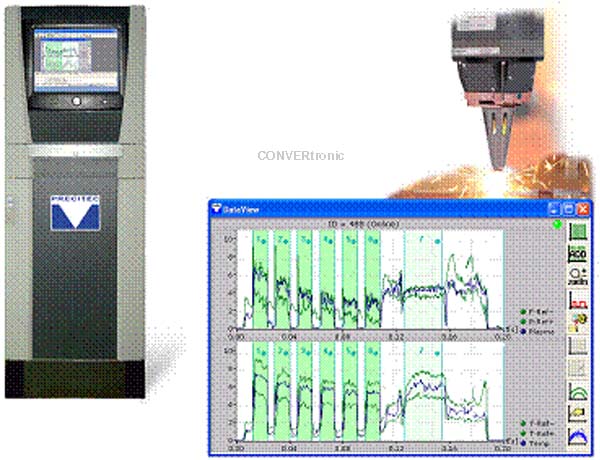
Для мониторинга лазерной сварки в процессе используется оборудование, позволяющее в режиме реального времени анализировать излучение, генерируемое взаимодействием лазерного луча с заготовкой. Анализируя определенные параметры процесса (температура, плазма, отражения), можно выявлять такие дефекты, как пористость, недостаточное количество материала, потери мощности, смещение фокуса и т. д.
Монитор лазерной сварки представляет собой комплексную систему мониторинга, обрабатывающую сигналы, полученные с помощью фотодиодов и детекторов на основе камер.
Полученные параметры записываются на компьютер и сравниваются с эталонными данными для определения того, находятся ли они в пределах, установленных как правильные, с документированием в режиме реального времени.
 Постпроцессный мониторинг (монитор геометрии шва PRECITEC):
интегрированный в процесс сварки, он позволяет в режиме реального времени измерять и анализировать геометрию внешней поверхности сварного шва, а также выявлять неровности, такие как пористость и другие дефекты. Этот процесс включает в себя излучение световой линии и анализ отражения, возвращающегося после удара о заготовку. Точность процесса будет зависеть в первую очередь от разрешения камеры, анализируемой области и требуемой скорости.
 Этот метод контроля качества сварки в режиме реального времени применим не только к лазерной сварке, но и к сварке MIG/MAG, сварке TIG, пайке или нанесению клея.
ROFIN — мировой лидер в разработке, производстве и продаже промышленных лазеров и лазерной продукции для обработки материалов.
PRECITEC — лидер в разработке и производстве лазерных технологических головок, а также систем мониторинга процессов.
Автор:
Статья предоставлена компанией Rofin-Bassel Espala, SL.