Предотвращая перерастание мелких проблем в дорогостоящие простои, можно обеспечить бесперебойное производство, а инженеры смогут оперативно диагностировать и устранять любые скрытые неполадки. Это поможет сократить сбои в работе и повысить общую эффективность оборудования (OEE), что в конечном итоге приведет к увеличению производительности.
Повышенная адаптивность:
как программные, так и аппаратные системы играют важную роль в обеспечении автономной адаптации производственного оборудования к возникающим проблемам, гарантируя непрерывное производство и высокую производительность. В таких системах, как высокоскоростные линии поверхностного монтажа, уже оснащенные инспекционными камерами и системами управления движением, это может предоставить удобную возможность для добавления новых функций самотестирования путем обновления программного обеспечения. С другой стороны, для внедрения новых тестов, требующих дополнительных датчиков или исполнительных механизмов, может потребоваться новое оборудование.
Проблемы с соплами, часто возникающие из-за засоров, являются распространенной проблемой, с которой часто сталкиваются бригады, занимающиеся сборкой SMT-оборудования. Сопла загружаются и выгружаются из установочной головки и хранятся на станции хранения, когда не используются. Положение каждого сопла задается в настройках и, как правило, остается фиксированным до тех пор, пока машина не будет перепрограммирована для следующей смены продукта.
В новейших сборочных машинах Yamaha YRM SMT новое программное обеспечение для компоновки без использования сопел (рис. 1) позволяет машине управлять соплами на основе их идентификатора, а не положения в зоне расположения сопел. Каждому соплу присваивается уникальный идентификатор с помощью двумерного кода. При
компоновке без использования сопел машина возвращает сопла в любое положение в зоне расположения.
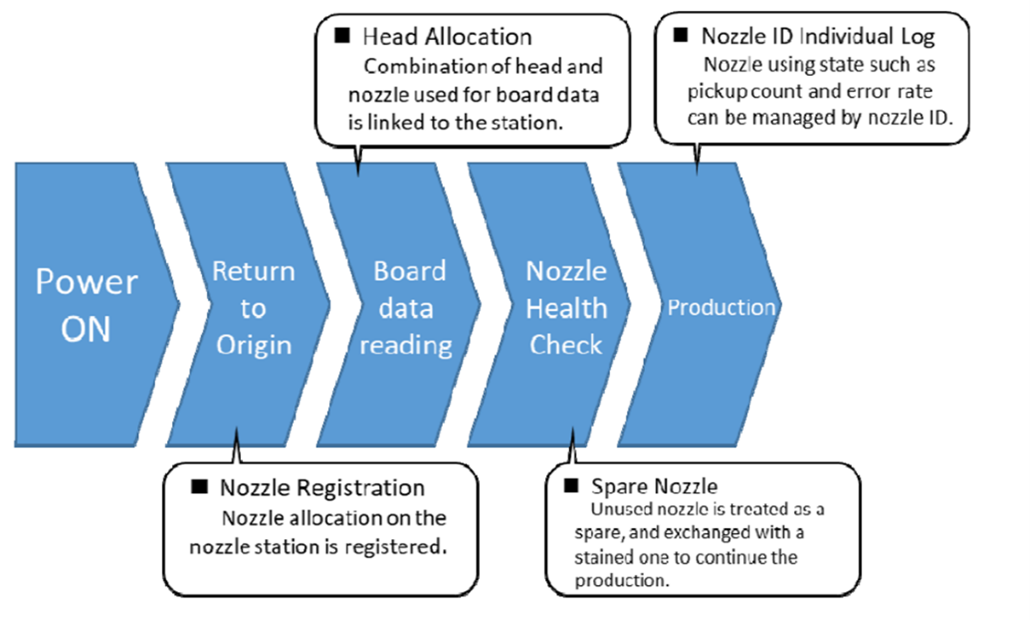
Рисунок 1. Программное обеспечение для компоновки без сопла.
Это программное обеспечение позволяет станку избежать проблем, связанных с неисправной форсункой, путем замены ее на другую форсунку того же типа, установленную в другом месте. Производство продолжается без перерывов, что позволяет осмотреть неисправную форсунку и устранить проблему. Опция без форсунки помогает минимизировать ошибки оператора после очистки или технического обслуживания и позволяет производственным бригадам точно контролировать производительность форсунки.
Этот пример демонстрирует, как изменение программного обеспечения может улучшить отказоустойчивость. С другой стороны, новая опция измерения силы на кончике сопла для подпружиненных сопел требует установки нового оборудования. Добавление этой функции позволяет команде сборщиков SMT периодически проверять сопла на наличие проблем. Новое оборудование содержит набор тензодатчиков, которые работают с соответствующим программным обеспечением для управления последовательностью тестирования сопел (рис. 2).
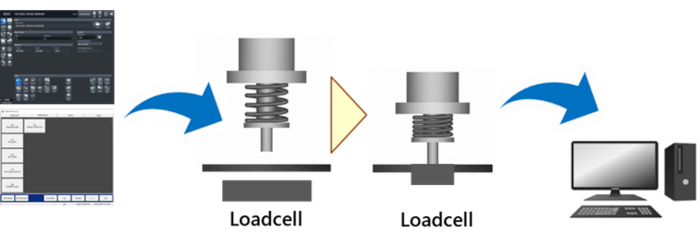
Рисунок 2. Измерение силы на конце сопла с помощью тензодатчика.
Модернизированная система устанавливается на подающую планку оборудования для поверхностного монтажа и может быть установлена во время ввода в эксплуатацию новой машины или модернизирована на существующих машинах во время их эксплуатации на заводе. Измерения подтверждают, находится ли усилие на конце сопла в пределах нормы, обычно от 0,5 до 0,8 ньютонов. Аномальное усилие указывает на проблему, такую как засорение, которое может возникнуть, когда мусор мешает работе пружины. Измеряя усилие при установке компонента с разрешением 0,1 Н, эта система обеспечивает раннее предупреждение до того, как проблемы с пружиной приведут к дефектам сборки. Результаты измерения усилия на конце сопла также помогают в поиске и устранении неисправностей, позволяя быстро выявить и устранить первопричину дефекта. Соответствующее программное обеспечение помогает с калибровкой сразу после установки датчика нагрузки и содержит меню с инструкциями, которые помогают оператору выполнить процедуру измерения во время нормальной работы.
Простая аппаратная интеграция.
В качестве альтернативы, блок LCR от Yamaha, специально разработанный для поверхностного монтажа (SMT), представляет собой пример аппаратного усовершенствования, которое можно интегрировать в оборудование для SMT-монтажа без модификаций. Этот блок, фактически содержащий цифровой мультиметр, встроенный в стандартный форм-фактор подающего устройства, разработан для чрезвычайно простой установки. После выбора компонента мультиметр измеряет его значение еще до того, как компонент будет установлен на плату. Он способен измерять индуктивные, емкостные и резистивные компоненты и может использоваться в определенные моменты, например, сразу после замены катушки. Проверка значений компонентов с помощью этого блока подтверждает, что новая катушка содержит компоненты с теми же значениями и допусками, что и указано на этикетке. Дефектные компоненты немедленно отбраковываются (Рисунок 3).
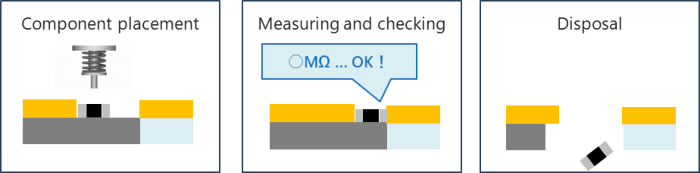
Рисунок 3. Блок LCR прост в установке и автоматически измеряет значения компонентов.
Сборочный станок SMT, оснащенный блоком LCR, может мгновенно обнаруживать такие проблемы, как ошибки подачи, ошибки катушки или дефектные компоненты, до их установки. Это помогает максимизировать выход годной продукции с первого раза и предотвратить доработку. Блок занимает две стандартные позиции подачи 8 мм и может быть установлен на любой сборочный станок SMT Yamaha в работающей заводской среде так же легко, как и замена подающей колонки. Специальное программное обеспечение не требуется, и производство не нужно останавливать. Проверка LCR улучшает контроль качества и особенно ценна при использовании недорогих компонентов или для повышения прослеживаемости в автомобильной, медицинской или аэрокосмической промышленности.
Бесперебойная производительность:
Для сборочного оборудования Yamaha SMT доступны дополнительные обновления программного обеспечения, включая автоматическую поддержку компонентов от разных производителей и оценку выбора компонентов в режиме реального времени. Функция поддержки компонентов от разных производителей помогает операторам избежать проблем, которые могут возникнуть, если закупщики компании приобретают компоненты одного типа у нескольких разных поставщиков. Поставляемые компоненты могут быть по-разному ориентированы в ленточных карманах, шаг ленточного податчика может отличаться, или могут быть другие видимые различия. Это может привести к обнаружению машиной ошибки компонента и ненужному прерыванию производства. Благодаря автоматическому обновлению программного обеспечения для поддержки компонентов от разных производителей база данных компонентов может адаптироваться к таким различиям, позволяя производству продолжаться без перебоев.
Оценка процесса захвата компонента использует боковую камеру стандартного сборочного станка SMT для проверки ориентации компонента после захвата. Это обеспечивает быстрый способ проверки стабильности ключевых параметров сборочного станка SMT, таких как высота захвата, перемещение по осям XY и визуальное распознавание. Эта опция генерирует оптимизированные данные о захвате, что помогает минимизировать время настройки каждого компонента при внедрении новых продуктов и оптимизировать информацию о компоненте во время производства. Благодаря автоматической настройке и оценке, это программное обеспечение может быстро определить совместимость сопла, оптимизировать скорость перемещения головки установки и оценить данные о захвате, сокращая время принятия решений до нескольких секунд.
Кроме того, самообучение расширяет возможности программного обеспечения для автономного редактирования, позволяя вносить корректировки в данные библиотеки и Gerber-файлы, а также определять необходимые исправления до начала производства. Это позволяет производственным группам избежать создания тестовых плат для проверки правильного выравнивания и ориентации компонентов. Мощный дополнительный программный инструмент обеспечивает автоматизированную помощь в удалении неиспользуемых подающих устройств для компонентов. Производственные группы часто сталкиваются с трудностями во время переналадки продукции, если для нового продукта требуются дополнительные подающие устройства, даже если позиции подающих устройств сборочного станка уже заполнены. Выявление неиспользуемых подающих устройств путем ручной проверки может быть сложной задачей, требующей трудоемкого сопоставления данных между программами. Программное обеспечение Yamaha для удаления неиспользуемых подающих устройств автоматизирует этот анализ и быстро определяет подающие устройства, которые можно заменить, помогая быстро завершить переналадку и возобновить производство для поддержания производительности.
Еще одно усовершенствование, которое теперь доступно, предлагает вариант для работы с большими пластинами благодаря установке улучшенного конвейера (рис. 4), достаточно прочного для пластин весом до 10 кг и толщиной до 10 мм. Совместимый с однолучевыми системами поверхностного монтажа YRM20, конвейер перемещает пластины длиной до 1,5 метров и идеально подходит для таких изделий, как сверхбольшие светодиодные осветительные приборы, изготовленные из толстостенной меди или алюминиевой изолированной металлической подложки (IMS).
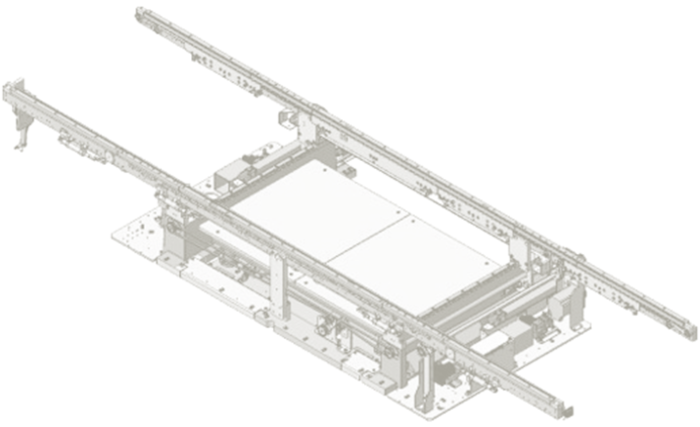
Рисунок 4. Усовершенствованный конвейер для перемещения больших и тяжелых тарелок.
Заключение:
Для оборудования для поверхностного монтажа (SMT) можно применять дополнительные аппаратные и программные обновления, позволяющие ему автономно предвидеть, обнаруживать, диагностировать проблемы и реагировать на них. Повышение интеллекта и отказоустойчивости таким образом помогает предотвратить простои, вызванные незначительными, легко предотвратимыми или устранимыми проблемами, повышая производительность и освобождая операторов для решения задач, требующих вмешательства человека.