





Технология IME не является принципиально новым процессом или технологией. На самом деле, во многом это эволюция хорошо зарекомендовавшей себя технологии IMD, или декорирования форм, где формование (или другие формы 3D-формования) сочетается с графической печатью. Однако переход от IMD к IME не является простым, особенно в коммерческих масштабах. В действительности, это отчасти объясняет, почему технологии IME потребовалось так много времени, чтобы добиться устойчивого коммерческого успеха, несмотря на все усилия и неудачные попытки.
Однако ситуация меняется. Фактически, мелкосерийные продукты IME уже представлены на рынке, и переход к более масштабным применениям не за горами. В отчете «Электроника в литье под давлением 2019-2029: технологии, прогнозы рынка, игроки» прогнозируется, что к 2024 году объем рынка превысит 250 миллионов долларов. В этом отчете представлен подробный анализ материалов, процессов, продуктов и прототипов, областей применения и рынков IME, а также множества конкурирующих технологий, таких как формованные соединительные устройства (MID) и аэрозольное осаждение. Кроме того, в отчете представлены десятилетние прогнозы рынка, сегментированные по областям применения, и обзоры ключевых компаний в этой формирующейся цепочке создания стоимости.
Данная статья, опираясь на упомянутый выше отчет, описывает ключевые инновационные тенденции, лежащие в основе коммерциализации ИМЕ (инвазивной микроэкстракции). Здесь мы рассмотрим тенденции в материалах, процессах и дизайне. Это позволит читателю лучше понять эту перспективную технологию.
Для коммерциализации ИМЕ (имплантируемой микроэкстракции) необходимо кардинально изменить ситуацию. Необходимо разработать новые материалы, способные выдерживать новые нагрузки, такие как растяжение и 3D-формование; новые процессы, сочетающие 2D-печать, 3D-формование и размещение жестких компонентов; а также новые методы проектирования и концепции продукции, основанные на характеристиках материалов и процессов, а также на потребностях рынка. Эти масштабные изменения на многих уровнях значительно увеличили сроки выхода на рынок.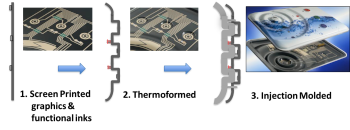
Тенденции в материалах:
Функциональные материалы в IME должны соответствовать новым требованиям. Они должны выдерживать однократное значительное растяжение в процессе формирования трехмерного объекта из напечатанного на 2D-принтере листа. Достичь этого гораздо сложнее для функциональных чернил (в отличие от простых графических изображений), поскольку растяжение может нарушить их функцию, например, разорвав проводящий путь в проводящих чернилах.
Единой требуемой степени растяжения не существует; однако, как правило, более высокие уровни растяжимости желательны. Как правило, минимальное удлинение составляет 20%, а во многих случаях предпочтительно 60% и более. Поставщики уже стремятся выделиться на рынке за счет растяжимости материала, поскольку это упрощает производственный процесс и обеспечивает большую свободу в проектировании.
Функциональные материалы также должны быть надежными в суровых полевых условиях. Это особенно важно в автомобильной и аналогичных отраслях. Удивительно, но этот аспект часто игнорировался на заре развития технологий. Фактически, отказы и отзывы хорошо известных изделий IME были вызваны недостаточной надежностью. Свойства используемых материалов часто могут значительно изменяться во время испытаний при высокой влажности и высоких температурах. Это изменение необходимо учитывать при проектировании изделия.
Технология IME не состоит из одного слоя материалов. На самом деле, для достижения желаемого эффекта необходимо напечатать целый набор материалов. Этот набор может включать графические чернила, проводящие чернила, диэлектрики, прозрачные проводящие чернила, углеродные покрытия и так далее.
До настоящего времени наиболее изученным функциональным материалом были проводящие чернила. Сегодня несколько поставщиков по всему миру предлагают проводящие чернила для IME. Такой подход оправдан, поскольку проводящие чернила с добавлением металлов (почти всегда серебра) представляют собой самый дорогой и ценный материал в многослойной структуре и наиболее чувствительны к изменениям проводимости, таким как удлинение.
Другие материалы также играют решающую роль в этом процессе. В частности, в настоящее время наблюдается рост предложения низкотемпературных печатных проводящих клеев, обладающих также некоторой эластичностью. В целом, все функциональные материалы должны быть совместимы друг с другом. Эта совместимость имеет фундаментальное значение, особенно в процессе формования, и оказывает существенное влияние на конечные свойства. Фактически, даже последовательность нанесения материалов может иметь значение. Это представляет собой сложную задачу для разработки, но также и возможность для создания и вывода на рынок полных портфелей материалов для микроэлектромеханических систем.
Подложка также открывает возможности для развития и поставок. До сих пор большинство использовали поликарбонатную подложку из-за ее хорошей формуемости; однако сейчас другие разрабатывают альтернативы, такие как специальные ПЭТ. Эта область заслуживает внимания. Материал для формования также будет важен, особенно если удастся разработать новый материал, который позволит смягчить условия формования. Это облегчит требования к эксплуатационным характеристикам всех остальных материалов в процессе.
 Тенденции и проблемы технологического процесса.
Процесс имеет решающее значение. Он непрост. Он включает в себя печать и сушку/отверждение множества функциональных и графических материалов на двухмерной формуемой подложке, такой как поликарбонат. Затем дело сводится к преобразованию двухмерного листа в трехмерную форму с помощью термоформования или вакуумного формования при повышенных температурах. Формование также должно происходить при высоких температурах. Во многих случаях может возникнуть соблазн сэкономить время и силы для упрощения процесса массового производства, но прошлый опыт показывает, что это сопряжено со значительными рисками.
Проблема захвата и перемещения жестких компонентов также представляет собой сложную задачу. Если захват и перемещение происходит после формовки, то машина для захвата и перемещения должна быть способна обрабатывать размещение в трехмерном пространстве. Это потребует специализированного инструмента для захвата и перемещения, а также инструментов для дозирования клея, и почти наверняка замедлит процесс. Захват и перемещение также может происходить на двухмерном листе до формовки. Однако это потребует специальных клеев, а также тщательного проектирования изделия и процесса, чтобы гарантировать, что жесткие компоненты останутся склеенными после всех этапов формовки.
В целом, процесс разработки сложен. Он требует глубоких знаний материалов, а также каждого этапа процесса. Вопрос производительности является постоянной и особой проблемой. Это связано с тем, что дефекты невозможно исправить, поскольку электронные компоненты встроены или структурно интегрированы. Таким образом, дефекты обходятся дорого, поскольку приводят к порче готовых устройств. В целом, необходимо преодолеть крутую кривую обучения. Это создало потребность в центрах или организациях с накопленными знаниями и опытом для сокращения времени разработки и технических барьеров для входа на рынок. Это также означает, что многим традиционным производителям мембранных переключателей или других функциональных принтеров с низким уровнем риска и/или ограниченными денежными потоками пришлось ждать дальнейшего развития отрасли, прежде чем инвестировать в развитие своего бизнеса в направлении встроенных мембранных принтеров (ВМП). Эта эволюция будет становиться все более неизбежной и будет ускоряться по мере того, как ВМП достигнут более высокого уровня технической зрелости и, возможно, модульности.
Тенденции и проблемы проектирования.
Проектирование изделий из углеродного волокна — непростая задача. Это связано с необходимостью глубокого знания характеристик материалов и технологических процессов. Процесс проектирования пока не упрощен, отсутствуют устоявшиеся программные пакеты с функциональными/компонентными библиотеками для компоновки и размещения. Это резко контрастирует с процессами проектирования, используемыми, например, при разработке стандартных печатных плат. Требования рынка также пока не ясны, не устоялись и не являются едиными. Это связано с тем, что, несмотря на многолетние разработки, отрасль все еще находится на этапе исследования, создавая многочисленные прототипы и проводя процессы квалификации. Изделия и прототипы по-прежнему в основном изготавливаются на заказ без использования стандартных конструкций.
Все это усложняет процесс разработки продукта, увеличивает время выхода на рынок и создает барьеры для входа как для пользователей, так и для потенциальных производителей. Однако отрасль реагирует на это, и некоторые компании позиционируют себя именно для удовлетворения этой потребности, что способствует ускорению общей коммерциализации.
Обсужденные в этой статье темы, безусловно, увеличили время выхода на рынок. На самом деле, IME, несмотря на кажущуюся простоту на бумаге, представляет собой сложную задачу, требующую радикальных изменений в материалах, процессах, конструкциях и концепциях продукции. Однако отрасль прошла долгий путь с точки зрения накопленных знаний и ассортимента продукции. Продукты, выпускаемые в небольших объемах, уже есть на рынке, а массовые приложения находятся в непосредственной близости от окончательной сертификации. Фактически, мы ожидаем, что этот рынок превысит 1 миллиард долларов в течение следующего десятилетия.
Автор: д-р Хаша Гаффарзаде, директор по исследованиям, IDTechEx













