Выбранная сварочная атмосфера может вызывать или ускорять различные дефекты сварки, но также может предотвращать или уменьшать их. Системы конвекционной сварки серии Vision от Rehm Thermal Systems разработаны как для работы на воздухе, так и на азоте.
Образование припоя в виде шариков/капель:
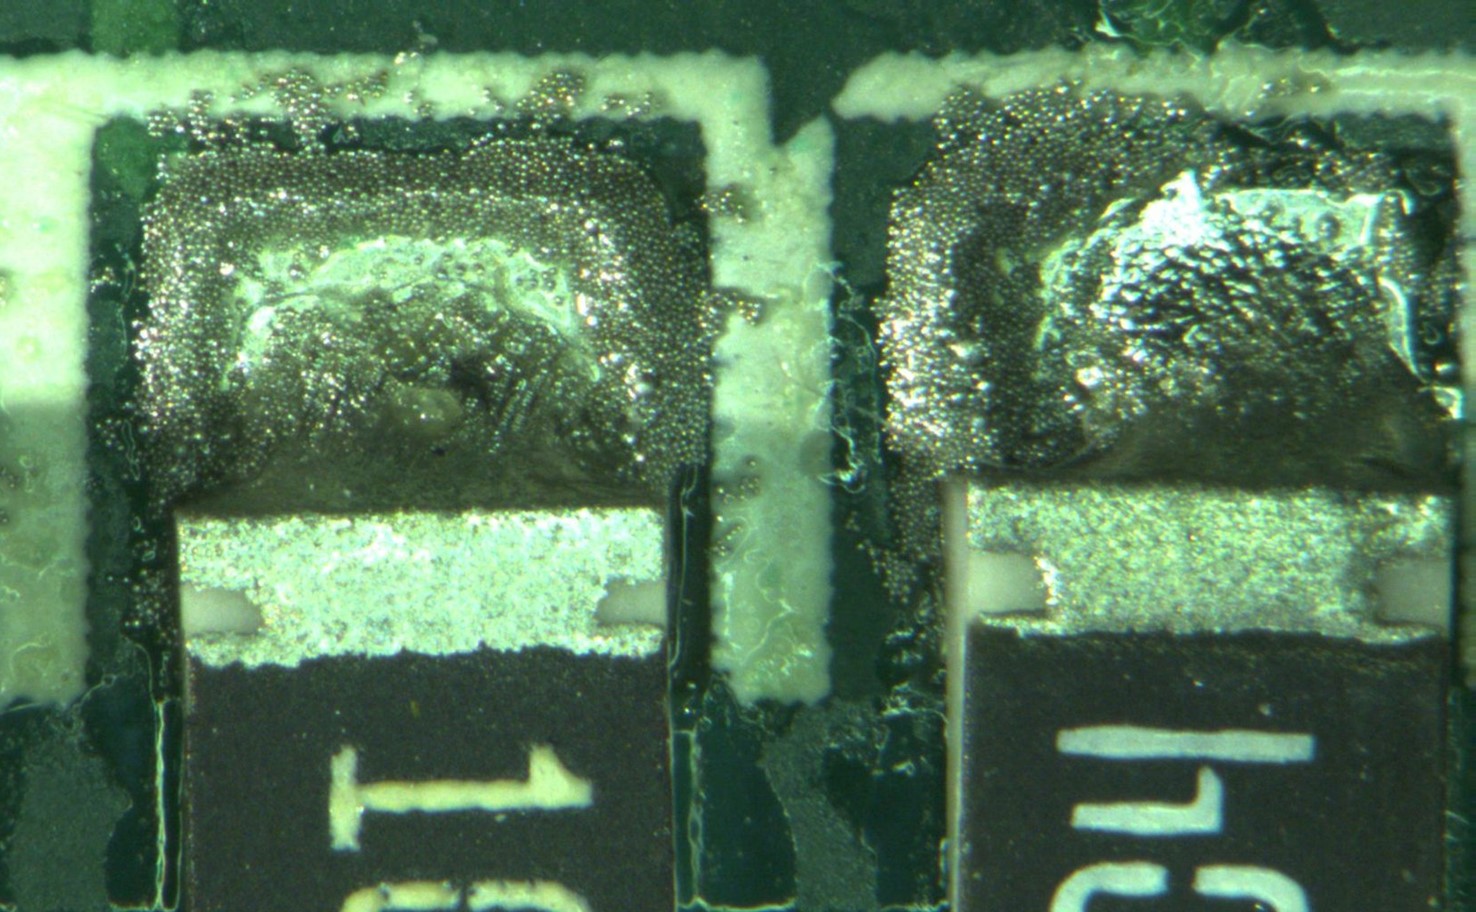
Очень распространенным дефектом являются образование припоя в виде шариков на биполярных компонентах (чипах), явление, известное как образование капель. Образование капель вызвано тем, что зерна припоя из пасты застревают под компонентом и выбрасываются вбок из зазора под чипом во время оплавления. Все протестированные паяльные пасты показали меньшее образование капель после пайки оплавлением в азоте. Это связано с улучшенным и более быстрым сплавлением отдельных зерен припоя в однородном объеме припоя. В отсутствие кислорода оксидные пленки не могут образовываться на поверхности зерен припоя, что препятствовало бы сплавлению. Это снижает вероятность застревания отдельных зерен припоя под зазором чипа.
Аналогично
, уменьшение образования пустот в поверхностных сварных швах или сварных швах QFN обусловлено улучшенным смачиванием. Быстросмачивающиеся сварные швы могут более эффективно удалять газы, образующиеся при сварке оплавлением, из их жидкого состояния. Однако эти результаты нельзя обобщить на все сварочные участки.
Гранулирование:
Свойства флюсующего агента постоянно модифицируются и улучшаются. Однако при разработке профилей переплавления не следует пренебрегать классическими свойствами, такими как осадка при горячей и холодной температуре. Время на ликвидусе и градиенты подъема — не единственные решающие факторы. Гранулирование пасты также сопровождается миниатюризацией. Чем меньше диаметр частиц, тем больше их необходимо «защищать» флюсующим агентом. Если защитный флюсующий агент исчезает из зерна пасты из-за «просачивания» в зоне предварительного нагрева (осадка при горячей температуре), он окисляется и впоследствии переплавляется, но уже не сливается с другими частями пасты. Оксидный слой непроницаем, и его внешний вид напоминает ряд виноградных гроздей. Инертная атмосфера расширяет технологическое окно, но не полностью исключает влияние флюсующего агента.
 «голова в подушке» (HiP)
или «голова на подушке» возникает из-за оксидного слоя на шарике BGA, который препятствует слиянию зерен пасты. Как правило, скручивание и деформация BGA и/или печатной платы приводят к отделению пастообразного осадка от шарика BGA. Из-за отсутствия активации флюсом на шарике образуется оксидный слой, который впоследствии препятствует его слиянию с пастообразным осадком, даже если его повторно погрузить в расплавленный пастообразный осадок. Поскольку флюс на этом этапе расходуется, оксидный слой больше не может быть восстановлен, и связь не образуется. Поэтому шарик как бы лежит на подушке (эффект «голова в подушке»; HiP) или на подушке-подушке (эффект «голова на подушке»). Если во время разделения предотвратить окисление с помощью инертной атмосферы (N2 или паровой фазы), пастообразный осадок и шарик могут слиться. Однако небольшое количество остаточной активации от флюсующего агента все же должно оставаться. В этом случае инертная атмосфера также защищает флюсующий агент, поскольку требуется восстановить меньшее количество оксидов.
Проблемы смачивания:
Хорошие условия смачивания в атмосфере азота, как правило, приводят к лучшему растеканию припоя и предотвращают дефекты пайки, вызванные недостаточным смачиванием поверхностей припоя (IPC 610). Это хорошо известно, но ожидаемые результаты пайки достигаются не всегда. Пайка микросхем характеризуется, среди прочего, формой образующегося мениска. В этом контексте большое количество припоя является признаком качества. В атмосфере азота высота смачивания может быть меньше, чем на воздухе. Другими словами, увеличивается площадь несмачиваемой поверхности (зазор). Причина этого заключается в лучшем растекании припоя в атмосфере азота. Поскольку припою приходится преодолевать силу тяжести, чтобы смочить вывод компонента, предпочтение отдается поверхности печатной платы, которую необходимо смочить; кроме того, высота сферы меньше при большем растекании. Это означает, что меньше припоя доступно для достижения вывода компонента.
Надгробные камни/склейки:
Надгробные камни образуются из-за разницы во времени смачивания двух сторон биполярного компонента. Если один сварочный шов плавится раньше другого, агрессивные силы смачивания и поверхностное натяжение расплавленного припоя выпрямляют компонент. Задержка плавления второго сварочного шва не позволяет ему смочить соединение второго компонента. В атмосфере азота после пайки оплавлением обычно наблюдается больше надгробных камней. Причина, опять же, в лучшем смачивании, поэтому разница во времени смачивания между двумя соединениями компонентов обычно больше. Однако даже в случае надгробных камней взаимодействие с другими влияющими факторами иногда бывает значительным.