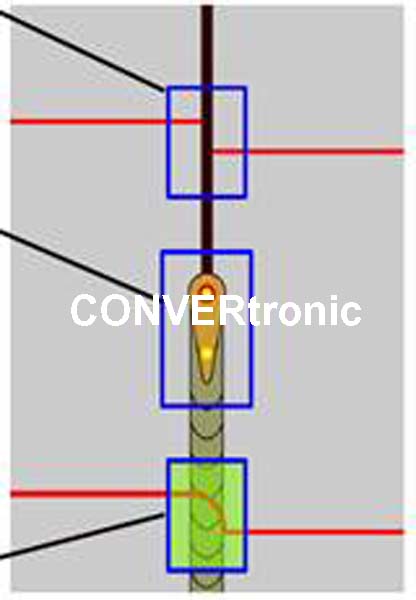
 预处理:
- 接头/间隙位置
- TCP/光束位置
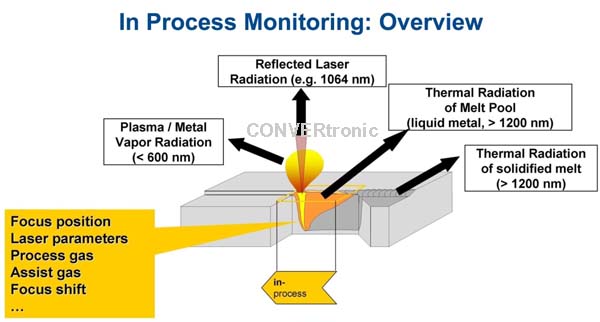
过程中:
- 焊接/熔合深度
- 接头宽度
- 孔洞
- 材料损失
- 光束位置
- 气孔
- 凸起
后处理:
- 孔洞/凹坑(气孔)
- 裂纹
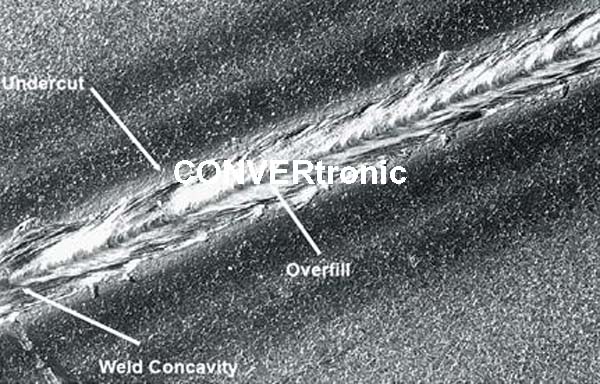
- 填充不足
- 缺口
本文旨在解释和阐述可用于激光焊接控制的实时监测方法。
焊接检测和监测在制造的各个阶段都至关重要,因为它们可以对以下方面进行实时、单道次控制:


- 补偿所有工艺流程(加工、材料、工具、机器公差等)中现有的公差,
- 避免产生不合格焊缝(废品),
- 优化生产并保证质量,
- 将整个流程的数据记录并存储在数据库中。


激光焊接
过程,可以在焊接过程之前、之中和之后进行控制,从而监控焊接过程。
预处理监控(PRECITEC激光路径查找器)
预处理监控系统可确保激光定位的精确性,补偿定位和工件尺寸的公差。这不仅通过确定接合位置来实现,而且还通过集成电机协同工作,重新定位焊接头。整个过程在焊接过程中持续进行,焊接速度超过8米/分钟。
这是通过将光束投射到待处理的表面上来实现的,这样相机就可以分析该光束的反射并将图像传输到处理器,从而获得 3D 图像。.
传感器计算出焊接头的必要位置、运动以及运动系统调整所需的参数。.
 过程监控(PRECITEC激光焊接监控器)
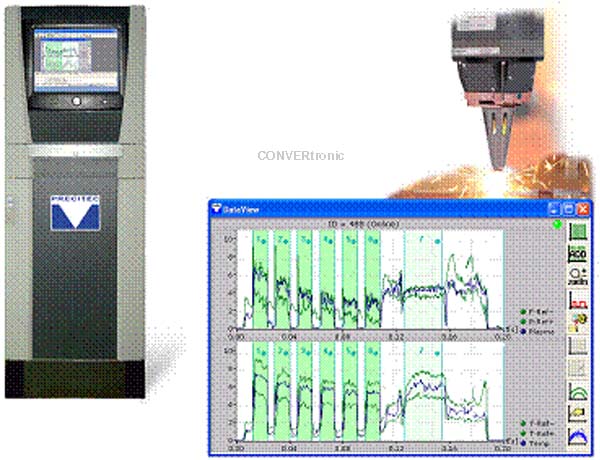
用于在激光焊接过程中进行监控的设备能够实时分析激光束与工件相互作用产生的辐射。通过分析特定的工艺参数(温度、等离子体、反射),可以检测出诸如气孔、材料不足、功率损耗、焦点偏差等缺陷。
激光焊接监控器是一个完整的监控系统,它处理通过光电二极管和基于摄像头的探测器获取的信号。
获得的参数记录在计算机上,并与参考数据进行比较,以确定它们是否在定义的正确范围内,并实时记录。.
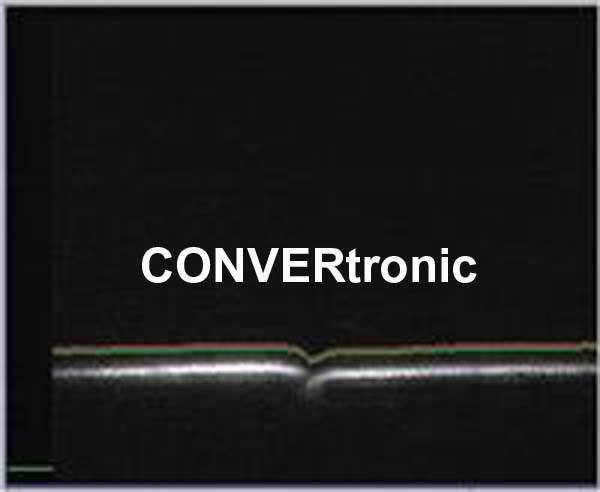
 焊接后监测(PRECITEC焊缝几何形状监测):
该监测系统集成于焊接工艺中,可实时测量和分析焊缝外表面的几何形状,以及气孔和其他缺陷等不规则现象。其工作原理是发射一束光束,并分析光束照射到工件后反射回来的光线。监测精度主要取决于相机分辨率、待分析区域以及所需的测量速度。
 这种实时焊接检测不仅适用于激光焊接,还适用于 MIG/MAG 焊接、TIG 焊接、钎焊或粘合剂应用。.
ROFIN是工业激光器和激光产品设计、制造和销售领域的全球领导者,产品广泛应用于材料加工领域。PRECITEC
是激光加工头和过程监控领域领先的研发和制造商。
作者:
本文由 Rofin-Bassel Espala, SL 提供.