另一方面,或许是时候将这条线路升级为双轨配置了。.
最佳决策可能取决于电路板的典型生产周期以及每块PCB上元件的种类。此外,消除贴片瓶颈将凸显生产线上其他设备的局限性,例如回流焊炉。因此,应对这种迫切的速度需求必须兼顾工厂未来的投资计划。.
增加SMT贴片座:
在生产线上增加一个SMT贴片座可以提高贴片能力,但提升幅度可能低于预期。生产线上增加一对SMT贴片座会增加每块电路板到达下一工序的有效距离,从而增加PCB的整体传输损耗。此外,增加SMT贴片座还会使生产线的总占用空间增加一个单元,如果空间有限,这可能会造成问题。
双通道生产线:
为了在有限的空间内实现更高的生产线产能,采用双通道生产线可以带来诸多优势。理论上,双通道双光束SMT生产线配备两条通道和两个贴片头,可以使生产线的贴片能力翻倍。然而,实际产能的提升可能不如预期。此外,还需要两个传输单元:一个用于将印版从单通道丝网印刷机传输到双通道SMT生产线,另一个用于将贴片后的印版从SMT生产线传输到回流焊炉。
双通道SMT贴片机可采用两种模式。在并行模式下,两个贴片头独立运行,同时装载并贴装两块电路板。计算总周期时间时,必须将电路板送入SMT贴片机以及完成贴片工具安装所需的时间考虑在内。并行模式下,每条电路板通道只能使用送料台的一侧。当需要贴装多种不同类型元件的电路板时,这可能会成为一个缺点。.
另一方面,SMT贴片可以采用交替模式运行。在这种模式下,一条打印通道正在打印电路板,而另一条打印通道则负责转移和固定下一块电路板。这使得电路板的转移时间缩短至零。然而,两个打印头不能连续工作,因为每个打印头都必须等待以避免相互干扰。.
性能对比:
鉴于电路板的典型传输时间通常在两到三秒左右,当需要贴装的元件数量较少时,这种替代模式可以实现更快的周期时间。正是在这种情况下,节省的电路板传输时间对缩短整体周期时间的影响最为显著。
随着待贴装元件数量的增加,元件贴装时间在循环时间中所占的比例也越来越大。因此,交替模式下节省转印时间的优势会逐渐减弱。实际上,如果循环时间超过约 15 秒,则在交替模式下,由于打印头空闲以避免相互干扰而造成的累积损失,会超过消除电路板转印时间所节省的成本。在这种情况下,如果进料器有足够的空间,并行模式可以提供更高的生产效率。.
另一种选择:
尽管两种模式都有可能提高速度,但对于单通道生产线而言,双通道SMTE组装可能并非最佳解决方案。实际上,SMT组装的生产能力并非取决于通道数量,而是取决于贴片头的利用率。更高的生产效率取决于尽可能长时间地保持贴片头处于工作状态。
考虑到这一点,具有两个贴片头的两级单轨 SMT 组装机可以具有与并行模式下的双向机器相同的理论产能(图 1),同时允许访问前部和后部送料器。.

图 1. 双级 SMT 组装提供双轨性能,同时具有单轨的便利性。.
印版转移损耗包括SMT组件内部进行分版所需的额外时间。另一方面,无需驱动单元即可将印版从丝网印刷区域移除。无需等待以避免打印头干扰,且尺寸紧凑(与单通道SMT组件相当),确保了取版和定位的总行程很短。.
一般来说,如果没有与所贴装电路板类型相关的特殊条件,两阶段双头 SMT 组装可以比引入双轨 SMT 组装或两台传统的单头机器更有效地提高生产效率。.
了解瓶颈所在:
当零部件组装是限制生产线吞吐量的环节时,正确的做法是提高组装能力。然而,如果瓶颈在于其他环节,提高零部件贴装的吞吐量可能是一种浪费。
为了说明这一点,请考虑如图 2 所示的 SMT 生产线,图中显示了各工序的周期时间。在这种情况下,第一道 SMT 装配工序是瓶颈,将生产线的周期时间限制在 40 秒。
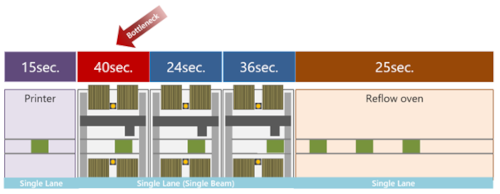
图 2:装配机限制了 SMT 生产线的产能。
避免SMT组件闲置:
在图3所示的示例中,单通道两阶段升级缩短了组装时间,回流焊工艺决定了生产线的周期时间。由于回流焊的持续时间固定,因此无法进一步缩短该时间。图中,每个SMT组件的组装速度都远高于回流焊限制的周期时间,导致每个周期内出现数秒的闲置时间。因此,在提高组装速度方面的投资被浪费了。
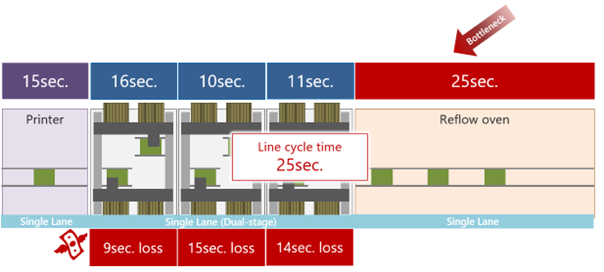
图 3. 回流工艺限制了 SMT 生产线的周期时间。.
回流焊的有效循环时间通常为 25 秒。如果 SMT 装配线的速度快于此,则回流焊工艺很可能是瓶颈所在。.
如图 4 所示,采用双通道回流焊炉改进单通道回流焊工艺,可将循环时间缩短至 12.5 秒。这加快了双通道元件的焊接速度。双通道 SMT 组件随后可与回流焊炉高效配合。单通道丝网印刷和双通道 SMT 组件之间需要一个传输单元。.

图 4. 采用双通道回流焊和元件组装的最快周期时间。所有 SMT 组装头均已使用。.
最长的装配工序决定了整条生产线的周期时间。虽然这种SMT装配方式确实限制了生产线的吞吐量,但与图1所示示例相比,周期时间已显著缩短,且所有装配头均得到充分利用;因此,在本例中,对装配性能的投资并未浪费。.
如图 3 所示,两段式单通道 SMT 生产线可通过交叉单元将板材送入双通道回流焊机,并且相比双通道配置,其循环时间更短。此外,该两段式生产线还可灵活切换至单段式操作,用于填充循环时间更短的小尺寸板材。诸如 Yamaha 的 Line Optimizer 之类的软件工具可以自动计算并应用最高效的设置。.
该表总结了 SMT 管理人员为提高生产线周期时间而可选择的典型方案。.

表 1. 周期时间改进指南。.
结论:
每条SMT生产线都存在瓶颈。当需要升级时,了解瓶颈所在对于合理分配投资至关重要。当组装周期较长时,两阶段贴片是一个不错的选择。当周期较短时,投资双通道回流焊可能更为有效。
将双轨自动化引入单轨生产线并非简单的升级,需要对送料器的性能和可用性做出妥协。如果空间有限且必须维护其他单轨设备,则采用双级单轨SMT组装方式可以方便且经济高效地提高生产效率。.
本文由雅马哈机器人SMT部门提供