根据所采用的回收技术,这些工艺的产物可能需要进一步提炼或加工才能重新用于新电池的生产。IDTechEx 在其最新报告《2023-2043 年锂离子电池回收市场》中,探讨并分析了商业企业正在使用的三种关键回收技术,包括机械回收、湿法冶金回收和火法冶金回收。.
机械回收
:机械处理是目前全球众多企业采用的最简便技术,通常也是锂离子电池回收的第一步。该技术通常从拆解阶段开始,由于电动汽车电池的设计差异,拆解工作通常需要人工完成,且需要熟练的工人。后续步骤通常包括破碎、研磨和粉碎。这些步骤在惰性气氛下进行,旨在分解高价值材料,并将其与箔片和外壳分离。筛分通常用于将较大的集流体、外壳和隔膜碎片与由极细粉末组成的电极材料分离。筛分后得到的是黑色块状物,需要通过湿法冶金或火法冶金工艺进一步提纯,才能生产出适用于电池的金属盐。目前,欧洲和北美的大多数企业仅具备机械回收能力。因此,这些回收企业大多缺乏生产可用于制造新电池的成品材料的能力。这种黑色金属通常会被运往亚太地区具备相关能力的回收商。
火法冶金回收:
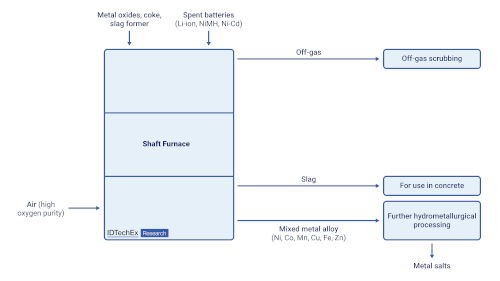
火法冶金是指利用热能从电池中提取材料,通常在电弧炉或高炉中高效进行。该工艺的优点包括预处理要求低,且不受电池化学成分的影响,因此可以处理各种含金属废料,例如镍氢电池、镍镉电池和锂离子电池。然而,该工艺资本和能源密集,需要大量的气体净化。火法冶金会产生混合金属合金和含有锂、锰和铝的炉渣。因此,还需要进一步的湿法冶金处理才能将所有有价值的金属回收至电池级。
 废旧电池回收利用的火法冶金工艺示例。来源:IDTechEx
湿法冶金回收:
湿法冶金技术可直接回收火法冶金产生的黑块或精炼合金,形成电池级金属盐。这些盐可重新用于制造新的正极材料前驱体,因此比机械回收产生的黑块更有价值。在湿法冶金回收中,可采用浸出、溶剂萃取或沉淀等步骤,从机械回收产生的黑块中选择性地提取镍、钴等金属,得到电池级金属盐。湿法冶金回收的主要优势在于可以回收更多有价值的金属,且能耗低于火法冶金回收。然而,试剂成本高和用水量大是其一些缺点。不过,在接受IDTechEx采访时,一些回收商表示,他们能够多次循环利用回收过程中的水,从而最大限度地提高效率。
目前,大部分湿法冶金回收产能集中在亚太地区,主要企业包括Sungeel HiTech、Exigo Recycling和ACE Green Recycling。然而,欧美企业也认识到湿法冶金工艺的优势,并正在扩大产能。Fortum公司位于芬兰哈尔亚瓦尔塔的湿法冶金工厂近期已投入商业运营,这是欧洲首个商业规模的湿法冶金回收设施。在美国,Li-Cycle公司也计划建设自己的商业规模湿法冶金工厂。.
其他技术
尽管锂离子电池回收公司通常采用这三种最成熟的工艺,但其他方法也在探索之中。具体而言,直接回收技术包括机械预处理和组分分离步骤,随后对电池材料进行活化,以恢复循环过程中损失的容量,同时不会破坏正极材料的晶体结构。然而,这项技术尚处于商业化前期,目前由研究机构在实验室规模上进行研究。
结论
电池制造商积极寻求回收材料,以缓解金属价格波动并稳定材料供应。随着废旧锂离子电池数量的持续增长,回收商将通过新建工厂来扩大回收能力以满足需求。通过湿法冶金工艺回收锂离子电池,回收商可以生产电池级金属盐,这些金属盐可用于制造新电池。北美、欧洲和亚太地区的湿法冶金和机械回收能力将不断扩大。欧洲和北美的回收商将开始建立商业规模的湿法冶金回收设施,以生产更高价值的电池金属盐,而不是他们传统上生产的黑色金属。这将使这些地区的电池制造商有机会开始实现新电池制造所需材料的本地化供应,同时降低与原材料供应和成本波动相关的风险。.
欧盟新电池法规:电芯到电池组和电芯到车身一体化设计:
随着欧盟新电池市场法规的批准,电动汽车 (EV) 电池的可持续性、设计和回收即将迎来重大变革。2023 年 6 月,欧洲议会批准了新的立法,确立了电池要求,包括“电池护照”和特定材料的回收利用。近年来,电动汽车市场朝着更高的系统集成度发展,采用了电芯到电池组和电芯到车身一体化等技术,这些技术使得电池的拆卸和/或从车辆中移除更加困难。新法规的实施是否会改变这一现状?
欧盟新规涵盖电池的整个生命周期,从原材料提取到报废回收。为减少初始生产对环境的影响,新规要求电池中必须含有更高比例的再生材料,并设定了从废旧电池中回收锂(2027年达到50%,2031年达到80%)以及钴、铜、铅和镍(2027年达到90%,2031年达到95%)的目标。IDTechEx一项关于锂离子电池回收市场的研究表明,到2043年,将有2380万吨锂离子电池被回收利用。从长远来看,简化电池从车辆中拆卸和拆解流程将有利于回收商。.
单体电池的设计理念是将电池组不再分割成多个模块。相反,所有电芯直接堆叠在一起,从而减少不必要的材料和重量,提高能量密度,简化制造工艺并降低成本。据IDTechEx的研究显示,单体电池的平均电芯密度比(电池组重量中电芯所占的比例)提高了20%。单体电池与车身或底盘一体化技术更进一步,将电池作为车辆车架的结构部件,从而实现更高的集成度并降低整车重量。市场正朝着这个方向发展,比亚迪等制造商已大规模应用单体电池系统,而单体电池与底盘一体化设计也日益普及,例如特斯拉的4680电池组。.
 单芯电池设计显著减少了电芯周围的封装材料。来源:IDTechEx
最初,人们可能会认为,由于电池组部件较少,单体电池设计更容易在单体电池层面进行拆解。然而,单体电池设计通常会大量使用结构胶或封装泡沫,这往往使得电池组的拆解变得非常困难,一旦发生故障,标准做法是更换整个电池组。如果这些胶粘剂或封装材料能够用溶剂溶解,且不会对单体电池造成显著损坏,这将大大简化回收流程,并成为材料供应商的差异化优势。而对于单体电池与底盘一体化的电池组,从车辆中拆卸电池组则更加困难,这无疑会加大回收商的工作难度。.
对于电池设计者而言,欧盟法规并未对电池的内部结构(模块结构、隔膜、粘合剂等)做出规定。一种回收方法是将电池粉碎。然后进行筛分,将较大的颗粒与较小的颗粒分离,后者含有有价值的电极材料。所得黑色物质随后通过湿法冶金工艺进行处理,以回收锂、钴、镍等金属,并将其转化为电池级金属盐。理想情况下,该工艺应仅使用电池单体,这样所得黑色物质中关键金属的含量会更高。有些人将整个模块放入粉碎机中;也可以处理整个电池组,在这种情况下,电池设计在其使用寿命结束时就无关紧要了,设计者可以利用电池组更便宜、更易于制造的短期优势。然而,这将使后续的提取步骤更加复杂。.
除了回收利用之外,电动汽车电池还可以用于二次利用,例如固定式储能系统。IDTechEx发布的电动汽车电池二次利用报告显示,到2033年,该市场规模将达到70亿美元。这使得电池回收的迫切需求得以消除,目前大多数二次利用电池制造商选择采用电池组级集成,以避免复杂且耗时的电芯级拆解流程。即便如此,电池组仍然需要从车辆中拆卸下来。如果电池组是车辆结构的一部分,则拆卸时间会增加,从而提高再利用成本。然而,如果再制造商假设采用电芯级拆解,并在二次利用电池中使用性能最佳的电芯,那么采用电芯到电池组(而非电芯到底盘)的设计可以缩短拆卸时间并降低再制造成本,从而打造性能更佳的二次利用系统。.
总而言之,电池单体一体化设计不太可能消失。相反,由于制造成本降低和能量密度提高,车辆集成度不断提高的趋势很可能会继续下去。电动汽车电池组的寿命通常比许多人最初预期的要长,但未来随着越来越多的电动汽车电池组达到使用寿命终点,回收大量高度集成电池组的难度和成本可能会显现出来,设计人员可能需要更加谨慎地考虑这一方面,尤其是在关键材料回收目标日益严格的情况下。.
IDTechEx 研究了电芯与电池组/电芯与底盘的粘合方式对各种电池材料(包括防火材料和导热界面材料)的影响。IDTechEx 的报告《2023-2033 年电动汽车电池电芯和电池组材料》涵盖了已部署和已公布的电芯与电池组以及电芯与底盘的粘合设计,以及这些设计将如何影响各种材料和组件的强度,包括钢、铝、铜、复合材料、导热界面材料、防火材料、电绝缘材料、冷板和冷却液软管。该报告还深入探讨了电池中使用的各种材料,例如锂、钴、镍、锰、电解液、铁、磷、粘合剂、外壳、炭黑、硅和隔膜。报告分析了这些材料,并对 2023-2033 年期间的需求进行了预测。.