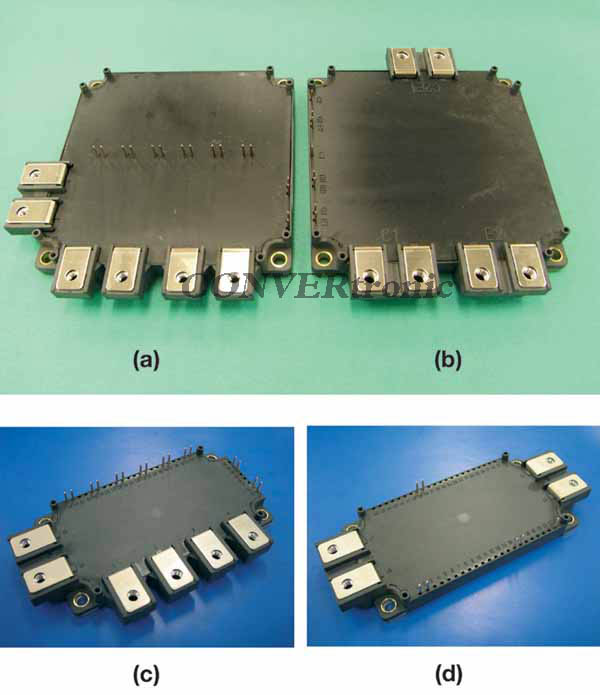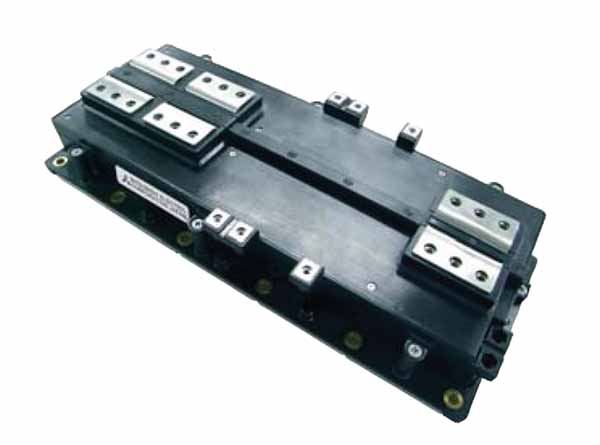
半导体芯片的排列方式旨在提高模块的散热能力,并采用直接基板绝缘的铝底板来增强热循环性能。为了在如此大的底面积下实现底板与散热器之间更好的热接触,底板被分割成多个部分。用于 2400A/1200V 双 IGBT 模块的封装也适用于 1800A/1700V 双模块。.
引言
我们传统的 IGBT 模块系列 MPD(Mega Power Dual),包含一款 1400A/1200V 双通道器件,旨在优化高功率工业设备的设计。然而,随着风力涡轮机和光伏电池板等可再生能源发电系统的快速发展,市场对更大功率的电力系统需求日益增长。为了以简便的方式满足这一市场需求,我们开发了一款全新的 2500A/1200V 双通道 IGBT 模块。
结构
和端子布局:
图 1 显示了该模块的图像。封装长度约为其宽度的两倍。主 P 端子和 N 端子位于封装的一侧,交流端子位于另一侧,以便于逆变器设计。信号端子位于封装的中间,方便将驱动器直接安装在模块顶部。这种端子布局也便于驱动器与模块分离时的接线。


底板结构:
随着底板面积的增大,实现底座与散热器之间的紧密贴合变得越来越困难。为了解决这个问题,该模块采用了独立的底座部分。模块外壳由高度不同的两部分组成,以承受不同底座部分带来的弯曲应力。这种结构允许对每个底座部分进行独立测试。现有的测试设备(通常用于测试小型设备)可用于此目的。
在逆变器应用中,这种尺寸的模块在最大功率下的总功率损耗可能超过 5 kW。对于如此高的功率损耗,通常采用液冷,并且此类应用中液冷通常需要 5000 W/m²K 的导热系数。在液冷系统中,外壳温度的变化速度远快于风冷系统,因此热循环和散热能力至关重要。
在 5000 W/m²K 的热辐射条件下,一个模块大约需要 400 cm² 的散热面积(ΔTc = 25K)。我们新款 2500A/1200V 双模块的底座尺寸足以满足此散热需求。然而,液冷会导致机箱温度发生显著变化,因此需要提高模块的热循环能力。.


为了实现这一目标,将铝基板直接粘合到基板上(图 5)。这种结构消除了基板和陶瓷绝缘层之间的焊料层,而焊料层是传统模块结构在热循环后的一个众所周知的薄弱环节(图 4)。该焊料层会因温度循环应力而发生劣化,导致模块在其使用寿命期间热阻 Rth(x) 增加。图 4 和图 5 通过仿真比较了传统结构的铜基板和铝基板的热阻,结果如图所示
。图 6 和图 7 分别显示了铜基板和铝基板的热阻仿真结果。
尽管铝的热导率低于铜,但两种基板的热阻值几乎相同。这直接得益于消除了薄的导电焊料层。


芯片设计:
该芯片的设计旨在提高使用液冷时的散热能力。通过仿真验证了抑制芯片间相互热干扰所需的必要距离。图 8 显示了该仿真的结构。图 9 显示了在 200 W/芯片功率下,芯片与水温差的仿真结果。该模块中芯片间的距离约为 30 mm。结果表明,该距离足以满足液冷要求。
为了获得最佳散热性能,液冷管应直接位于芯片下方。
因此,主板上的安装孔经过精心选择,以避免管路与安装孔之间发生任何干涉,如图 10 所示。


端子结构:
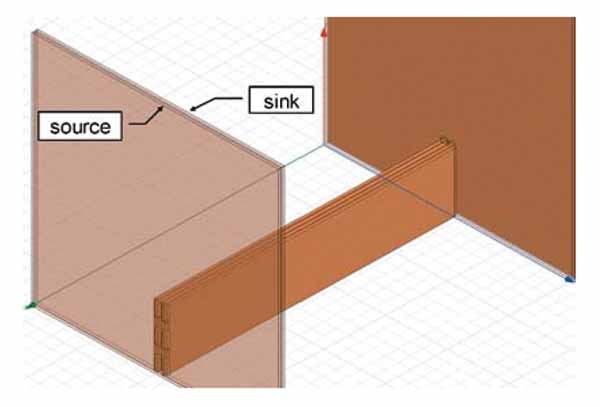
当模块的额定电流增加时,需要采用电感更低的封装。然而,如果所需的额定电流更高,封装尺寸也会增大,导致内部布线长度增加,从而增加内部电感。一种降低电感的方法是增加模块内部叠层母线的宽度,但该宽度受模块内部物理空间的限制。为了获得电感更低的母线,采用了四层叠层结构。这种结构可以降低母线上的电流密度集中度,并降低每个端子触点的电流密度分离比。电感值通过仿真验证。为了确保电感仿真软件的计算结果与理论值相符,将仿真值与使用简单结构的理论公式计算出的计算值进行比较。图 11 显示了该简单结构。


µr×µ0×(d/W)×L
• µr = 1
• µ0 = 4×10⁻⁷
• d:平行于纸面的距离。
• W:轨道向前方向的距离(宽度)。
• L:当前轨道在平行方向上的距离(长度)。
两种仿真结果相似。因此,该仿真方法对于检验结构性能非常有效。为了实现低内部电感的小型母线,本封装采用了四层叠层母线。图 12 展示了母线结构。
叠层母线电感的目标值为 3 nH 或更低。为了达到此目标值,需要两个宽度为 50 mm 或更大的电路板结构。如果考虑封装的变换电阻,则外壳高度必须为 50 mm 或更低。因此,不能使用双层结构。在我们的仿真中,我们模拟了最佳的并联层结构。四层并联结构的仿真结果显示,在 1 MHz 频率下,电感值为 2.59 nH。该结果表明,四层并联结构是该模块最合适的解决方案。

降低模块的内部电感也能改善总电流在各芯片间的分配平衡。由于 L2 相对于 L1 和 L3 较小,各芯片间的输入电压差也较小,从而改善了芯片间的电流平衡。.
模块电感
特性
图 15 显示了模块的电感仿真结构。为了消除外部布线的影响,端子之间连接了一条宽叠层母线。
仿真结果显示,模块内部总电感在 1 MHz 频率下从 P 端到 N 端为 5.18 nH,低于初始目标值。图 17 显示了用于验证内部封装电感的测试电路。开关器件 (CM1400DU-24NF) 在 1500 A 条件下作为 di/dt 发生器工作。被测器件 (DUT) 串联连接,测量 DUT 的 P 端和 N 端之间由 di/dt 引起的电压尖峰。DUT 封装的电感值根据图 16 所示的波形计算得出。
本模块内封装的电感值可通过以下计算得出:
di / dt: 9,375 [A / ns]
Vpn(P 和 N 之间产生的电压):52 [V]
VCE(饱和):1.37 [V] @ Ic = 500A
(VPN-VCE(sat)x2) / (di / dt) = 5.25nH

模拟结果与实验结果一致,达到了目标值。.
第六代芯片(1200V)的特性
图18展示了第六代IGBT和第五代IGBT的横截面图。
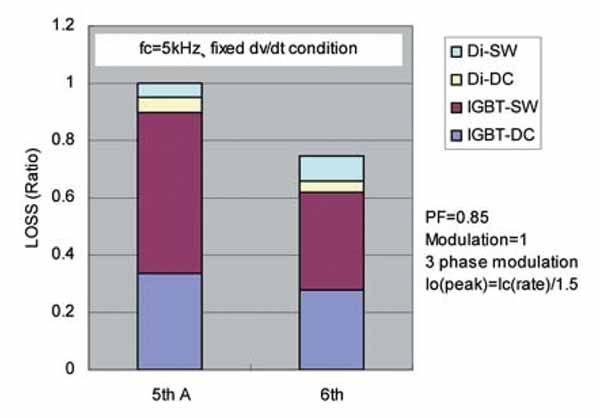
在相同的Eoff水平下,与第五代IGBT相比,第六代IGBT的VCE(sat)和Eoff之间的权衡降低了0.7V。图19展示了在相同dv/dt条件下,损耗计算示例结果的比较。结果表明,在固定的dv/dt条件下,第六代IGBT在逆变器工作状态下的总损耗比第五代IGBT模块降低了25%。
第六代芯片(1700V)的特性:
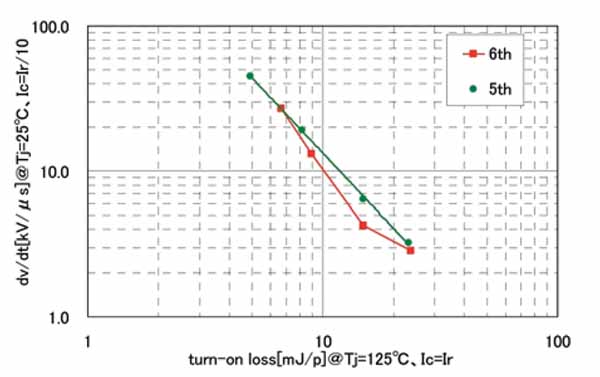
新开发的1800A/1700V双IGBT模块也采用了相同的封装。因此,我们简要介绍第六代1700V IGBT的特性。图20显示了VCE(sat)与Eoff的权衡关系。在相同的Eoff水平下,与第五代产品相比,VCE(sat)与Eoff的权衡关系降低了约0.35V。图21显示了导通损耗与dv/dt的关系。在相同的dv/dt(10kV/ms)下,与第五代产品相比,导通损耗降低了25%。
结论:
本文介绍了一种新型的2500A/1200V双IGBT工业级模块。该模块采用四层主内部总线,实现了低封装内部电感。芯片设计也针对液冷进行了优化。为了提高与散热器的热接触电阻,基座由多个平行部分组成。陶瓷基板与铝基座之间的直接键合增强了其热循环性能。采用第六代IGBT和FWDi芯片,实现了更优异的损耗性能。该封装也应用于1800A/1700V双IGBT模块,并且正在考虑采用相同的标准化基座,开发其他系列的模块,从而实现良好的性价比。
作者:丸田步美、田畑光晴。《电源机制》,三菱电机株式会社,日本。.
参考文献
[1] Junji Yamada: Next Generation High Power Dual IGBT Module with CSTBT Chip and New Package Concept, PCIM 2002.
[2] Tetsuo Takashi: CSTBTTM(III) as the next generation IGBT, ISPSD2008-May, pp. 72-75.
[3] Katsumi Satoh: New chip design technology for next generation power module, PCIM 08.