Por outro lado, talvez seja altura de modernizar a linha para uma configuração de via dupla.
A decisão ideal pode depender do tempo de ciclo típico da placa e da variedade de componentes colocados em cada PCB. Além disso, eliminar o estrangulamento de posicionamento evidenciará as limitações de outros equipamentos na linha, como o forno de refluxo. Por conseguinte, a resposta a esta necessidade imediata de rapidez deve ter em conta os planos de investimento futuros da fábrica.
Mais pontos de montagem SMT:
A adição de um ponto de montagem SMT adicional à linha aumenta a capacidade de posicionamento, embora a melhoria possa ser inferior à esperada. Um par de pontos de montagem SMT na linha aumenta a distância efetiva que cada placa precisa de percorrer para alcançar o processo seguinte, aumentando assim as perdas globais de transferência da placa de circuito impresso. A adição do ponto de montagem SMT extra também aumenta a área total ocupada pela linha numa unidade, o que pode ser problemático se o espaço for limitado.
Linha de duas vias:
Para alcançar uma maior produtividade num espaço limitado, a mudança para uma linha de duas vias pode oferecer vantagens. Com duas vias e duas cabeças de colocação, uma configuração SMT de duas vias e dois feixes pode, matematicamente, duplicar a capacidade de colocação da linha. Na prática, no entanto, o aumento da produtividade pode ser menor. Além disso, são necessárias duas unidades de transferência: uma para transferir as placas de uma impressora serigráfica de via única para uma configuração SMT de duas vias e outra para transferir as placas montadas da configuração SMT para o forno de refluxo.
A montagem SMT de duas pistas pode ser utilizada em dois modos. No modo paralelo, duas placas são carregadas e cheias simultaneamente, uma vez que as duas cabeças de colocação operam independentemente. O tempo de transferência — para alimentar as placas na montagem SMT e aplicar as ferramentas para a colocação dos componentes — deve ser considerado no cálculo do tempo total do ciclo. Quando se trabalha no modo paralelo, apenas um lado da bancada de alimentação pode ser utilizado para cada pista de placa. Isto pode ser uma desvantagem quando se constroem placas com uma grande variedade de tipos de componentes.
Por outro lado, a montagem SMT pode operar em modo alternado. Neste caso, a placa de uma faixa está a ser impressa enquanto a segunda faixa se encarrega de transferir e fixar a placa seguinte. Isto reduz o tempo de transferência da placa a zero. No entanto, as duas cabeças de impressão não podem operar continuamente, uma vez que cada uma tem de esperar para evitar interferências com a outra.
Comparação de desempenho:
Considerando que o tempo de transferência típico de uma placa é geralmente de dois a três segundos, o modo alternativo pode alcançar um tempo de ciclo mais rápido quando é necessário posicionar um pequeno número de componentes. É nestas situações que a poupança no tempo de transferência da placa tem o impacto mais significativo na redução do tempo de ciclo global.
À medida que o número de componentes a montar aumenta, o tempo gasto na colocação dos componentes representa uma maior proporção do tempo de ciclo. Consequentemente, a vantagem de poupar tempo de transferência no modo alternado diminui. Na prática, se o tempo de ciclo exceder aproximadamente 15 segundos, as perdas cumulativas no modo alternado, enquanto uma das cabeças de impressão estiver ociosa para evitar interferências, superam a poupança obtida com a eliminação do tempo de transferência da placa. Nestes casos, o modo paralelo pode oferecer maior produtividade, desde que exista um acesso adequado ao alimentador.
Outra opção:
Apesar da potencial melhoria de velocidade em ambos os modos, uma montagem SMTE de duas pistas pode não ser a melhor solução para uma linha de produção de pista única. Na prática, a capacidade de produção de montagem SMT não é determinada pelo número de pistas, mas sim pela utilização das cabeças de colocação. Uma maior produtividade depende de manter as cabeças de colocação ativas durante o máximo de tempo possível do ciclo.
Com isto em mente, uma montagem SMT de dois estágios e um único carril com duas cabeças de colocação pode ter a mesma capacidade teórica que uma máquina bidirecional em modo paralelo (Figura 1), permitindo ainda o acesso aos alimentadores frontal e traseiro.

Figura 1. A montagem SMT de duas fases oferece um desempenho de carril duplo com a conveniência de um único carril.
As perdas na transferência de chapa incluem o tempo extra necessário para a divisão das pistas, que é realizada dentro da montagem SMT. Por outro lado, não é necessária qualquer unidade de acionamento para remover as chapas da área de serigrafia. Não há tempo de espera para evitar interferências na cabeça de impressão, e o tamanho compacto, equivalente ao de uma montagem SMT de pista única, garante uma curta distância total percorrida para recolha e posicionamento.
Em geral, se não existirem condições especiais relacionadas com o tipo de placas que estão a ser montadas, uma montagem SMT de duas fases e duas cabeças pode aumentar a produtividade de forma mais eficaz do que a introdução de uma montagem SMT de carril duplo ou de duas máquinas convencionais de cabeça única.
Compreender o estrangulamento:
Quando a montagem de componentes é o processo que restringe a produtividade da linha, a resposta adequada é aumentar a capacidade de montagem. No entanto, se o estrangulamento se deve a outro processo, aumentar a produtividade da montagem de componentes pode ser um investimento desperdiçado.
Para ilustrar este ponto, considere-se uma linha SMT como a da Figura 2, com os tempos de ciclo do processo indicados. Neste caso, a primeira montagem SMT é o estrangulamento e limita o tempo de ciclo da linha a 40 segundos.
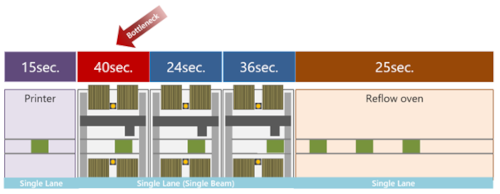
Figura 2. A máquina de montagem limita a produção da linha SMT.
Evitar Montagens SMT Ociosas:
No exemplo da Figura 3, a atualização de uma via única e de dois estágios reduziu o tempo de montagem, e o processo de soldadura por refluxo define agora o tempo de ciclo da linha. Este tempo não pode ser reduzido porque o perfil de refluxo tem uma duração fixa. Na ilustração, cada montagem SMT é significativamente mais rápida do que o tempo de ciclo limitado pelo refluxo e está inativa durante vários segundos por ciclo. O investimento na velocidade de montagem é desperdiçado.
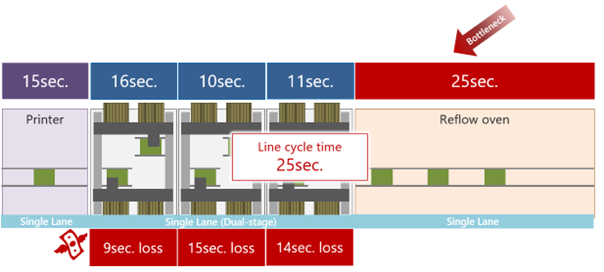
Figura 3. O processo de refluxo limita o tempo de ciclo da linha SMT.
Um tempo de ciclo efetivo de 25 segundos é bastante típico para a soldadura por refluxo. Se a linha de montagem SMT for mais rápida do que isso, o processo de refluxo é provavelmente o estrangulamento.
A melhoria do processo de refluxo de pista única com um forno de pista dupla reduz o tempo de ciclo para 12,5 segundos, como se mostra na Figura 4. Isto resulta numa soldadura mais rápida dos componentes de pista dupla. A montagem SMT de pista dupla pode então interagir eficazmente com o forno de refluxo. É necessária uma unidade de transferência entre a serigrafia de pista única e a montagem SMT de pista dupla.

Figura 4. Tempo de ciclo mais rápido com refluxo de duas pistas e montagem de componentes. Todas as cabeças de montagem SMT são utilizadas.
O processo de montagem mais longo define o tempo de ciclo total da linha. Embora esta montagem SMT esteja de facto a limitar a produtividade da linha, o tempo de ciclo melhorou significativamente em comparação com o exemplo da Figura 1, e todas as cabeças de montagem estão a ser totalmente utilizadas; portanto, neste exemplo, nenhum investimento no desempenho da montagem está a ser desperdiçado.
Uma configuração SMT de dois estágios e uma única pista, como mostrado na Figura 3, pode alimentar placas num sistema de refluxo de duas pistas utilizando uma unidade transversal e também permite um tempo de ciclo mais rápido do que uma configuração de duas pistas. A máquina de dois estágios também oferece a flexibilidade de voltar à operação de estágio único para o enchimento de placas mais pequenas, que têm um tempo de ciclo mais curto. Uma ferramenta de software como o Line Optimizer da Yamaha pode calcular e aplicar automaticamente as definições mais eficientes.
A tabela resume as opções típicas para os gestores de SMT que procuram melhorar o tempo de ciclo das suas linhas de produção.

Tabela 1. Orientações para a melhoria do tempo de ciclo.
Conclusão:
Toda a linha SMT apresenta um gargalo. Quando chega a altura de fazer um upgrade, compreender a sua localização é vital para direcionar o investimento de forma adequada. Quando o tempo de ciclo de montagem é longo, a montagem em duas fases é uma opção sólida. Quando o tempo de ciclo é curto, investir em refluxo de duas faixas pode ser mais eficaz.
A introdução da automatização de carril duplo numa linha de carril único não é uma simples atualização e envolve compromissos no desempenho e na disponibilidade dos alimentadores. Se o espaço for limitado e outros equipamentos de carril único necessitarem de manutenção, uma montagem SMT de carril único em duas fases pode aumentar a produtividade de forma prática e económica.
Artigo fornecido pela secção SMT da Yamaha Robotics