Com base num projeto de geração de energia eólica em miniatura para aplicações residenciais e rurais, a ACV+Engineering e a APA Engineering apresentam um caso de estudo prático que abrange o desenvolvimento de uma estrutura de plástico, desde a definição de requisitos e otimização utilizando ferramentas CAD e CAE até à prototipagem, testes de proteção contra a água e preparação para a produção em massa.
A ACV+Engineering detém os direitos de propriedade intelectual de um projeto avançado de miniturbina eólica.
Recentemente, a empresa decidiu iniciar o desenvolvimento do projeto, que será inicialmente fabricado e distribuído em Itália.
Origem e objetivos do projeto:
Temos à nossa disposição grandes quantidades de energia renovável, que infelizmente não exploramos como deveríamos. Por exemplo, a energia eólica.
Embora a energia gerada pelas pequenas turbinas eólicas seja relativamente baixa, não apresenta as desvantagens e limitações das instalações de painéis fotovoltaicos.
De qualquer forma, é perfeitamente possível instalar ambos os sistemas em conjunto para que se complementem.
Espanha é um dos países líderes mundiais nestas tecnologias, e os leitores concordarão que as pequenas turbinas eólicas para uso doméstico seriam de grande ajuda para o ambiente e para as finanças das famílias.
Uma forma inteligente de as utilizar é armazenar energia em baterias para utilização durante as horas de menor consumo, quando as tarifas de eletricidade são mais elevadas, ou como já é prática comum em todo o mundo.
A Europa possui um sistema bidirecional para a venda do excedente de energia gerada.
Estes sistemas autónomos podem fornecer energia de reserva em áreas onde se prevêem cortes de energia.
A utilidade pode ser mais apreciada em casas rurais, aplicações remotas e de baixo consumo (por exemplo, uma estação meteorológica e câmaras de vídeo), onde as miniturbinas eólicas são uma solução conveniente.
O projeto e os seus desafios
Este projeto foca-se num design robusto com elevada eficiência aerodinâmica que requer uma manutenção reduzida em termos de atenção necessária e custos, conferindo-lhe uma vantagem sobre os sistemas fotovoltaicos.
Uma vez definida a aplicação pretendida, a ACV+Engineering avançou com o desenvolvimento do seu conceito de design.
A partir desse momento, começaram os desafios de engenharia.
Os requisitos do utilizador foram analisados e foram estabelecidas as especificações técnicas necessárias para atingir os objetivos do projeto.
No caso específico do módulo eletrónico, este estaria exposto a agentes atmosféricos: poeiras, chuva e até humidade.
Alejandro C. Vagni Álvarez, CEO da ACV+Engineering, explica: “O design aerodinâmico e as soluções mecânicas são a nossa especialidade. No entanto, decidimos confiar a proteção dos componentes eletrónicos e a segurança dos utilizadores a engenheiros especializados.”
Tanto a nossa reputação como a segurança são considerações fundamentais: a vida útil dos componentes eletrónicos poderia ser comprometida e as pessoas poderiam sofrer choques elétricos ao entrar em contacto com eles.
Soluções
Para fazer face a estes desafios, recorremos ao nosso parceiro tecnológico desde 2013: a APA Engineering.
A APA Engineering é uma consultora internacional de engenharia e compras com mais de 500 especialistas em diversas disciplinas e sede em Chennai, na Índia.
A ACV+Engineering é o representante comercial da APA Engineering em toda a Europa.
As duas empresas colaboram em simulações numéricas de dinâmica estrutural, térmica e de fluidos, entre outras disciplinas, bem como no fornecimento de componentes eletrónicos e mecânicos e em serviços de gestão logística.
A APA Engineering também presta serviços de conformidade regulamentar a empresas de diversos setores industriais.
A APA Engineering pode colaborar em todas as fases do desenvolvimento de invólucros para módulos eletrónicos, desde a conceção e prototipagem até aos testes e entrega do projeto CAD para fabrico.
Ou seja, do conceito à preparação para a produção em série.
Fases de desenvolvimento de uma caixa com classificação de proteção IP
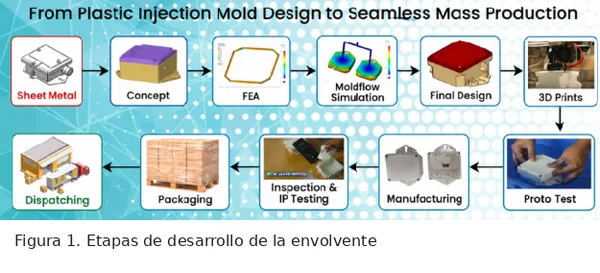
Os requisitos fundamentais para a caixa de proteção são:
- O compartimento interior deve ter volume suficiente para facilitar a dissipação de calor.
- As espessuras e os raios devem ser compatíveis com a moldação por injeção de plástico.
- A junta deve ter dimensões, material elastomérico e dureza adequados; a sua carcaça também deve ser corretamente concebida para garantir o seu funcionamento.
A equipa de engenharia concordou que a caixa deveria ser validada para uma classificação de proteção IP65.
A norma técnica internacional aplicável é a IEC 60529.
As caixas são classificadas através de um código que indica o grau de proteção contra a entrada de objetos sólidos e água.
Estrutura do Código IP:
O código é constituído pelas letras IP (para proteção contra a entrada) seguidas de dois dígitos numéricos:
O primeiro dígito refere-se à proteção contra sólidos: Classifica a resistência à entrada de poeiras e outras partículas sólidas com valores de 0 a 6, em que 6 (ou seja, IP6X) indica a proteção total contra a entrada de poeiras.
O segundo dígito refere-se à proteção contra líquidos: Classifica a resistência à humidade, à chuva ou aos jatos de água com valores de 0 a 9.
Na nossa opinião, a classificação de proteção IP65 foi considerada adequada e suficiente.
CAD e CAE
Começámos com um modelo CAD preliminar que parecia cumprir os critérios estabelecidos.
As etapas do plano de desenvolvimento do projeto são as seguintes:
O processo inicia-se com o projeto preliminar em CAD e a sua validação virtual; em seguida, vem a validação física.
Iterações entre simulações numéricas e melhorias no modelo CAD tridimensional permitem a otimização da geometria e dos materiais antes da fabricação dos protótipos.
Só depois é feito o investimento em materiais para os ensaios físicos.
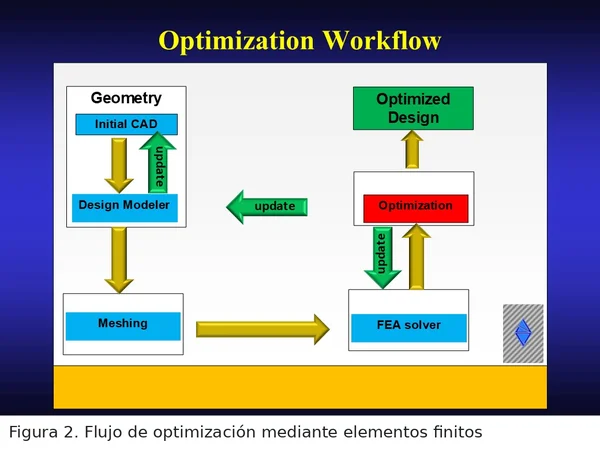
O ciclo de simulação numérica CAE tem um objetivo extremamente complexo. Deve encontrar a geometria estrutural ideal que exija a menor quantidade de material de construção, atendendo simultaneamente a múltiplas considerações:
- Análise térmica.
- Verificação da resistência estrutural à força de fecho (a porta de acesso ao armário pode ter parafusos ou uma dobradiça e mecanismo de bloqueio).
- Funcionamento correcto das juntas
. - Análise de Modos de Falha e Efeitos (FMEA) adicional.
- Simulação do processo de moldação por injeção.
- Simulações para o projeto da embalagem de transporte.
O estudo iniciou-se com uma análise térmica para verificar a capacidade de dissipação de calor do sistema.
A análise indicou que a geometria e o volume de ar interior eram adequados para prosseguir com o projeto estrutural.
Quando a capa protetora necessita de durar
Quando uma carcaça não atinge o nível de proteção exigido contra a entrada de agentes externos, geralmente a falha ocorre de forma silenciosa (metaforicamente falando).
O modo de falha é furtivo: um vestígio de humidade que consegue penetrar uma vedação que parecia perfeita nos desenhos CAD é descoberto meses depois de já ter sido feito um investimento significativo em ferramentas.
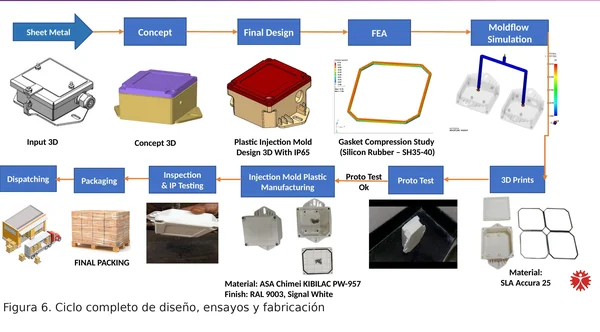
O objetivo atribuído à APA Engineering neste projeto era fácil de definir, mas difícil de garantir: nós, na ACV+Engineering, tomámos como exemplo um bom modelo de armário metálico que também oferecia excelentes características estruturais e encomendámos à APA Engineering o seu redesenho para ser produzido em massa a baixo custo como uma caixa de plástico moldada por injeção, com classificação IP65.
A chapa metálica e o plástico moldado não se comportam da mesma forma estruturalmente; não vedam da mesma forma, nem são tão tolerantes a falhas de projeto. Portanto, a conversão exigiu uma abordagem de engenharia desde o início.
Simplesmente redesenhar a caixa utilizando um material diferente não era suficiente.
De seguida, explicamos como as decisões da equipa, tomadas passo a passo, evitaram falhas e garantiram a classificação de propriedade intelectual desejada.
"O mais difícil na obtenção de um grau de propriedade intelectual não é a junta em si, mas sim garantir que todas as fases anteriores do desenvolvimento do produto concordam com a função que a junta irá desempenhar.".
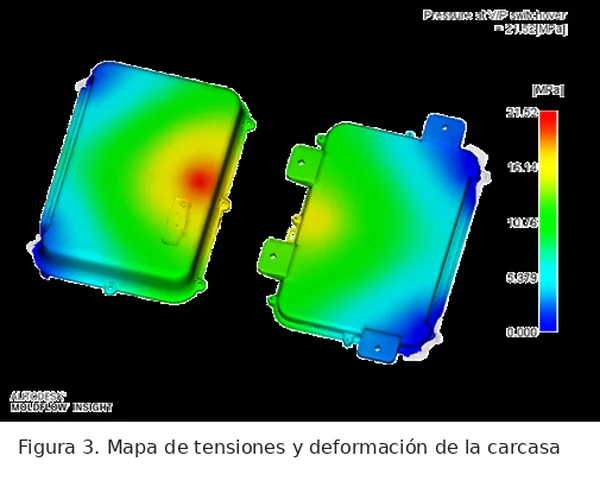
A Figura 3 mostra a distribuição de tensões mecânicas obtida através da simulação por elementos finitos.
O mapa de cores representa a distribuição das tensões mecânicas na peça, calculada através do método dos elementos finitos (MEF).
A carcaça e o painel amovível possuem um sulco que serve de encaixe para a junta, que pode ser feita de borracha ou silicone.
Foi selecionada uma junta de vedação de silicone elastomérico com dureza Shore SH35–40.
Através de simulações específicas de deformação elástica, quando os parafusos são apertados até à sua posição final ou binário de projeto, a deformação por esmagamento da junta é controlada para garantir que está de acordo com o recomendado e é uniforme em todo o perímetro.
Este é um tipo de simulação estrutural avançada porque é inerentemente "não linear" (FEA não linear), uma vez que a área de contacto, a distribuição de pressão e as forças mudam continuamente à medida que as peças se deformam.
Análise adicional de modos de falha e efeitos (FMEA)
Verificações adicionais para detetar possíveis falhas estruturais
É avaliada a resistência do produto a acidentes e a utilização indevida durante o transporte e manuseamento.
O objetivo é alcançar a robustez necessária e limitar os danos decorrentes de incidentes previsíveis.
- Análise de elementos finitos (FEA) para identificar possíveis utilizações indevidas, como pressão excessiva na carcaça e na tampa, montagem incorreta dos componentes ou aplicação de força excessiva no fecho.
- Análise por elementos finitos (FEA) de queda acidental: o impacto contra o solo é simulado a partir de uma altura de pelo menos 1 m com diferentes orientações do dispositivo.
A moldagem por injeção, o uso indevido e as simulações de queda são realizados em paralelo, uma vez acordada uma configuração de referência, a qual pode ainda sofrer pequenas alterações geométricas.
O processo de fabrico

A Figura 4 é um exemplo de uma peça complexa (painel da porta de um automóvel) que mostra uma tentativa de localizar os canais de injeção do plástico fundido.
Uma vez obtida a geometria preliminar, são realizadas simulações específicas do processo de moldação por injeção de plástico.
As simulações do fluxo do material fundido incluem as seguintes etapas:
- Viabilidade e otimização do enchimento: o fluxo do polímero fundido é analisado e a adequação das espessuras, raios e ângulos é verificada para evitar áreas não preenchidas.
Através de iterações, os pontos de injeção são otimizados para alcançar o enchimento completo do molde e atingir o tempo de ciclo planeado.
É verificada a força de fecho do molde necessária para manter as peças em posição durante a injeção.
- Simulação de arrefecimento: analisa-se a solidificação e a distribuição de temperatura.
- Análise de defeitos potenciais:
i) São identificadas marcas de afundamento e linhas de junção potenciais. As linhas de junção podem afetar tanto a aparência como a resistência mecânica, dependendo do material e das condições do processo.
ii) Empenamento: deformação geométrica da peça durante a solidificação e o arrefecimento, associada à contração diferencial.
A correcção destes problemas após o fabrico dos moldes metálicos pode ser muito dispendiosa.
Chegámos a um ficheiro CAD que esperamos ser a versão final após todas as verificações virtuais.
Fabrico do protótipo e validação física.
A fase seguinte envolve a fabricação de um protótipo e a sua submissão a testes em laboratório.
Uma prática comum é criar o protótipo com recurso à impressão 3D.
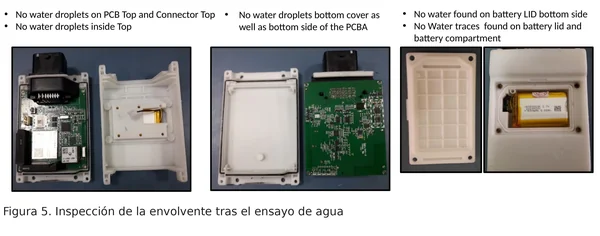
Foi realizado um teste interno de laboratório, denominado "teste de pulverização de água IP65", seguido da desmontagem completa da unidade.
Não foram observados vestígios de água na placa de circuito impresso (PCI), nos conectores ou no interior do compartimento.
Este teste de verificação permitiu determinar se o projeto poderia avançar para a produção ou se necessitava de iterações adicionais.
Produção em Massa
: Após a validação física, o processo passa para uma fase de pré-produção com recurso a moldes de injecção.
O material selecionado foi resina à base de ASA (Chimei KIBILAC PW-957) com acabamento branco-sinal RAL 9003, uma combinação de material e acabamento escolhida pelo seu equilíbrio entre durabilidade, moldabilidade e aparência.
Cada unidade que sai da linha de produção é inspecionada visualmente, sendo também retiradas amostras dos lotes de produção para realizar o mesmo protocolo de teste de propriedade intelectual utilizado para o protótipo.
Só após a aprovação neste teste de qualidade é que as unidades produzidas são embaladas e expedidas.
Conclusões
A equipa adquiriu experiência e chegou a várias conclusões.
A lição mais importante, que engloba todo o processo, é que
a proteção com classificação IP não se obtém simplesmente selecionando uma junta e apertando-a. Exige um processo coordenado no qual os especialistas em materiais, simulação e moldagem por injeção integrem as suas decisões de projeto.
A classificação IP não deve ser considerada apenas uma característica verificada no final, mas sim um objetivo abordado ao longo de todo o processo de desenvolvimento.
Estamos extremamente satisfeitos com o trabalho desenvolvido até esta fase do nosso projeto.
Além disso, a APA Engineering pode auxiliar com documentação técnica, design de embalagens, conteúdo digital e consultoria sobre conformidade regulamentar para exportação.
VÍDEO
Existe um vídeo documentário disponível para partilhar com os interessados.
Contato:
Autor:
Por AC Vagni Álvarez, CEO da ACV+Engineering, em colaboração com a APA Engineering da Índia. - www.acv-engineering.de