A atmosfera de soldadura selecionada pode causar ou acelerar diversos defeitos de soldadura, mas também pode preveni-los ou reduzi-los. Os sistemas de soldadura por convecção da série Vision da Rehm Thermal Systems são concebidos para operar tanto com ar como com azoto.
Esferas/Respingos de Soldadura:
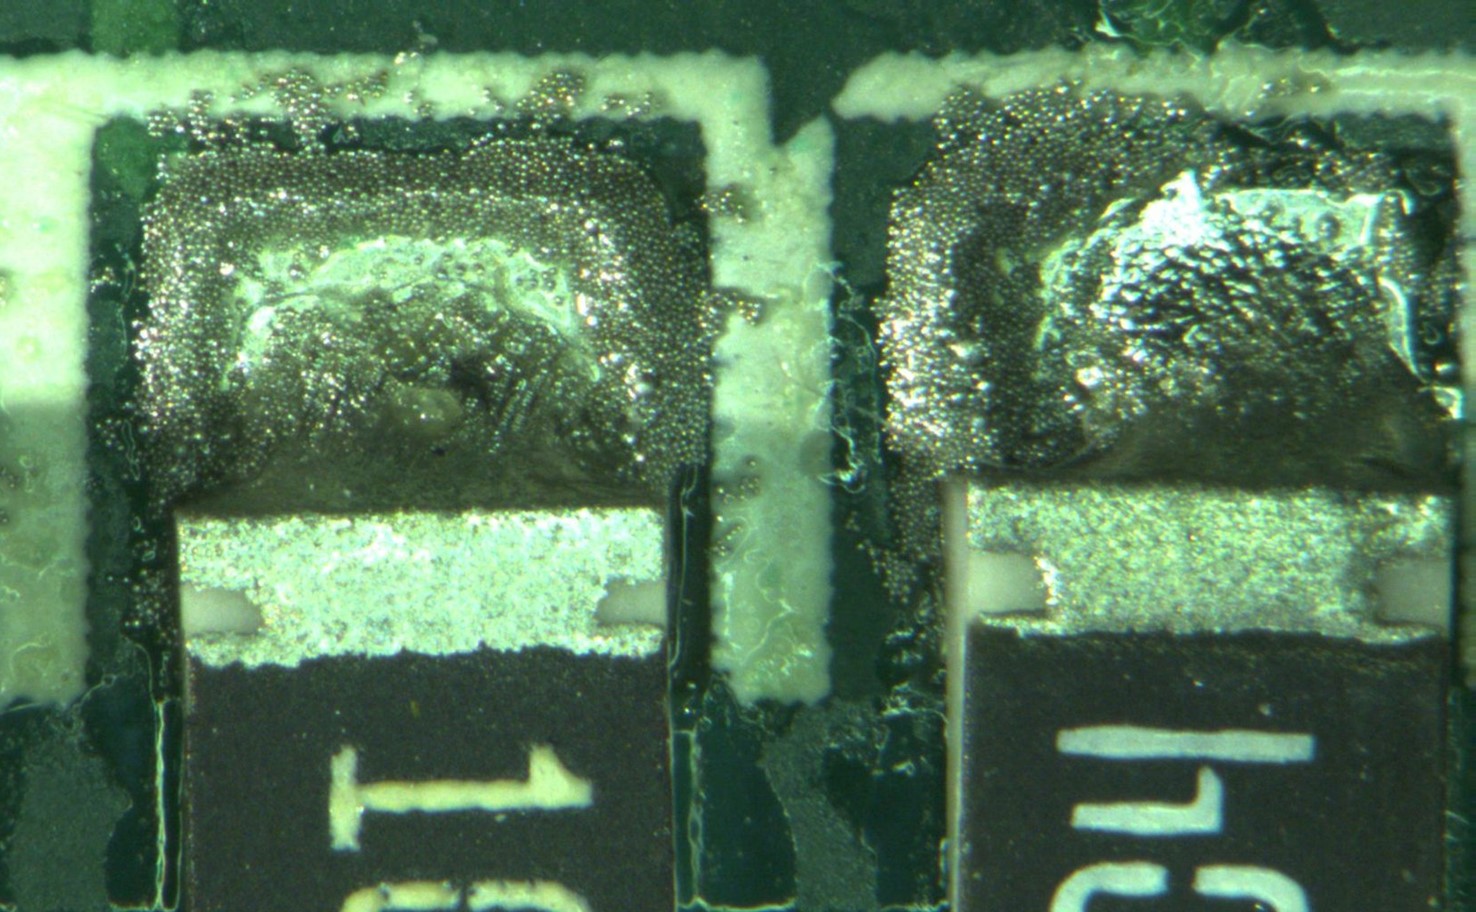
Um defeito muito comum são as esferas de solda em componentes bipolares (chips), fenómeno conhecido por salpicos. Os salpicos são causados por grãos de solda da pasta que ficam presos sob o componente e são ejetados lateralmente pela folga sob o chip durante a refusão. Todas as pastas de solda testadas apresentaram menos salpicos após a soldadura por refusão com azoto. Isto deve-se à fusão mais rápida e eficiente dos grãos de solda individuais dentro de um volume uniforme de solda. Na ausência de oxigénio, não se formam filmes de óxido na superfície dos grãos de solda, o que dificultaria a fusão. Isto reduz a probabilidade de grãos de solda individuais ficarem presos sob a folga do chip.
Da mesma forma
, a redução da formação de vazios nas soldaduras superficiais ou nas soldaduras QFN deve-se à melhoria da molhabilidade. As soldaduras com molhabilidade rápida conseguem expelir os gases gerados durante a soldadura por refluxo de forma mais eficiente, a partir do seu estado líquido. No entanto, estes resultados não podem ser generalizados para todos os pontos de soldadura.
Granulação:
As propriedades do fundente estão em constante modificação e melhoria. No entanto, as propriedades clássicas, como o abatimento a quente e a frio, não devem ser negligenciadas no desenvolvimento de perfis de refusão. O tempo no liquidus e os gradientes de ascensão não são os únicos fatores decisivos. A miniaturização acompanha também a granulação da pasta. Quanto mais pequenos forem os diâmetros, mais necessitam de ser "protegidos" pelo fundente. Se o fundente protetor desaparecer do grão de pasta devido ao "exsudamento" na zona de pré-aquecimento (abatimento a quente), irá oxidar e posteriormente refundir, mas deixará de se fundir com outras partes da pasta. A camada de óxido é impenetrável e o seu aspeto assemelha-se a uma fileira de uvas. Uma atmosfera inerte amplia a janela do processo, mas não elimina completamente a influência do fundente.
 Cabeça-no-Travesseiro (HiP)
O efeito Cabeça-no-Travesseiro ou Cabeça-sobre-Travesseiro é provocado por uma camada de óxido no cordão de BGA que impede a fusão dos grãos de pasta. Normalmente, a torção e a deformação do BGA e/ou da placa de circuito impresso (PCB) fazem com que o depósito de pasta se separe do cordão de BGA. Devido à falta de activação do fluxo, forma-se uma camada de óxido no cordão, que, consequentemente, impede a sua fusão com o depósito de pasta, mesmo que seja reimersa no depósito de pasta refundido. Como o fluxo é consumido neste ponto, a camada de óxido já não pode ser reduzida e não se forma qualquer ligação. Assim sendo, o cordão parece estar assente sobre uma almofada (efeito Cabeça-na-Almofada; HiP) ou sobre uma almofada (efeito Cabeça-sobre-Almofada). Se a oxidação for evitada durante a separação utilizando uma atmosfera inerte (N2 ou fase vapor), o depósito de pasta e o cordão podem fundir-se. No entanto, deve ainda existir uma pequena quantidade de ativação residual do agente de fluxo. Também neste caso, uma atmosfera inerte protege o agente fundente, uma vez que menos óxidos têm de ser reduzidos.
Problemas de Molhabilidade:
Boas condições de molhabilidade sob azoto levam frequentemente a uma melhor dispersão da solda e previnem defeitos causados pela molhabilidade insuficiente das superfícies de solda (IPC 610). Isto é bem conhecido, mas os resultados de soldadura esperados nem sempre são alcançados. A soldadura de chips é caracterizada, entre outras coisas, pela forma do menisco formado. Neste contexto, uma grande quantidade de solda é sinal de qualidade. Sob atmosfera de azoto, a altura de humectação detectada pode ser menor do que em ar. Por outras palavras, a área não molhada (a lacuna) aumenta. A razão para isto é, na verdade, a melhor dispersão da solda sob azoto. Como a solda necessita de vencer a gravidade para molhar o terminal do componente, a superfície da placa de circuito impresso a molhar é favorecida; além disso, a altura da esfera é menor com uma maior dispersão. Isto significa que há menos solda disponível para chegar ao terminal do componente.
Enxertos/Lápides:
Os enxertos/lápides formam-se devido às diferenças nos tempos de molhagem entre os dois lados de um componente bipolar. Se um cordão de soldadura fundir antes do outro, as forças de humectação agressivas e a tensão superficial da soldadura fundida endireitam o componente. O derretimento retardado do segundo cordão de soldadura, então, não tem qualquer hipótese de molhar a segunda ligação do componente. Sob atmosfera de azoto, observa-se tipicamente um maior número de enxertos/lápides após a soldadura por refluxo. A razão é, mais uma vez, a melhor humectação, pelo que a diferença no tempo de humectação entre as duas ligações dos componentes é geralmente maior. No entanto, mesmo no caso dos enxertos/lápides, as interações com outros fatores de influência são por vezes consideráveis.