En revanche, il serait peut-être temps de moderniser la ligne en la configurant en double voie.
La décision optimale dépendra du temps de cycle typique de la carte et de la variété des composants présents sur chaque circuit imprimé. De plus, la suppression du goulot d'étranglement lié au placement mettra en évidence les limitations des autres équipements de la ligne, comme le four de refusion. Par conséquent, la réponse à ce besoin immédiat de rapidité doit tenir compte des projets d'investissement futurs de l'usine.
Ajout de supports CMS :
L’ajout d’un support CMS supplémentaire sur la ligne augmente la capacité de placement, mais l’amélioration peut être moindre qu’escompté. Deux supports CMS sur la ligne allongent la distance que chaque carte doit parcourir pour atteindre l’étape suivante, ce qui accroît les pertes de transfert globales des circuits imprimés. L’ajout de ce support CMS supplémentaire augmente également l’encombrement total de la ligne d’une unité, ce qui peut poser problème en cas d’espace limité.
Ligne à double voie :
Pour optimiser le débit d'une ligne dans un espace réduit, le passage à une ligne à double voie présente des avantages. Avec deux voies et deux têtes de placement, une configuration CMS à deux faisceaux et deux voies permet, en théorie, de doubler la capacité de placement de la ligne. En pratique, cependant, le gain de débit peut être moindre. De plus, deux unités de transfert sont nécessaires : l'une pour transférer les plaques d'une imprimante sérigraphique à une voie vers une configuration CMS à double voie, et l'autre pour transférer les plaques équipées de composants de la configuration CMS vers le four de refusion.
L'assembleur CMS double voie peut être utilisé selon deux modes. En mode parallèle, deux cartes sont chargées et remplies simultanément, les deux têtes de placement fonctionnant indépendamment. Le temps de transfert (alimentation des cartes dans l'assembleur CMS et mise en place des outils pour le placement des composants) doit être pris en compte dans le calcul du temps de cycle total. En mode parallèle, un seul côté du banc d'alimentation peut être utilisé par voie de carte. Ceci peut s'avérer contraignant pour la fabrication de cartes comportant une grande variété de composants.
En revanche, l'assemblage SMT peut fonctionner en mode alterné. Dans ce cas, une carte est imprimée sur une voie tandis que la seconde gère le transfert et la fixation de la carte suivante. Cela réduit le temps de transfert à zéro. Cependant, les deux têtes d'impression ne peuvent pas fonctionner en continu, car chacune doit attendre pour éviter toute interférence.
Comparaison des performances :
Le temps de transfert typique d’une carte étant généralement de deux à trois secondes, le mode alternatif permet un cycle plus rapide lorsqu’il s’agit de placer un petit nombre de composants. C’est dans ces situations que le gain de temps de transfert a l’impact le plus significatif sur la réduction du temps de cycle global.
À mesure que le nombre de composants à monter augmente, le temps de placement représente une part plus importante du temps de cycle. Par conséquent, le gain de temps de transfert en mode alterné diminue. En pratique, si le temps de cycle dépasse environ 15 secondes, les pertes cumulées en mode alterné, lorsque l'une des têtes d'impression est inactive pour éviter les interférences, annulent les gains réalisés grâce à la suppression du temps de transfert de la carte. Dans ce cas, le mode parallèle peut offrir une productivité supérieure, à condition que l'accès au chargeur soit suffisant.
Autre option :
malgré le gain de vitesse potentiel dans les deux modes, une ligne d’assemblage SMTE à deux voies n’est pas forcément la solution optimale pour une ligne à une seule voie. En pratique, la capacité de production d’assemblage SMT dépend non pas du nombre de voies, mais du taux d’utilisation des têtes de placement. Une productivité accrue repose sur le maintien en activité des têtes de placement pendant la plus grande partie possible du cycle.
Dans cette optique, un ensemble SMT à deux étages et à un seul rail avec deux têtes de placement peut avoir la même capacité théorique qu'une machine à deux voies en mode parallèle (Figure 1), tout en permettant l'accès aux alimentateurs avant et arrière.

Figure 1. L'assemblage SMT à deux étages offre les performances d'un double rail avec la commodité d'un rail unique.
Les pertes liées au transfert des plaques incluent le temps supplémentaire requis pour le fractionnement des voies, effectué au sein de l'assemblage CMS. En revanche, aucun système d'entraînement n'est nécessaire pour retirer les plaques de la zone de sérigraphie. Il n'y a pas de temps d'attente susceptible d'entraîner des interférences avec la tête d'impression, et la taille compacte, équivalente à celle d'un assemblage CMS à une seule voie, garantit une distance totale parcourue réduite pour la prise en charge et le positionnement.
En général, s'il n'existe pas de conditions particulières liées au type de cartes montées, un assemblage SMT à deux étapes et deux têtes peut augmenter la productivité plus efficacement que l'introduction d'un assemblage SMT à double rail ou de deux machines conventionnelles à une seule tête.
Identifier le goulot d'étranglement :
lorsque l'assemblage des composants est le processus limitant le débit de la ligne, la solution appropriée consiste à augmenter la capacité d'assemblage. En revanche, si le goulot d'étranglement est dû à un autre processus, augmenter le débit de placement des composants peut s'avérer un investissement inutile.
Pour illustrer ce point, prenons l'exemple d'une ligne SMT comme celle de la figure 2, dont les temps de cycle sont indiqués. Dans ce cas, le premier assemblage SMT constitue le goulot d'étranglement et limite le temps de cycle de la ligne à 40 secondes.
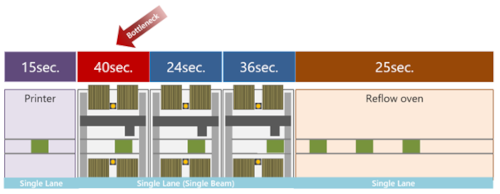
Figure 2. La machine d'assemblage limite le débit de la ligne SMT.
Éviter les temps morts sur les lignes d'assemblage CMS :
Dans l'exemple de la figure 3, la mise à niveau à une voie et deux étapes a réduit le temps d'assemblage, et le processus de brasage par refusion détermine désormais le temps de cycle de la ligne. Ce temps ne peut être réduit car le profil de refusion a une durée fixe. Dans l'illustration, chaque assemblage CMS est nettement plus rapide que le temps de cycle limité par la refusion et reste inactif pendant plusieurs secondes par cycle. L'investissement dans la vitesse d'assemblage est donc perdu.
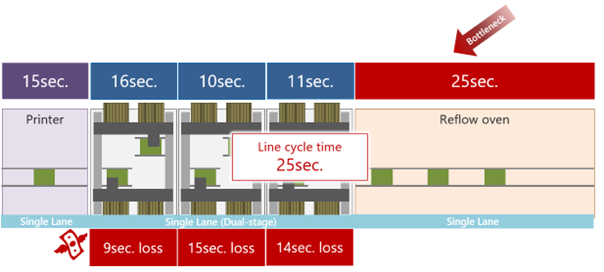
Figure 3. Le processus de reflux limite le temps de cycle de la ligne SMT.
Un temps de cycle effectif de 25 secondes est assez courant pour le brasage par refusion. Si la chaîne d'assemblage CMS est plus rapide, le processus de refusion est très probablement le facteur limitant.
L'amélioration du processus de refusion à voie unique grâce à un four à deux voies réduit le temps de cycle à 12,5 secondes, comme illustré sur la figure 4. Il en résulte un soudage plus rapide des composants à deux voies. L'assemblage CMS à deux voies peut alors interagir efficacement avec le four de refusion. Une unité de transfert est nécessaire entre la sérigraphie à voie unique et l'assemblage CMS à deux voies.

Figure 4. Temps de cycle le plus rapide avec refusion à double voie et assemblage des composants. Toutes les têtes d'assemblage CMS sont utilisées.
Le processus d'assemblage le plus long détermine le temps de cycle global de la ligne. Bien que cet assemblage CMS limite effectivement le débit de la ligne, le temps de cycle s'est considérablement amélioré par rapport à l'exemple de la figure 1, et toutes les têtes d'assemblage sont pleinement utilisées ; par conséquent, dans cet exemple, aucun investissement dans la performance d'assemblage n'est vain.
Une configuration SMT à deux étages et une seule voie, comme illustrée à la figure 3, permet d'alimenter une machine de refusion à deux voies avec des plaques grâce à un dispositif de croisement, et offre un temps de cycle plus court qu'une configuration à deux voies. Cette machine à deux étages permet également de revenir à un fonctionnement à un seul étage pour le remplissage de plaques plus petites, ce qui réduit encore le temps de cycle. Un logiciel tel que Line Optimizer de Yamaha peut calculer et appliquer automatiquement les paramètres les plus efficaces.
Le tableau récapitule les options typiques offertes aux responsables SMT qui cherchent à améliorer le temps de cycle de leurs lignes.

Tableau 1. Lignes directrices pour l'amélioration du temps de cycle.
Conclusion :
Chaque ligne SMT présente un goulot d’étranglement. Lors d’une mise à niveau, il est essentiel d’en identifier l’emplacement afin d’orienter judicieusement les investissements. Lorsque le cycle d’assemblage est long, le placement en deux étapes est une option pertinente. En revanche, lorsque le cycle est court, investir dans une ligne de refusion à deux voies peut s’avérer plus efficace.
L'intégration d'une automatisation à double rail sur une ligne à rail unique ne constitue pas une simple mise à niveau et implique des compromis en termes de performances et de disponibilité des alimentateurs. Si l'espace est limité et que d'autres équipements à rail unique doivent être maintenus, un système SMT à double étage et à rail unique permet d'accroître la productivité de manière pratique et économique.
Article fourni par la section CMS de Yamaha Robotics