Les commutateurs et les cartes serveurs adoptent des processeurs personnalisés pour répondre aux exigences des services nécessitant une puissance de calcul élevée et une accélération par IA. Les plus grands moteurs de calcul FPGA adaptatifs actuels sont logés dans des boîtiers BGA jusqu'à 55 mm x 55 mm, et les processeurs ASIC multi-puces peuvent être nettement plus volumineux, notamment avec les interconnexions à grande échelle.
L'électronique automobile est également en pleine croissance, car les systèmes embarqués requièrent des alimentations plus puissantes pour des processeurs plus performants et une connectivité E/S étendue afin de gérer les signaux des caméras, radars, lidars, capteurs ToF et inertiels. Les systèmes de contrôle nécessitent des connecteurs plus grands pour gérer les canaux de données et d'alimentation supplémentaires, et les grands boîtiers à terminaison inférieure comme les BGA, auparavant évités en raison des difficultés d'inspection, sont désormais adoptés par nécessité.
Le défi de la fabrication :
les fabricants d'équipements desservant ces marchés doivent être capables de placer des composants volumineux et lourds avec précision, rapidité et à haut débit. Cela exige une prise de plateaux ou de palettes fiable et sûre, un positionnement rapide et un alignement précis avant le placement des composants. Les composants traversants, tels que certains types de connecteurs et de transformateurs, nécessitent une solution d'enclenchement fiable. Les composants peuvent être volumineux, hauts et encombrants, tandis que l'assemblage de composants à enclenchement rapide exige un alignement précis des broches avant insertion. Historiquement, les défis posés par ces composants de grande taille ont dépassé les capacités des équipements de placement CMS standard.
Une solution en ligne est préférable pour aider les assembleurs à maintenir leur efficacité et leur productivité. Mieux encore, l'utilisation de machines CMS standard pour le placement de grands BGA et de connecteurs à enclenchement rapide permet d'éviter l'investissement dans des équipements spécialisés ou des opérations telles que l'assemblage de connecteurs hors ligne.
Placement flexible
: La conception d'une solution pour le placement rapide de composants volumineux et lourds nécessite des modifications importantes de l'assemblage CMS standard. Les adaptations de la tête de placement sont parmi les plus importantes.
Les buses de préhension combinant aspiration et pinces sont extrêmement efficaces pour maintenir fermement les composants atypiques. Jusqu'à présent, l'acquisition de telles buses obligeait les assembleurs à contacter leurs fournisseurs d'équipements pour la conception d'une pince sur mesure. Avec la généralisation
des boîtiers et connecteurs de circuits intégrés, ainsi que des inductances, transformateurs et composants de puissance, toujours plus volumineux et plus lourds, les buses de préhension ne peuvent plus être considérées comme un élément spécialisé. Une approche plus efficace est nécessaire. La standardisation de la conception des pinces et des supports permet de réduire les contraintes de temps et de coûts liées aux projets d'ingénierie sur mesure. Yamaha Robotics a standardisé une gamme de pinces et de supports (Figure 1) offrant 60 configurations différentes pour la manipulation de composants de tailles et de types variés. Le choix de la combinaison adéquate permet aux fabricants d'étendre rapidement et facilement leurs capacités de placement de composants. 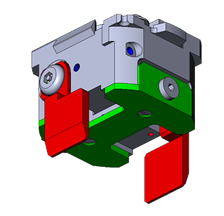
Figure 1. Buse de préhension configurable avec pinces et plaques de support standardisées.
Par ailleurs, les buses à revêtement en caoutchouc constituent une solution économique et efficace pour la manipulation de grands circuits intégrés par aspiration directe sur la surface supérieure du boîtier. Yamaha développe des buses en caoutchouc de différents diamètres, jusqu'à 25 mm, pour la manipulation de composants plus lourds. Des buses spécifiques, conçues pour la manipulation de composants tels que les supports d'extension de modules de mémoire DIMM pour cartes serveur, sont également en cours de développement. 
Figure 2. Buse pour connecteurs DIMM.
Axes R et Z.
Avant le placement, le composant doit être correctement orienté par rotation de la buse. Pour le placement de composants petits et légers, le moteur de l'axe R peut entraîner directement la buse à grande vitesse de rotation. À l'inverse, l'inertie plus importante des composants volumineux et lourds exige un contrôle plus précis du mouvement afin d'éviter leur délogement de la buse. Si l'utilisation d'un réducteur motorisé constitue une solution évidente, le jeu inhérent aux systèmes d'engrenages classiques peut nuire à la précision. Le réducteur à ciseaux de Yamaha est spécialement conçu pour éliminer ce jeu et permet l'alignement de composants tels que les circuits intégrés BGA avec une précision de 0,005 degré.
Pour traiter des composants plus hauts, un simple allongement de la course de l'axe Z de quelques millimètres élargit considérablement la gamme de pièces usinables. Une course étendue de 40 mm est suffisante pour que la machine puisse traiter les connecteurs automobiles les plus hauts d'aujourd'hui.
Force de placement :
Par ailleurs, certains connecteurs nécessitent un ajustement serré, notamment les connexions montées sur carte pour les applications automobiles exposées à de fortes vibrations et à des chocs. Dans les montages CMS standard, la force de placement est contrôlée jusqu'à environ 30 N. Un contrôle précis jusqu'à 100 N est nécessaire pour garantir l'insertion correcte des connecteurs à grand nombre de broches, ce qui implique des modifications de conception et des capacités de détection et de mesure améliorées.
Le système de contrôle doit également protéger le composant pendant l'insertion. La détection d'alignement (Figure 3) permet de détecter tout défaut d'alignement d'une ou plusieurs broches lors de la présentation du connecteur sur la carte et d'éviter l'application d'une force de placement susceptible d'endommager le composant.

Figure 3. La détection d'alignement vérifie l'alignement correct avant l'application de la force d'insertion.
Les systèmes de vision industrielle et d'éclairage utilisés pour vérifier l'alignement doivent également être améliorés. Les systèmes d'éclairage LED standard, généralement utilisés pour le contrôle et l'alignement des composants, ont tendance à éclairer uniformément le corps du composant et toute la longueur de chaque broche ou borne. Dans ces conditions, le système de vision peut avoir des difficultés à distinguer précisément l'extrémité de la broche et à déterminer si elle est prête pour l'insertion. Un système laser peut fournir un éclairage directionnel et contrôlé pour éclairer sélectivement uniquement les extrémités des broches, permettant ainsi au système de vision de vérifier que toutes les broches sont correctement alignées avec leurs trous respectifs avant l'insertion.
De plus, pour résister à la force de placement accrue et maintenir la précision de positionnement, la structure de support de la carte et le mécanisme d'insertion des broches doivent également être renforcés.
de placement
pour gérer des circuits intégrés plus grands, des composants plus hauts et des pièces à insertion plus complexes, ainsi que pour placer des puces CMS et d'autres petits composants à haute vitesse. Des fonctionnalités matérielles et logicielles spécifiques mettent en œuvre le contrôle étendu des axes R et Z, le contrôle de la force de placement et la détection d'alignement décrits dans cet article. De nouvelles buses et une section de serrage spécialement conçue permettent d'accueillir des composants plus volumineux. Les utilisateurs peuvent continuer à utiliser leurs buses existantes pour le placement de composants dans des boîtiers SMD, SOP et QFP standard. Une nouvelle fonction de contrôle de l'état des buses permet d'automatiser les inspections et le nettoyage de routine, garantissant ainsi une maintenance régulière et adéquate pour optimiser les performances de fin de ligne et éviter les arrêts imprévus.
La tête LM s'adapte aux machines YRM grâce à la même interface que les autres têtes. Par ailleurs, le nouveau logiciel de reconnaissance de formes pour la machine multichambre YRM augmente la taille maximale des boîtiers de circuits intégrés reconnaissables de 55 mm à 130 mm, et le nombre maximal de billes BGA de 4 000 à 20 000. Cette amélioration significative permet au système de reconnaître et d'aligner les grands boîtiers FPGA et ASIC. 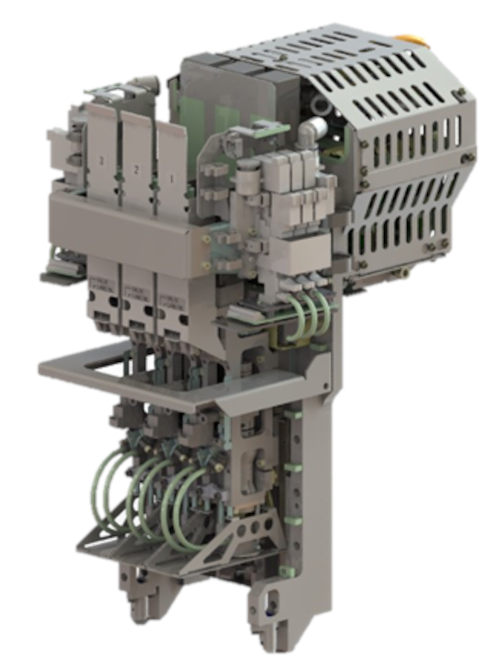
Figure 4. Tête de placement pour grands composants jusqu'à 130 mm x 200 mm.
Conclusion
: Pour répondre aux exigences croissantes des principaux clients des marchés des télécommunications, des centres de données et de l'automobile, les fabricants d'équipements doivent développer leurs capacités de traitement des composants volumineux et lourds. La flexibilité accrue des machines de placement CMS actuelles permet aux usines de s'adapter rapidement et de placer tous types de composants, des petits composants passifs CMS aux circuits intégrés spécifiques multi-puces et aux connecteurs à insertion rapide à grand nombre de broches, avec une vitesse et une efficacité élevées. La tête de placement est le principal élément d'évolution, nécessitant des adaptations au niveau des buses et des pinces, du contrôle de la force, de la vision, de l'éclairage et du contrôle des mouvements sur les axes Z et R. Une tête de placement ultra-flexible intégrant ces évolutions offre une solution rentable permettant aux fabricants de tirer parti des opportunités à venir.