En évitant que des problèmes mineurs ne dégénèrent en arrêts de production coûteux, la production peut se poursuivre sans interruption et les ingénieurs peuvent diagnostiquer et résoudre rapidement tout problème sous-jacent. Cela contribue à réduire les perturbations opérationnelles et à améliorer le rendement global des équipements (OEE), ce qui, en fin de compte, accroît la productivité.
Adaptabilité accrue :
Les systèmes logiciels et matériels contribuent tous deux à garantir l’adaptation autonome des équipements de production aux problèmes, assurant ainsi une production continue et une productivité élevée. Sur des équipements tels que les lignes d’assemblage CMS à grande vitesse, déjà équipées de caméras d’inspection et de systèmes de contrôle de mouvement, une mise à jour logicielle permet d’ajouter facilement de nouvelles fonctionnalités d’autotest. En revanche, l’ajout de nouveaux tests nécessitant des capteurs ou des actionneurs supplémentaires peut s’avérer nécessaire, notamment pour l’acquisition de nouveaux matériels.
Les problèmes de buses, souvent dus à des obstructions, constituent un souci fréquent pour les équipes de production d'assemblage SMT. Les buses sont chargées et déchargées de la tête de placement, puis stockées dans un emplacement dédié lorsqu'elles ne sont pas utilisées. La position de chaque buse est définie lors de la configuration et reste généralement fixe jusqu'à la reprogrammation de la machine pour le changement de produit suivant.
Sur les dernières machines d'assemblage CMS YRM de Yamaha, le nouveau logiciel de positionnement sans buses (Figure 1) permet à la machine de gérer les buses en fonction de leur identifiant unique et non de leur position dans le poste de buse. Grâce à ce
positionnement sans buses, la machine peut replacer les buses à n'importe quel endroit du poste.
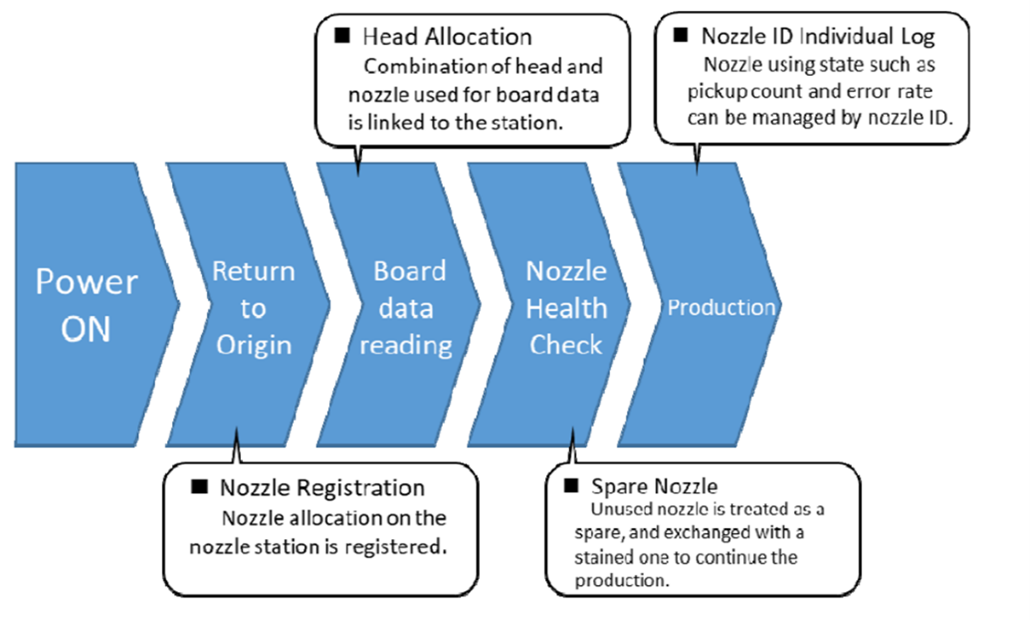
Figure 1. Logiciel de conception sans buse.
Ce logiciel permet à la machine de contourner les problèmes liés à une buse défectueuse en la remplaçant par une autre buse du même type, positionnée différemment. La production se poursuit sans interruption, ce qui permet d'inspecter la buse défectueuse et de corriger le problème. L'option « sans buse » contribue à minimiser les erreurs de l'opérateur après le nettoyage ou la maintenance et permet aux équipes de production de contrôler précisément les performances des buses.
Cet exemple illustre comment une modification logicielle peut améliorer la tolérance aux pannes. Par ailleurs, une nouvelle option de mesure de la force exercée à l'extrémité des buses à ressort nécessite l'installation d'un nouveau matériel. Cette fonctionnalité permet à l'équipe d'assemblage CMS de contrôler périodiquement le bon fonctionnement des buses. Le nouveau matériel comprend un ensemble de capteurs de force qui, associés au logiciel correspondant, pilotent la séquence de test des buses (Figure 2).
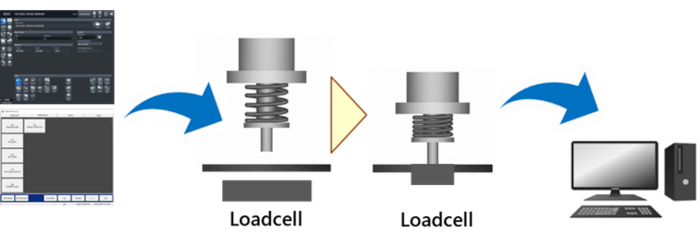
Figure 2. Mesure de la force à l'extrémité de la buse à l'aide d'un capteur de force.
Cette mise à niveau s'installe sur la barre d'alimentation de l'équipement d'assemblage CMS et peut être réalisée lors de la mise en service d'une nouvelle machine ou ultérieurement sur des machines existantes, directement en usine. Les mesures confirment que la force exercée à l'extrémité de la buse se situe dans la plage normale, généralement entre 0,5 et 0,8 newton. Une force anormale indique un problème, tel qu'un blocage, qui peut survenir lorsque des débris entravent le fonctionnement du ressort. En mesurant la force de placement du composant avec une résolution de 0,1 N, ce système permet de détecter précocement les problèmes de ressort et d'éviter les défauts d'assemblage. Les résultats de mesure de la force à l'extrémité de la buse facilitent également le dépannage, permettant d'identifier et de résoudre rapidement la cause première du défaut. Le logiciel associé assiste l'opérateur lors de l'étalonnage dès l'installation du capteur de force et propose des instructions guidées par menus tout au long de la procédure de mesure en fonctionnement normal.
Intégration matérielle simplifiée
. L'unité LCR Yamaha dédiée aux composants CMS offre un exemple de mise à niveau matérielle intégrable sans modification à l'équipement d'assemblage CMS. Cette unité, qui intègre un multimètre numérique au format standard d'un distributeur, est conçue pour une installation extrêmement simple. Après la sélection d'un composant, le multimètre mesure sa valeur avant même son montage sur la carte. Il mesure les composants inductifs, capacitifs et résistifs et peut être utilisé à des moments précis, par exemple immédiatement après le remplacement d'une bobine. La vérification des valeurs des composants avec cet appareil confirme que la nouvelle bobine contient des éléments de même valeur et tolérance que ceux indiqués sur l'étiquette. Les composants défectueux sont immédiatement rejetés (Figure 3).
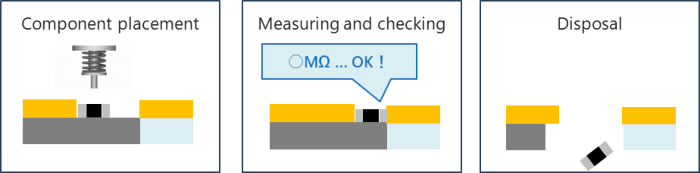
Figure 3. L'unité LCR est facile à installer et mesure automatiquement les valeurs des composants.
Une machine d'assemblage CMS équipée du système LCR détecte instantanément les problèmes tels que les erreurs d'alimentation, les défauts de bobine ou les composants défectueux avant leur placement. Ceci permet d'optimiser le rendement dès la première passe et d'éviter les retouches. Le système occupe deux positions d'alimentation standard de 8 mm et s'installe aussi facilement qu'un changement d'alimentation sur n'importe quelle machine d'assemblage CMS Yamaha en production. Aucun logiciel spécifique n'est requis et la production n'est pas interrompue. Le contrôle LCR améliore la qualité et s'avère particulièrement précieux lors de l'utilisation de composants économiques ou pour une meilleure traçabilité dans les secteurs de l'automobile, du médical et de l'aérospatiale.
Productivité continue :
des mises à jour logicielles supplémentaires sont disponibles pour les équipements d'assemblage CMS Yamaha, notamment la prise en charge automatique des composants multi-fournisseurs et l'évaluation en temps réel de la détection des composants. La fonctionnalité multi-fournisseurs permet aux opérateurs d'éviter les problèmes pouvant survenir si les acheteurs de l'entreprise s'approvisionnent en composants identiques auprès de différents fournisseurs. L'orientation des composants dans les logements de bande, le pas du chargeur de bande ou d'autres différences visibles peuvent être constatés. Ces anomalies peuvent entraîner la détection d'une erreur de composant par la machine et interrompre inutilement la production. Grâce à la mise à jour logicielle de prise en charge automatique des composants multi-fournisseurs, la base de données de composants s'adapte à ces différences, garantissant ainsi la continuité de la production.
L'évaluation du prélèvement utilise la caméra latérale de la machine d'assemblage CMS standard pour vérifier l'orientation des composants après leur prise. Elle permet de tester rapidement la stabilité des paramètres clés de la machine, tels que la hauteur de prélèvement, les mouvements XY et la reconnaissance visuelle. Cette option génère des données de prélèvement optimisées, ce qui contribue à minimiser le temps de réglage par composant lors du lancement de nouveaux produits et à optimiser les informations relatives aux composants pendant la production. Grâce à ses ajustements et évaluations automatisés, ce logiciel peut déterminer rapidement la compatibilité des buses, optimiser la vitesse de déplacement de la tête de placement et évaluer les données de prélèvement, réduisant ainsi le temps de décision à quelques secondes.
De plus, l'apprentissage automatique étend les capacités du logiciel d'édition hors ligne, permettant d'ajuster les données de bibliothèque et Gerber et d'identifier les corrections à appliquer avant le lancement de la production. Les équipes de production peuvent ainsi éviter la fabrication de cartes de test pour vérifier l'alignement et l'orientation des composants. Un puissant outil logiciel supplémentaire automatise la suppression des alimentateurs de composants inutilisés. Lors des changements de production, les équipes rencontrent souvent des difficultés si le nouveau produit nécessite des alimentateurs supplémentaires, même si les emplacements d'alimentateurs de la machine d'assemblage sont déjà occupés. L'identification manuelle des alimentateurs inutilisés peut s'avérer complexe et fastidieuse, nécessitant des recherches croisées entre les programmes. Le logiciel de suppression des alimentateurs inutilisés de Yamaha automatise cette analyse et identifie rapidement les alimentateurs remplaçables, permettant un changement de production rapide et une reprise efficace pour maintenir la productivité.
Une autre mise à niveau, désormais disponible, propose une option pour les grandes plaques grâce à l'installation d'un convoyeur amélioré (Figure 4) suffisamment robuste pour supporter des plaques pesant jusqu'à 10 kg et d'une épaisseur maximale de 10 mm. Compatible avec les systèmes de montage CMS monobloc YRM20, ce convoyeur prend en charge des plaques jusqu'à 1,5 mètre de long et est idéal pour des produits tels que les modules d'éclairage LED extra-larges construits avec un substrat métallique isolé (IMS) en cuivre ou en aluminium de forte épaisseur.
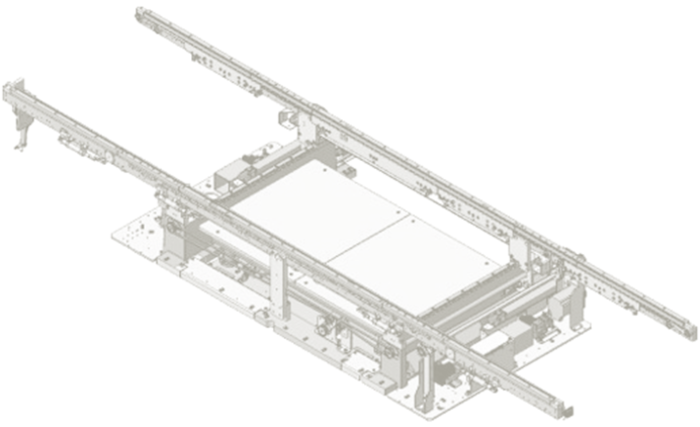
Figure 4. Convoyeur amélioré pour la manutention de plaques grandes et lourdes.
Conclusion :
Des mises à niveau matérielles et logicielles optionnelles peuvent être appliquées aux équipements d’assemblage CMS, leur permettant d’anticiper, de détecter, de diagnostiquer et de résoudre les problèmes de manière autonome. L’amélioration de l’intelligence et de la résilience ainsi acquise contribue à prévenir les temps d’arrêt dus à des problèmes mineurs, facilement évitables ou résolvables, augmentant ainsi la productivité et permettant aux opérateurs de se concentrer sur les tâches nécessitant une intervention humaine.