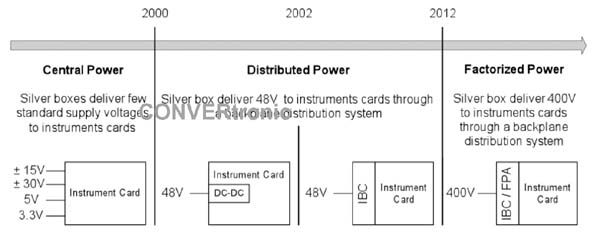
 Face à l'augmentation du nombre et de la diversification des canaux et des charges requis par les cartes d'instrumentation, les architectures d'alimentation distribuée sont devenues indispensables. Un dispositif d'alimentation plus simple, centralisé et relativement volumineux fournissait une tension continue régulée unique, généralement de 48 V, à un système de distribution sur fond de panier. Les cartes de test consacraient une partie de leur surface aux convertisseurs CC/CC, généralement situés en périphérie, et leurs sorties correspondaient étroitement aux besoins des circuits de mesure.
Les circuits de test actuels nécessitent une puissance accrue pour fonctionner, et leurs exigences en tension et en courant couvrent une large gamme de valeurs. Parallèlement, les instruments de test requièrent non seulement une alimentation électrique, mais aussi la capacité de moduler avec précision et rapidité plusieurs rails de tension afin de caractériser pleinement les partitions analogiques d'un dispositif testé. Le système d'alimentation devient un composant clé des équipements de test analogiques (ATE) en raison des performances et de la densité croissantes des circuits intégrés à très grande échelle (VLSI) et des systèmes sur puce (SoC) les plus avancés.
La tendance à une « densité accrue » et à une « dynamique plus performante » est également complexe aux tensions de l'ordre de 48 V, car des courants plus élevés nécessitent des sections de cuivre plus importantes sur les cartes à forte densité de composants. De nouveaux concepts, tels que l'architecture d'alimentation factorisée et la distribution en courant continu de 400 V, sont actuellement à l'étude.
Ensuite, nous analyserons comment les exigences des cartes d'instrumentation et des dispositifs testés affectent l'architecture d'alimentation distribuée dans le système ATE, ainsi que les principaux paramètres de conception à prendre en compte afin d'optimiser le réseau de distribution dans le rack ATE, entre plusieurs cartes d'instrumentation et jusqu'aux circuits de mesure.
Considérations relatives à la conception des réseaux d'alimentation distribués.
Comme indiqué précédemment et illustré par la figure 2, l'alimentation centralisée a été largement abandonnée au profit de l'alimentation distribuée via fond de panier, pratique aujourd'hui prédominante. Les secteurs des télécommunications et des communications de données utilisent cette technique depuis longtemps et, à bien des égards, sont confrontés aux mêmes défis qu'un système de test automatique (ATE) moderne. En effet, nombre des puces de silicium que les ATE doivent vérifier et caractériser sont intégrées aux systèmes de télécommunications, d'informatique et de routage utilisés par le secteur des télécommunications pour acheminer un volume croissant de données sur les réseaux filaires et sans fil du monde entier. La similitude la plus frappante entre ces deux « mondes » réside dans la nécessité de systèmes d'alimentation denses et granulaires, bien que leurs objectifs diffèrent : performance et flexibilité pour les ATE, et coût total de possession pour les systèmes de télécommunications et de communications de données.
Considérations de conception du point de vue des systèmes.
Nomenclature
. Objectif : minimiser la nomenclature.
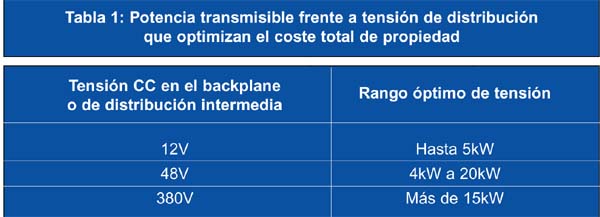
La nomenclature des alimentations distribuées est directement influencée par un paramètre principal : la tension de distribution sur le fond de panier. Le choix de la section de cuivre doit être déterminé en tenant compte des pertes de distribution. Pour les bancs de test automatiques (ATE), la priorité est d'éviter les problèmes thermiques ; les pertes de distribution doivent donc rester dans une plage gérable par le système de refroidissement existant. De plus, s'il est nécessaire de connecter les cartes d'instrumentation en fonctionnement, des convertisseurs analogique-numérique (OU) appropriés doivent être installés sur chaque carte. Le tableau 1 fournit des recommandations issues d'études menées dans des centres de données de télécommunications. Si les ATE nécessitant plus de 20 kW sont uniquement ceux qui prennent en charge des tests en parallèle à haut niveau, il est clair que les fonds de panier 48 V ne constituent plus la meilleure option et qu'une utilisation accrue des fonds de panier 400 V, avec leurs courants plus faibles, est attendue lorsque 48 V s'avère insuffisant.
Coûts d'exploitation, rendement et pertes, gestion thermique.
Objectif : Optimiser le système de gestion thermique en maîtrisant les pertes de distribution.
Jusqu'à présent, nous nous sommes concentrés sur la distribution sur le fond de panier. Si la gestion thermique du fond de panier est généralement relativement simple, celle de l'alimentation de la carte d'instrumentation peut s'avérer complexe. De plus, les bus d'alimentation occupent un espace précieux sur la carte. Par conséquent, la solution la plus logique consiste à distribuer la tension du fond de panier au plus près de la charge, qu'il s'agisse du circuit de mesure ou d'un convertisseur CC/CC intégré. Naturellement, si une basse tension est utilisée sur le fond de panier (par exemple, 12 V), le cuivre du circuit imprimé doit non seulement être de dimensions appropriées, mais également bénéficier d'un refroidissement adéquat.
Un aspect moins évident réside dans la difficulté de compenser avec précision les chutes de tension continue (I²R) et alternative (L·di/dt) lorsque l'intensité du courant augmente. Les concepteurs peuvent être amenés à surdimensionner les composants de puissance du convertisseur et à ajouter des réseaux de filtrage et de découplage pour les tensions d'alimentation distribuées inférieures à 48 V.
de flexibilité et de granularité
: Offrir une flexibilité maximale dans la conception et la configuration de la carte de test.
Les cartes d’instrumentation doivent alimenter une variété croissante de charges. Par conséquent, les systèmes d’alimentation à composants granulaires présentent un avantage considérable pour le concepteur. Une solution efficace consiste à adopter une architecture de bus intermédiaire, dans laquelle la tension du fond de panier est abaissée à une tension de bus « intermédiaire » inférieure, puis régulée par un convertisseur abaisseur synchrone standard au niveau de la charge.
Dans le cadre du paradigme de la flexibilité, la réutilisation d'une conception est devenue une option courante pour tirer parti de la standardisation entre différents systèmes d'alimentation. Les concepteurs peuvent « acquérir et personnaliser » de nombreux régulateurs parmi un ensemble de conceptions valides afin de les adapter à des charges électriques spécifiques et de les placer au plus près de ces charges pour optimiser les performances dynamiques. Des groupes de régulateurs seraient alimentés par un bus intermédiaire unique, avec l'aide d'un convertisseur de bus. Bien qu'une bonne pratique de conception consiste à adapter la puissance de sortie du convertisseur aux besoins du régulateur en aval, la distribution efficace du bus intermédiaire sur la carte est généralement soumise à des contraintes. Pour une tension de bus intermédiaire de 12 V, la distribution d'une puissance aussi faible que 300 W implique la gestion d'un courant de 25 A, ce qui peut s'avérer complexe dans les conceptions haute densité.

de fiabilité et de redondance
: Garantir une disponibilité système maximale grâce à une conception qui renforce la fiabilité et la redondance.
Le réseau d’alimentation distribuée constitue l’épine dorsale des équipements complexes, des systèmes de mesure de puissance et des dispositifs testés. La durée de vie opérationnelle d’un équipement de test automatisé (ATE) se mesurant généralement en décennies, il est nécessaire d’identifier et de surveiller le temps moyen entre les pannes (MTBF) des composants critiques. Cela inclut :
Réduction appropriée de la vitesse du point de vue électrique et thermique – Si la réduction de la vitesse est généralement considérée comme un moyen de réduire les contraintes thermiques, la densité de courant peut également être utile pour comprendre les mécanismes de défaillance. L'électromigration sur les pistes des circuits imprimés en est un exemple.
Redondance – Les composants critiques dont la défaillance affecte la disponibilité de la machine doivent être redondants, et des pièces de rechange doivent être disponibles pour un remplacement sur site.
de réparabilité et de télémétrie de diagnostic
: Offrir une modularité maximale et doter le système d’options de diagnostic en ligne tout au long de son cycle de vie.
La technologie de distribution sur fond de panier est intrinsèquement très flexible, permettant le remplacement sur site, sans interruption de service, des charges non critiques (telles que les ventilateurs) pouvant être remplacées sans endommager l’équipement. Toutefois, le même niveau de flexibilité doit être prévu à l’autre extrémité du réseau de distribution, afin de faciliter l’accès au système d’alimentation électrique, souvent volumineux.
Le diagnostic devient également un aspect crucial. Il est indispensable d'identifier et d'isoler rapidement les problèmes affectant les composants ou les sous-systèmes afin de protéger le système contre la propagation des défauts. Si cela s'avère quasiment impossible avec les architectures d'alimentation centralisées, les architectures d'alimentation distribuées et factorisées offrent une solution pour automatiser le diagnostic des réseaux d'alimentation distribués. Les architectures d'alimentation distribuées utilisent traditionnellement une technique de « marge », dans laquelle le convertisseur CC/CC distant est piloté par une séquence prédéfinie, et un réseau d'alimentation dédié vérifie la tension de sortie CC ou CA dynamique résultante. Les composants d'alimentation modernes et les architectures d'alimentation factorisées offrent une interface numérique simplifiée permettant aux systèmes de supervision de demander des informations d'état en temps réel via un bus d'interface série, généralement I2C ou UART.
relatif aux sources de bruit et à l'immunité
: minimiser les interférences électromagnétiques (CEM) et électromagnétiques (IEM) au sein du système en découplant le réseau électrique distribué afin de minimiser les interférences conduites et rayonnées.
La compatibilité électromagnétique (CEM) et les interférences électromagnétiques (IEM) sont souvent considérées comme le domaine complexe de la conception des alimentations électriques. Cependant, quelques règles de base s'appliquent généralement. Premièrement, identifier la source de bruit ; deuxièmement, contenir ou filtrer le bruit au plus près de la source (en supposant qu'il soit impossible de l'éliminer complètement). Malheureusement, le réseau d'alimentation distribuée est un vecteur privilégié de propagation du bruit conduit au sein du système, ainsi que du bruit rayonné autour du rack. Il est donc primordial de mettre en œuvre un filtrage approprié, sinon au niveau de chaque convertisseur CC/CC, au moins au niveau de chaque carte d'instrumentation, afin d'éviter la diaphonie sur le fond de panier.
Un problème particulièrement gênant est le bruit basse fréquence généré sur le fond de panier et les bus intermédiaires. Ce bruit est dû aux interactions entre les courants d'entrée des différents convertisseurs, créant ainsi des battements basse fréquence. Les concepteurs peuvent tenter d'atténuer ce problème en veillant à ce que toutes les composantes du courant de commutation soient suffisamment confinées à l'intérieur de chaque convertisseur.
Conclusion :
La conception d’un réseau d’alimentation distribuée représente un défi, même pour les systèmes de test les plus avancés. Plusieurs aspects doivent être soigneusement évalués dans l’architecture du système d’alimentation choisi. Si les architectures d’alimentation distribuée basées sur des fonds de panier 48 V sont actuellement les plus courantes, les architectures avancées, telles que l’alimentation factorisée à partir d’une distribution CC 400 V, gagnent en valeur car elles améliorent la densité du système en offrant une efficacité accrue et une plus grande précision. La figure illustre un exemple de conception standard à deux étages pour l’alimentation du point de charge à partir d’une distribution CC 400 V : à gauche, un module d’entrée composé de deux convertisseurs de bus 400 V (sous les dissipateurs thermiques, et un module unique visible près de la pince) ; en haut, un module de régulation de tension multiphasé (VRM) avec le convertisseur abaisseur 12 V classique.
Auteur:
Maurizio Salato, directeur de l'ingénierie des systèmes, VICOR