S’appuyant sur un projet de production d’énergie éolienne miniature pour des applications résidentielles et rurales, ACV+Engineering et APA Engineering présentent une étude de cas pratique qui couvre le développement d’un boîtier en plastique, depuis la définition des exigences et l’optimisation à l’aide d’outils CAO et IAO jusqu’au prototypage, aux tests de protection contre l’eau et à la préparation à la production en série.
ACV+Engineering détient les droits de propriété intellectuelle sur une conception avancée de mini-éolienne.
L'entreprise a récemment décidé de lancer le développement de ce projet, dont la fabrication et la distribution seront initialement assurées en Italie.
Origine et objectifs du projet :
Nous disposons d’importantes quantités d’énergies renouvelables, que nous n’exploitons malheureusement pas comme nous le devrions. Par exemple, l’énergie éolienne.
Bien que la puissance produite par les petites éoliennes soit relativement faible, elle ne présente pas les inconvénients et les limitations des installations photovoltaïques.
De toute façon, il est tout à fait possible d'installer les deux systèmes simultanément pour qu'ils se complètent.
L'Espagne figure parmi les pays les plus avancés au monde dans ces technologies, et les lecteurs conviendront que les petites éoliennes domestiques seraient un atout considérable pour l'environnement et le budget des familles.
Une solution astucieuse consiste à stocker l'énergie dans des batteries pour une utilisation pendant les heures creuses, lorsque les tarifs d'électricité sont plus élevés, une pratique déjà courante dans le monde entier.
L'Europe dispose d'un système bidirectionnel de vente de l'énergie excédentaire produite.
Ces systèmes autonomes peuvent fournir une alimentation de secours dans les zones où des coupures de courant sont prévues.
Leur utilité sera sans doute la plus appréciée dans les habitations rurales, les applications en zones isolées et les situations de faible consommation (par exemple, une station météorologique avec caméras vidéo), où les mini-éoliennes constituent une solution pratique.
Le projet et ses défis
Ce projet met l'accent sur une conception robuste à haute efficacité aérodynamique qui nécessite un entretien réduit en termes d'attention et de coûts, ce qui lui confère un avantage par rapport aux systèmes photovoltaïques.
Une fois l'application prévue définie, ACV+Engineering a poursuivi le développement de son concept de conception.
À partir de ce moment, les défis d'ingénierie ont commencé.
Les besoins des utilisateurs ont été analysés et les spécifications techniques nécessaires ont été établies pour atteindre les objectifs du projet.
Dans le cas précis du module électronique, celui-ci serait exposé aux intempéries : poussière, pluie et même humidité.
Alejandro C. Vagni Álvarez, PDG d’ACV+Engineering, explique : « La conception aérodynamique et les solutions mécaniques sont notre spécialité. Cependant, nous avons décidé de confier la protection des composants électroniques et la sécurité des utilisateurs à des ingénieurs spécialisés. »
Notre réputation et la sécurité sont des considérations fondamentales : la durée de vie des composants électroniques pourrait être compromise et des chocs électriques pourraient survenir en cas de contact.
Pour
relever ces défis, nous nous sommes tournés vers notre partenaire technologique depuis 2013 : APA Engineering.
APA Engineering est un cabinet de conseil international en ingénierie et approvisionnement qui compte plus de 500 spécialistes de diverses disciplines et dont le siège social est situé à Chennai, en Inde.
ACV+Engineering est le représentant commercial d’APA Engineering en Europe.
Les deux entreprises collaborent notamment sur des simulations numériques de dynamique des structures, thermique et des fluides, ainsi que sur l’approvisionnement en composants électroniques et mécaniques et les services de gestion logistique.
APA Engineering propose également des services de mise en conformité réglementaire aux entreprises de divers secteurs industriels.
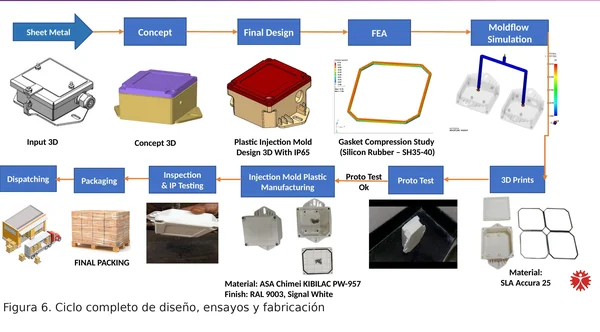
APA Engineering peut collaborer à toutes les étapes du développement des boîtiers de modules électroniques, de la conception et du prototypage aux tests et à la livraison du fichier CAO pour la fabrication.
Autrement dit, de la conception à la préparation de la production en série.
Phases de développement d'un boîtier avec indice de protection IP
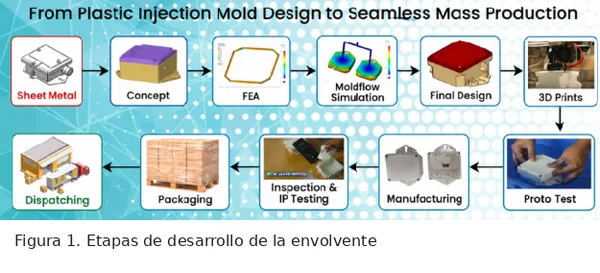
Les exigences fondamentales relatives au boîtier de protection sont les suivantes :
– Le compartiment intérieur doit présenter un volume suffisant pour faciliter la dissipation de la chaleur.
– Les épaisseurs et les rayons doivent être compatibles avec le moulage par injection plastique.
– Le joint doit avoir des dimensions appropriées, être constitué d’un matériau élastomère et présenter une dureté adéquate ; son logement doit également être correctement conçu pour garantir son bon fonctionnement.
L'équipe d'ingénierie a convenu que le boîtier devait être validé pour un indice de protection IP65.
La norme technique internationale applicable est la norme CEI 60529.
Les boîtiers sont classés à l'aide d'un code indiquant leur degré de protection contre la pénétration de corps solides et d'eau.
Structure du code IP :
Le code se compose des lettres IP (pour indice de protection contre les infiltrations) suivies de deux chiffres.
Le premier chiffre indique la protection contre les corps solides : il classe la résistance à la pénétration de poussières et autres particules solides avec des valeurs de 0 à 6, où 6 (par exemple, IP6X) indique une protection totale contre la poussière.
Le second chiffre indique la protection contre les liquides : il classe la résistance à l’humidité, à la pluie ou aux jets d’eau avec des valeurs de 0 à 9.
À notre avis, l'indice de protection IP65 est considéré comme adéquat et suffisant.
CAO et CAE
Nous sommes partis d'un modèle CAO préliminaire qui semblait répondre aux critères établis.
Les étapes du plan de développement du projet sont les suivantes :
le processus débute par une conception CAO préliminaire et sa validation virtuelle ; la validation physique suit.
Des itérations entre simulations numériques et améliorations du modèle CAO tridimensionnel permettent d’optimiser la géométrie et les matériaux avant la fabrication des prototypes.
Ce n’est qu’ensuite qu’un investissement est réalisé dans les matériaux destinés aux essais physiques.
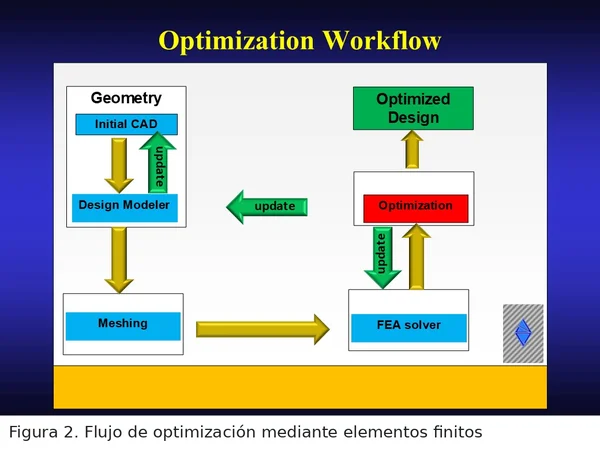
Le cycle de simulation numérique CAE poursuit un objectif très complexe : trouver la géométrie structurelle optimale nécessitant le moins de matériaux de construction possible, tout en répondant à de multiples exigences :
analyse thermique ;
vérification de la résistance structurelle à la force de fermeture (la porte d’accès de l’armoire peut être munie de vis ou d’une charnière et d’un mécanisme de verrouillage) ;
bon fonctionnement des articulations
; analyse des modes de défaillance et de leurs effets (AMDE) ;
simulation du processus de moulage par injection ;
et simulations pour la conception de l’emballage d’expédition.
L'étude a débuté par une analyse thermique afin de vérifier la capacité de dissipation thermique du système.
Cette analyse a indiqué que la géométrie et le volume d'air interne étaient adéquats pour procéder à la conception structurelle.
Quand la coque de protection doit durer
Lorsqu'un boîtier ne parvient pas à assurer le niveau de protection requis contre la pénétration d'agents extérieurs, la défaillance se produit le plus souvent de manière silencieuse (au sens figuré).
Le mode de défaillance est insidieux : une trace d'humidité, ayant réussi à pénétrer un joint qui paraissait parfait sur les plans CAO, est découverte des mois après un investissement important dans l'outillage.
L'objectif assigné à APA Engineering dans ce projet était facile à définir mais difficile à garantir : chez ACV+Engineering, nous avons pris comme exemple un bon modèle d'armoire métallique qui offrait également d'excellentes caractéristiques structurelles, et nous avons chargé APA Engineering de le repenser pour qu'il soit produit en série à faible coût sous la forme d'une boîte en plastique moulée par injection, avec un indice de protection IP65.
La tôle et le plastique moulé n'ont pas le même comportement structurel ; leur étanchéité diffère et ils tolèrent moins bien les défauts de conception. Par conséquent, la conversion a nécessité une approche d'ingénierie dès le départ.
Un simple changement de matériau pour le boîtier ne suffisait pas.
Ce qui suit explique comment les décisions prises étape par étape par l'équipe ont permis d'éviter les échecs et d'assurer la notation IP souhaitée.
« Le plus difficile dans l'obtention d'un titre de propriété intellectuelle n'est pas le joint lui-même, mais de s'assurer que toutes les étapes précédentes du développement du produit s'accordent sur la fonction que le joint devra remplir. ».
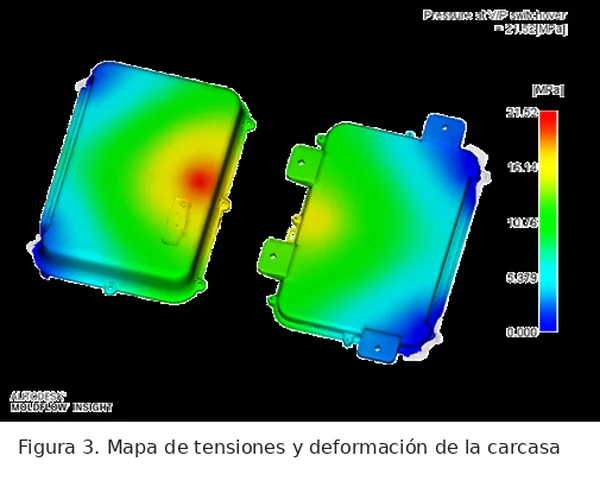
La figure 3 illustre la distribution des contraintes mécaniques obtenue par simulation aux éléments finis.
La carte de couleurs représente la distribution des contraintes mécaniques dans la pièce, calculée par la méthode des éléments finis (MEF).
Le boîtier et le panneau amovible comportent une rainure servant de siège au joint, qui peut être en caoutchouc ou en silicone.
Un joint torique en silicone élastomère d'une dureté Shore SH35–40 a été sélectionné.
Grâce à des simulations de déformation élastique spécifiques, lors du serrage des boulons à leur position finale ou au couple de conception, la déformation par écrasement de l'assemblage est contrôlée afin de garantir sa conformité aux recommandations et son uniformité sur tout le périmètre.
Il s'agit d'une simulation structurelle avancée, car elle est intrinsèquement non linéaire (analyse par éléments finis non linéaire) : la surface de contact, la répartition des pressions et les forces évoluent continuellement au fur et à mesure de la déformation des pièces.
Analyse des modes de défaillance et de leurs effets (AMDE) supplémentaires
Contrôles supplémentaires pour prévenir d'éventuelles défaillances structurelles
La résistance du produit aux accidents et aux mauvaises utilisations lors du transport et de la manutention est évaluée.
L'objectif est d'atteindre la robustesse requise et de limiter les dommages dus aux incidents prévisibles.
- Analyse par éléments finis (FEA) contre les utilisations abusives, telles qu'une pression excessive sur le boîtier et le couvercle, un assemblage incorrect des composants ou l'application d'une force de fermeture excessive.
- Analyse par éléments finis d'une chute accidentelle : l'impact contre le sol est simulé à partir d'une hauteur d'au moins 1 m avec différentes orientations de l'appareil.
Le moulage par injection, les simulations de mauvaise utilisation et de chute sont effectués en parallèle une fois qu'une configuration de référence a été convenue, laquelle peut encore subir des modifications géométriques mineures.
Le processus de fabrication

La figure 4 est un exemple de pièce complexe (panneau de porte de voiture) montrant une tentative de localisation des canaux d'injection du plastique fondu.
Une fois la géométrie préliminaire obtenue, des simulations spécifiques du procédé de moulage par injection plastique sont réalisées.
Les simulations d'écoulement du matériau fondu comprennent les étapes suivantes :
- Faisabilité et optimisation du remplissage : l'écoulement du polymère fondu est analysé et l'adéquation des épaisseurs, des rayons et des angles est vérifiée afin d'éviter les zones non remplies.
Par itérations, les points d'injection sont optimisés pour obtenir un remplissage complet du moule et atteindre le temps de cycle prévu.
La force de serrage du moule nécessaire au maintien des pièces en position pendant l'injection est vérifiée.
- Simulation du refroidissement : la solidification et la distribution de température sont analysées.
- Analyse des défauts potentiels :
i) Les retassures et les lignes de soudure potentielles sont identifiées. Les lignes de soudure peuvent affecter l'aspect et la résistance mécanique, selon le matériau et les conditions de procédé.
ii) Déformation : déformation géométrique de la pièce pendant la solidification et le refroidissement, associée au retrait différentiel.
La correction de ces problèmes après la fabrication des moules métalliques peut s'avérer très coûteuse.
Nous sommes parvenus à un fichier CAO qui, nous l'espérons, sera la version finale après tous les contrôles virtuels.
Fabrication du prototype et validation physique.
La phase suivante consiste à fabriquer un prototype et à le soumettre à des tests en laboratoire.
Il est courant de créer le prototype par impression 3D.
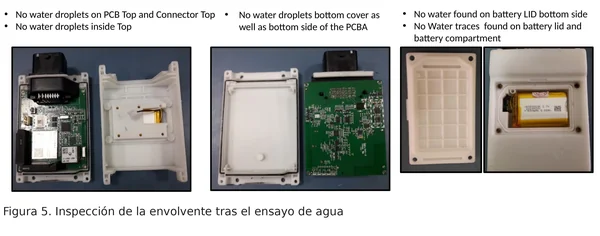
Un test interne, appelé « test d'étanchéité IP65 », a été réalisé, suivi d'un démontage complet de l'unité.
Aucune trace d'eau n'a été observée sur le circuit imprimé, les connecteurs ou l'intérieur du compartiment.
Ce test de vérification nous a permis de déterminer si la conception pouvait être mise en production ou si elle nécessitait des améliorations supplémentaires.
Production en série
: Après validation physique, le processus passe à une phase de préproduction utilisant des moules d’injection.
Le matériau sélectionné est une résine à base d’ASA (Chimei KIBILAC PW-957) avec une finition blanc signalisation RAL 9003, une combinaison de matériau et de finition choisie pour son équilibre entre durabilité, moulabilité et esthétique.
Chaque unité en sortie de chaîne est inspectée visuellement, et des échantillons sont également prélevés sur les lots de production pour appliquer le même protocole de test de propriété intellectuelle que celui utilisé pour le prototype.
Ce n’est qu’après avoir réussi ce test de qualité que les unités produites sont emballées et expédiées.
Conclusions
L'équipe a acquis de l'expérience et tiré plusieurs conclusions.
La leçon la plus importante, qui imprègne l'ensemble du processus, est que
la protection IP ne s'obtient pas simplement en choisissant un joint et en le serrant. Elle exige un processus coordonné où les spécialistes des matériaux, de la simulation et du moulage par injection intègrent leurs choix de conception.
L'indice IP ne doit pas être considéré comme une simple caractéristique vérifiée en fin de projet, mais comme un objectif à prendre en compte tout au long du développement.
Nous sommes pleinement satisfaits du travail accompli jusqu'à présent dans le cadre de notre projet.
De plus, APA Engineering peut nous apporter son aide pour la documentation technique, la conception des emballages, le contenu numérique et les conseils relatifs à la conformité réglementaire à l'exportation.
VIDÉO
Une vidéo documentaire est disponible pour être partagée avec les personnes intéressées.
Contact:
Auteur:
Par AC Vagni Álvarez, PDG d'ACV+Engineering, en collaboration avec APA Engineering (Inde). - www.acv-engineering.de