Amélioration continue
: Afin d'accroître sa production, un fabricant japonais de composants automobiles a cherché à réduire le temps de cycle des processus critiques tout en augmentant la vitesse des convoyeurs pour minimiser le temps de déplacement de chaque pièce entre les processus. L'équipe de production a constaté qu'au-delà d'un certain seuil, l'augmentation de la vitesse entraînait une diminution des gains. Lorsqu'une pièce à rotation rapide est arrêtée par un vérin pneumatique classique, un temps de stabilisation important est nécessaire avant de pouvoir la récupérer du convoyeur et l'intégrer au processus. L'entreprise a également constaté qu'augmenter la vitesse des machines de production pour accélérer le cycle entraînait des arrêts de ligne plus fréquents pour le dépannage.
Un autre fabricant, produisant de petits moteurs électriques, cherchait à optimiser la production de petites séries de variantes spécifiques en réduisant le temps de changement de série. L'optimisation des procédures de changement de série lui a permis de réduire ce temps de 50 %, de 10 à 5 minutes. Cependant, l'effet cumulatif de ces changements de série de 5 minutes, effectués généralement plusieurs fois par jour, représente environ 16 heures de production perdues par mois. L'équipe a donc dû gérer la production avec soin, en privilégiant les produits à fort volume afin d'optimiser la productivité.
Pour éviter ces pertes de temps, l'entreprise a cherché à développer un gabarit spécial permettant de produire plusieurs variantes de produits sans reconfiguration de la ligne. Ce gabarit sur mesure, conçu pour accueillir trois composants différents en petites, moyennes et grandes tailles, a permis à la ligne de traiter jusqu'à neuf variantes de produits sans nécessiter de modifications. Cependant, le robot à deux axes utilisé pour retirer la pièce sélectionnée de son emplacement dans le gabarit nécessitait d'ajuster la position d'arrêt du convoyeur en fonction de la variante de produit fabriquée (Figure 1). Une autre solution consisterait à remplacer le robot à deux axes par un robot à trois axes, ce qui permettrait au robot de se déplacer le long du gabarit pour saisir la pièce souhaitée. Chaque solution engendrerait des coûts supplémentaires, mais permettrait de réaliser des gains de temps de production significatifs.
Conception et maintenance des systèmes de convoyage :
Artère principale de la ligne de production, un système de convoyage bien conçu contribue à maximiser le rendement, à éliminer la manutention manuelle et à optimiser l’utilisation de l’espace. Configurer un système de convoyage pour optimiser les opérations est une compétence qui implique souvent la personnalisation d’unités standard ou le développement de solutions sur mesure pour répondre aux contraintes spécifiques de l’environnement de production, telles que des espaces extrêmement restreints ou des dénivellations. Des unités de compensation sont souvent nécessaires pour compenser les différences de capacités des machines et assurer un fonctionnement constant et coordonné de l’ensemble de la ligne. Les fournisseurs de convoyeurs proposent une large gamme d’options et de configurations, ainsi que des produits spécialisés exclusifs, personnalisables selon les besoins de chaque client.
Le système étant généralement conçu par des spécialistes selon un cahier des charges précis, il répond parfaitement aux exigences de l’usine définies en début de projet. L’évolution de ces exigences peut rendre les ajustements nécessaires du système de convoyage complexes. Par exemple, la modification des positions d’arrêt, mises en œuvre par des vérins pneumatiques, leurs capteurs et électrovannes, peut nécessiter un développement logiciel important, du câblage et des réglages mécaniques.
Deux entreprises de fabrication de composants automobiles et de petits moteurs ont rencontré ces limitations en tentant d'accroître leur productivité avec des convoyeurs conventionnels. Dans les deux cas, l'équipe projet n'a pas pu atteindre l'amélioration escomptée.
Transport de pièces par module linéaire :
Comparé aux convoyeurs conventionnels, le module de transport linéaire LCMR200 de Yamaha offre une flexibilité nettement supérieure pour l’adaptation et l’amélioration des performances de la ligne. Des paramètres tels que l’accélération, la décélération, la vitesse et les positions d’arrêt sont définis électroniquement et facilement ajustés par programmation dans le contrôleur. De plus, le moteur linéaire permet un mouvement bidirectionnel.
Le contrôleur YHX associé élimine le besoin de programmation en langage Ladder et permet à l’utilisateur de spécifier des valeurs directes et des mouvements point à point simples. Un seul contrôleur peut coordonner plusieurs modules LCMR200 interconnectés au sein d’une cellule de production complète.
L’ajout de positions d’arrêt supplémentaires ne nécessitant aucun capteur additionnel, les utilisateurs peuvent facilement reconfigurer leur ligne de production sans compromettre la fiabilité. Le moteur linéaire accélère et s’arrête rapidement et en douceur, et le temps de stabilisation après l’atteinte de la position souhaitée est très court. Ce temps de stabilisation peut être optimisé en ajustant la tolérance de positionnement : une tolérance plus élevée permet de réduire le temps de stabilisation. De plus, les utilisateurs peuvent augmenter la vitesse du convoyeur sans ajouter de butées, car chaque module peut être arrêté, redémarré et inversé indépendamment, selon les besoins, afin de livrer chaque pièce au moment optimal.
Le curseur LCMR200 peut être programmé pour s'arrêter à n'importe quel point souhaité, avec une répétabilité de positionnement de ±5 µm (maximum). Par ailleurs, la vitesse de transfert est réglable électroniquement jusqu'à 2 500 mm/s. Le tableau ci-dessous compare les temps typiques de transfert des pièces, en fonction de la charge utile.
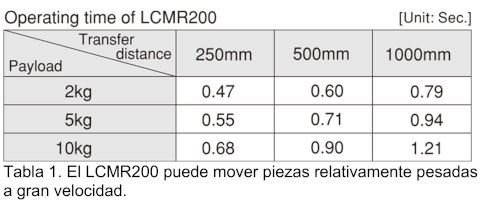 Tableau 1. Le LCMR200 peut déplacer des pièces relativement lourdes à grande vitesse.
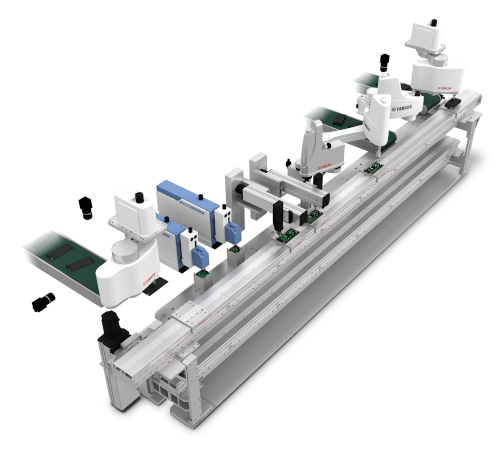
Le coulisseau supporte des charges jusqu'à 15 kg et la rigidité du module permet de réaliser les opérations sans retirer la pièce du coulisseau (Figure 2). Ceci garantit un temps de cycle rapide et permet également de réaliser des économies d'efforts et de coûts d'ingénierie en évitant le développement d'un mécanisme de transfert de la pièce vers et depuis un gabarit différent pour chaque opération.
 Figure 2. Les modules de transport linéaire présentent les pièces directement à chaque processus dans une séquence.
Le fabricant de composants automobiles mentionné précédemment a rapidement constaté comment le LCMR200 pouvait contribuer à atteindre 100 % de l'amélioration de productivité souhaitée. Dans le cadre d'un projet pilote, la refonte d'une ligne de production, avec le remplacement des convoyeurs conventionnels par des modules LCMR200, a permis de réduire considérablement les temps de transfert. Ce gain de temps a, par conséquent, allégé la pression exercée pour raccourcir les temps de cycle des différents processus de la ligne. De ce fait, le volume de production a dépassé l'objectif initial de l'équipe et le nombre d'erreurs entraînant des temps d'arrêt a été réduit au point que cette ligne d'assemblage est devenue une ligne modèle au sein de l'usine.
De même, le fabricant de moteurs électriques a utilisé le LCMR200 pour améliorer sa production en augmentant la flexibilité de la ligne. La possibilité de modifier les positions d'arrêt des modules par reprogrammation a permis de réaliser d'importantes économies sur les réglages manuels. Par la suite, l'équipe a mis en place un lecteur de QR code pour identifier chaque type d'unité au début de la production et permettre à tous les modules LCMR200 de reconfigurer automatiquement leurs paramètres. Ceci a éliminé toute intervention humaine sur les machines ou les équipements via l'écran tactile, aboutissant à une automatisation complète de l'assemblage des produits. Cela a permis d'accroître considérablement la vitesse de production et d'éliminer la nécessité d'intervention d'un opérateur pour changer de modèle de produit. L'entreprise peut désormais gérer les petites séries de production aussi efficacement que les commandes importantes.
Conclusion :
Les entreprises manufacturières sont constamment confrontées au défi d’accroître leur productivité, notamment en augmentant la vitesse des lignes de production et en réduisant les temps de changement de série. Les convoyeurs conventionnels peuvent constituer un frein à ce progrès, car ils offrent une flexibilité limitée et nécessitent un effort d’ingénierie considérable pour leur reconfiguration. De simples modifications ne permettent souvent pas d’obtenir les améliorations escomptées. De plus, toute modification majeure requiert généralement un soutien important de la part du fournisseur.
Les modules de convoyeurs linéaires bidirectionnels permettent une reconfiguration poussée des paramètres tels que la vitesse et les positions d’arrêt. Par ailleurs, les propriétaires d’équipements peuvent généralement effectuer ces modifications de manière autonome. Parmi les autres avantages, citons la possibilité de réaliser des opérations telles que l’assemblage mécanique directement sur le module, ce qui permet de gagner du temps de traitement et de réduire les coûts d’ingénierie liés au démontage et au remontage de pièces sur un convoyeur conventionnel.