Andererseits wäre es vielleicht an der Zeit, die Strecke auf eine zweigleisige Ausführung aufzurüsten.
Die optimale Entscheidung hängt von der typischen Zykluszeit der Leiterplatte und der Vielfalt der darauf platzierten Bauteile ab. Darüber hinaus werden durch die Beseitigung des Bestückungsengpasses die Grenzen anderer Anlagen in der Fertigungslinie, wie beispielsweise des Reflow-Ofens, deutlich. Daher muss die Reaktion auf diesen unmittelbaren Geschwindigkeitsbedarf die zukünftigen Investitionspläne des Werks berücksichtigen.
Zusätzliche SMT-Bestückungspunkte:
Durch das Hinzufügen eines weiteren SMT-Bestückungspunkts in der Linie wird die Bestückungskapazität erhöht, die Verbesserung kann jedoch geringer ausfallen als erwartet. Zwei SMT-Bestückungspunkte in der Linie verlängern die effektive Transportstrecke jeder Leiterplatte zum nächsten Bearbeitungsschritt und erhöhen somit die gesamten Übertragungsverluste der Leiterplatte. Der zusätzliche SMT-Bestückungspunkt vergrößert außerdem die Gesamtfläche der Linie um eine Einheit, was bei beengten Platzverhältnissen problematisch sein kann.
Zweispurige Linie:
Um auf begrenztem Raum einen höheren Durchsatz zu erzielen, bietet der Einsatz einer zweispurigen Linie Vorteile. Mit zwei Spuren und zwei Bestückungsköpfen kann eine Zweistrahl-Zweispur-SMT-Anlage die Bestückungskapazität der Linie theoretisch verdoppeln. In der Praxis fällt die Durchsatzsteigerung jedoch möglicherweise geringer aus. Zusätzlich werden zwei Transfereinheiten benötigt: eine zum Übertragen der Platten von einer einspurigen Siebdruckanlage auf eine zweispurige SMT-Anlage und eine weitere zum Übertragen der bestückten Platten von der SMT-Anlage zum Reflow-Ofen.
Die zweispurige SMT-Bestückungsanlage kann in zwei Modi betrieben werden. Im Parallelbetrieb werden zwei Leiterplatten gleichzeitig geladen und bestückt, da die beiden Bestückungsköpfe unabhängig voneinander arbeiten. Die Transferzeit – für das Einlegen der Leiterplatten in die SMT-Bestückungsanlage und das Aufbringen der Werkzeuge für die Bauteilplatzierung – muss bei der Berechnung der Gesamtzykluszeit berücksichtigt werden. Im Parallelbetrieb kann für jede Leiterplattenspur nur eine Seite des Zuführtisches verwendet werden. Dies kann bei der Bestückung von Leiterplatten mit einer Vielzahl von Bauteiltypen ein Nachteil sein.
Andererseits kann die SMT-Bestückung im Wechselbetrieb arbeiten. Dabei wird die Leiterplatte einer Bahn bedruckt, während die zweite Bahn die nächste Leiterplatte transportiert und fixiert. Dadurch entfällt die Leiterplattenübertragungszeit. Die beiden Druckköpfe können jedoch nicht kontinuierlich arbeiten, da jeder warten muss, um Interferenzen mit dem anderen zu vermeiden.
Leistungsvergleich:
Da die typische Transferzeit für eine Leiterplatte üblicherweise zwei bis drei Sekunden beträgt, kann der alternative Modus bei einer geringen Anzahl zu bestückender Bauteile eine schnellere Zykluszeit erzielen. Gerade in solchen Situationen wirkt sich die Zeitersparnis beim Leiterplattentransfer am stärksten auf die Reduzierung der Gesamtzykluszeit aus.
Mit zunehmender Anzahl der zu bestückenden Bauteile steigt der Anteil der Bestückungszeit an der Zykluszeit. Dadurch verringert sich der Vorteil der Zeitersparnis durch den Wegfall der Transferzeit im Wechselmodus. In der Praxis überwiegen bei einer Zykluszeit von über 15 Sekunden die kumulierten Verluste im Wechselmodus, die durch den Wegfall der Transferzeit erzielt werden, die Einsparungen durch den Wegfall der Platinentransferzeit. In solchen Fällen kann der Parallelmodus eine höhere Produktivität bieten, sofern ein ausreichender Zugang zum Anleger gewährleistet ist.
Eine weitere Option:
Trotz der potenziellen Geschwindigkeitssteigerung in beiden Betriebsarten ist eine zweispurige SMTE-Bestückung möglicherweise nicht die beste Lösung für eine einspurige Fertigungslinie. In der Praxis wird die Produktionskapazität der SMT-Bestückung nicht durch die Anzahl der Spuren, sondern durch die Auslastung der Bestückungsköpfe bestimmt. Eine höhere Produktivität hängt davon ab, die Bestückungsköpfe möglichst lange während des Zyklus aktiv zu halten.
Vor diesem Hintergrund kann eine zweistufige SMT-Bestückungsanlage mit zwei Bestückungsköpfen die gleiche theoretische Kapazität wie eine Zweiwege-Maschine im Parallelbetrieb aufweisen (Abbildung 1) und gleichzeitig den Zugang zu den vorderen und hinteren Zuführungen ermöglichen.

Abbildung 1. Die zweistufige SMT-Baugruppe bietet die Leistung einer Doppelschiene bei gleichzeitigem Komfort einer Einzelschiene.
Zu den Verlusten beim Plattentransfer gehört die zusätzliche Zeit, die für die Bahnaufteilung benötigt wird, welche innerhalb der SMT-Baugruppe erfolgt. Andererseits ist keine Antriebseinheit erforderlich, um die Platten aus dem Siebdruckbereich zu entnehmen. Es gibt keine Wartezeit, um Störungen des Druckkopfs zu vermeiden, und die kompakte Größe, die der einer einspurigen SMT-Baugruppe entspricht, gewährleistet einen kurzen Gesamtweg für Aufnahme und Positionierung.
Im Allgemeinen gilt: Wenn keine besonderen Bedingungen im Zusammenhang mit der Art der zu bestückenden Platinen vorliegen, kann eine zweistufige SMT-Bestückung mit zwei Bestückungsköpfen die Produktivität effektiver steigern als die Einführung einer SMT-Bestückung mit zwei Schienen oder zweier herkömmlicher Einzelkopfmaschinen.
Den Engpass erkennen:
Wenn die Komponentenmontage den Durchsatz der Produktionslinie begrenzt, ist die richtige Maßnahme die Erhöhung der Montagekapazität. Liegt der Engpass jedoch in einem anderen Prozess, kann eine Steigerung des Durchsatzes bei der Komponentenplatzierung eine ineffiziente Investition sein.
Um dies zu veranschaulichen, betrachten wir eine SMT-Linie wie in Abbildung 2 dargestellt, mit den angegebenen Prozesszykluszeiten. In diesem Fall ist die erste SMT-Bestückung der Engpass und begrenzt die Zykluszeit der Linie auf 40 Sekunden.
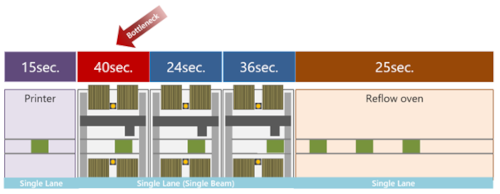
Abbildung 2: Die Bestückungsmaschine begrenzt den Durchsatz der SMT-Linie.
Vermeidung von Leerlaufzeiten bei SMT-Bestückungen:
Im Beispiel in Abbildung 3 hat die einspurige, zweistufige Aufrüstung die Bestückungszeit verkürzt, wobei der Reflow-Lötprozess nun die Zykluszeit der Linie bestimmt. Diese Zeit lässt sich nicht weiter reduzieren, da das Reflow-Profil eine feste Dauer hat. In der Abbildung ist jede SMT-Bestückung deutlich schneller als die durch den Reflow-Prozess begrenzte Zykluszeit und steht pro Zyklus mehrere Sekunden lang still. Die Investition in die Bestückungsgeschwindigkeit ist somit vergeudet.
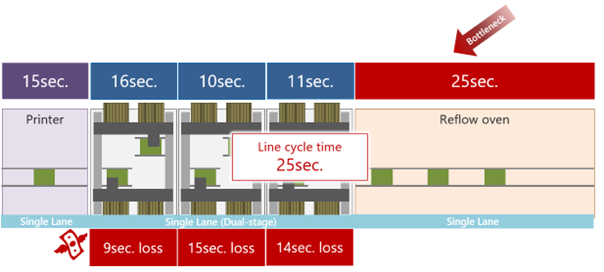
Abbildung 3. Der Rückflussprozess begrenzt die Zykluszeit der SMT-Linie.
Eine effektive Zykluszeit von 25 Sekunden ist beim Reflow-Löten recht typisch. Ist die SMT-Bestückungslinie schneller, ist der Reflow-Prozess höchstwahrscheinlich der Flaschenhals.
Durch die Optimierung des einspurigen Reflow-Prozesses mit einem zweispurigen Ofen verkürzt sich die Zykluszeit auf 12,5 Sekunden (siehe Abbildung 4). Dies ermöglicht ein schnelleres Löten zweispuriger Bauteile. Die zweispurige SMT-Bestückung kann dann optimal mit dem Reflow-Ofen interagieren. Zwischen dem einspurigen Siebdruck und der zweispurigen SMT-Bestückung ist eine Transfereinheit erforderlich.

Abbildung 4. Schnellste Zykluszeit mit Zweispur-Reflow und Bauteilbestückung. Alle SMT-Bestückungsköpfe werden verwendet.
Der längste Montageprozess bestimmt die Gesamtzykluszeit der Linie. Obwohl diese SMT-Montage den Durchsatz der Linie tatsächlich begrenzt, hat sich die Zykluszeit im Vergleich zum Beispiel in Abbildung 1 deutlich verbessert, und alle Montageköpfe werden voll ausgelastet; daher ist in diesem Beispiel keine Investition in die Montageleistung vergeudet.
Eine zweistufige, einspurige SMT-Anlage (siehe Abbildung 3) kann Leiterplatten mittels einer Kreuzeinheit in eine zweispurige Reflow-Anlage einspeisen und ermöglicht zudem kürzere Zykluszeiten als eine reine Zweispurkonfiguration. Die zweistufige Maschine bietet außerdem die Flexibilität, für die Bestückung kleinerer Leiterplatten mit kürzeren Zykluszeiten auf den einstufigen Betrieb umzuschalten. Eine Software wie Yamahas Line Optimizer kann die effizientesten Einstellungen automatisch berechnen und anwenden.
Die Tabelle fasst typische Optionen für SMT-Manager zusammen, die die Zykluszeit ihrer Produktionslinien verbessern möchten.

Tabelle 1. Richtlinien zur Verbesserung der Zykluszeit.
Fazit:
Jede SMT-Linie weist einen Engpass auf. Bei einer Modernisierung ist die Kenntnis dieses Engpasses entscheidend für die gezielte Investitionsausrichtung. Bei langen Montagezyklen ist die zweistufige Bestückung eine sinnvolle Option. Bei kurzen Zyklen kann die Investition in Dual-Lane-Reflow effizienter sein.
Die Umstellung einer eingleisigen Fertigungslinie auf eine Zweischienen-Automatisierung ist keine einfache Modernisierung und erfordert Kompromisse bei der Leistung und Verfügbarkeit der Zuführungen. Bei beengten Platzverhältnissen und der Notwendigkeit, andere eingleisige Anlagen zu warten, kann eine zweistufige SMT-Bestückung mit einer Schiene die Produktivität komfortabel und kostengünstig steigern.
Artikel bereitgestellt von der SMT-Abteilung von Yamaha Robotics