Il progetto incorpora anche una terminazione a drogaggio laterale variabile (VLD), combinata con SIPOS, SiN e passivazione in poliimmide, per minimizzare l'area di terminazione e al contempo avvicinarsi alla tensione di rottura ideale sul piano parallelo. Questi diodi a recupero rapido (FRD) sono specificamente progettati per le moderne applicazioni IGBT ad alta velocità, con l'obiettivo di ridurre oscillazioni, picchi di tensione e interferenze elettromagnetiche (EMI), mantenendo al contempo un recupero inverso fluido e basse perdite.
Recentemente, nuove strutture catodiche sono state proposte come l'approccio più efficace per ottenere un comportamento di recupero fluido nei diodi ad alta tensione. Inoltre, per garantire un'ampia area operativa sicura (SOA), i diodi devono essere privi di debolezze di progettazione sia nelle regioni attive che nella terminazione del bordo del chip [1–14]. La prossima generazione di diodi ad alta tensione deve mostrare un'elevata robustezza dinamica e consentire uno spegnimento sicuro in condizioni di test ad alta tensione e con elevato di/dt. L'aumento dello spessore dello strato di deriva N è una possibile soluzione, ma porta a perdite complessive più elevate. Sebbene le tecnologie dei diodi esistenti offrano prestazioni promettenti in termini di recupero fluido e SOA, presentano limitazioni in termini di caduta di tensione diretta (Vf), perdite totali, comportamento di recupero fluido e SOA. Superare queste limitazioni è essenziale per realizzare appieno il loro potenziale. Pertanto, lo sviluppo di diodi ad alta tensione di prossima generazione che combinino le elevate prestazioni degli IGBT a commutazione rapida con basse perdite è fondamentale per l'efficienza complessiva del sistema. Questo lavoro presenta un'analisi pratica delle strutture catodiche convenzionali e di quelle di nuova proposta. Il progetto proposto mostra risultati promettenti per i futuri diodi ad alta tensione.
Struttura.
La Figura 1 mostra una sezione trasversale semplificata della struttura VLD (variation side doping) proposta, che include uno strato di boro interrato all'interno della regione N-buffer. La struttura è pienamente compatibile con la tecnologia di processo IGBT. Per garantire la coerenza con le condizioni di processo, la struttura è stata definita direttamente utilizzando DIOS e successivamente simulata con il software TCAD [15]. Particolare attenzione è stata dedicata al raggiungimento di una stretta concordanza tra i profili di resistenza di propagazione misurati e simulati. Poiché SIPOS (silicio policristallino semi-isolante) è uno strato semiconduttore e difficile da implementare negli strumenti di simulazione della tensione di rottura, è stata adottata l'ipotesi di carica zero per l'ottimizzazione della struttura VLD. Uno strato tampone di idrogeno e uno strato P interrato sono stati incorporati per consentire un recupero fluido e migliorare la capacità SOA in condizioni di commutazione severe. Per ridurre la corrente di dispersione nello stato caldo, è stata utilizzata esclusivamente l'irradiazione elettronica c, mentre la dose di boro all'anodo controlla l'efficienza di iniezione di lacune nella regione di deriva.

Figura 1. Sezione trasversale di una struttura FRD proposta.
La terminazione VLD si basa sull'impiantazione attraverso piccole aperture nell'ossido utilizzando una maschera di fotoresist e la successiva iniezione per ottenere un profilo di drogaggio controllato, come mostrato in Fig. 1. Il principale vantaggio della terminazione VLD risiede nella riduzione dell'area di terminazione, poiché la zona di svuotamento si estende completamente fino alla superficie e condivide il potenziale con il substrato. Per una data dimensione del chip, l'area dell'anodo può essere aumentata per ridurre la tensione diretta (Vf) e aumentare la corrente di picco. Tuttavia, la struttura è sensibile alle cariche superficiali e pertanto richiede una buona passivazione, ad esempio con SIPOS o DLC, per ottenere una tensione di rottura stabile o superare i test di affidabilità. I moduli IGBT utilizzati sono i GD1000MPA140L8S e GD1000MNA140L8S, moduli da 1000 A e 1400 V con tre FRD collegati in parallelo.
Analisi della commutazione.
Per studiare il comportamento di commutazione in polarizzazione inversa, è stato eseguito un test pratico di recupero inverso utilizzando i due tipi di strutture mostrate in Fig. 2, con e senza uno strato di boro interrato o iniezione controllata di fori sulla faccia posteriore (CIBH). I dispositivi sono terminati con VLD, consentendo di ottenere una tensione di rottura statica compresa tra 1550 e 1600 V. A causa della rottura all'isola di boro e alla giunzione N+ nella regione del catodo, la corrente di dispersione del diodo CIBH è superiore a quella dei diodi convenzionali. Poiché diversi diodi sono collegati in parallelo in un modulo, è necessario ridurre questa corrente di dispersione. La valanga in questa giunzione viene regolata ottimizzando il dosaggio di boro e il rapporto tra gli strati tampone P e N per evitare un aumento significativo della corrente di dispersione.

CON CIBH

SENZA CIBH
Figura 2. Schema di un FRD con e senza CIBH durante la disconnessione.
La Figura 3 illustra la Vf dei diodi con e senza CIBH a 25 e 150 °C. I risultati delle misurazioni mostrano che entrambi presentano una Vf simile: 2,45 V a temperatura ambiente e 2,8 V a 150 °C, rispettivamente. Durante lo stato di conduzione, l'intera regione di deriva è inondata di portatori liberi, mentre nel diodo CIBH le regioni di boro sono in direzione parallela, quindi la Vf non è influenzata in modo significativo (riduzione massima della Vf: 0,1 V).
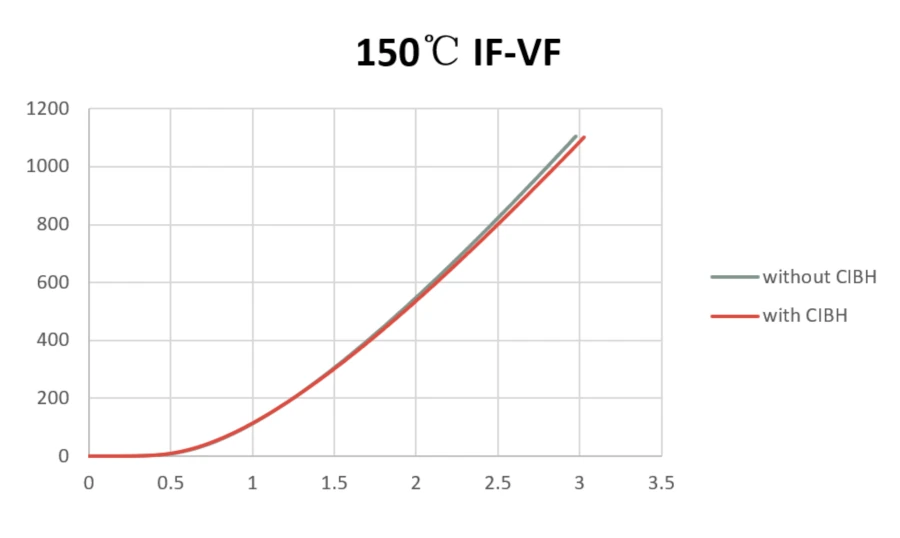
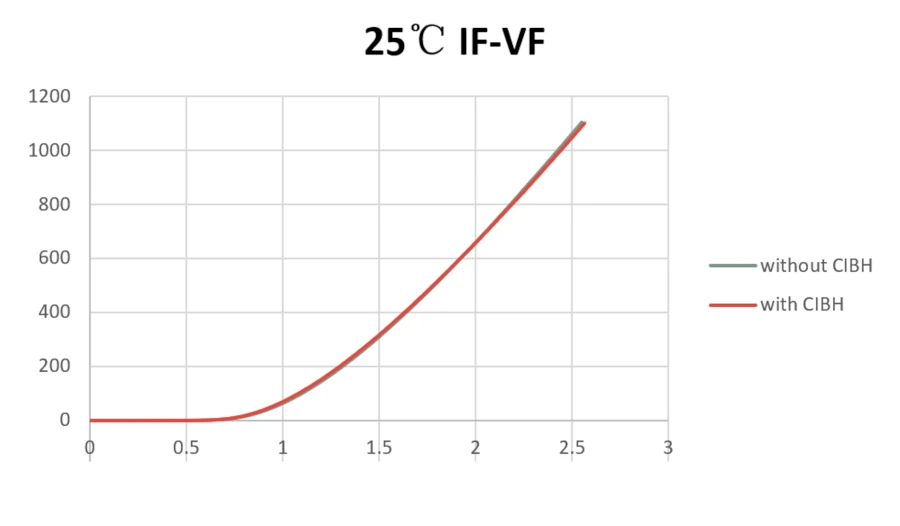
Figura 3. Cadute di tensione diretta a temperatura ambiente e a 150 °C.
La Figura 4 mostra le forme d'onda di commutazione e recupero del dispositivo illustrato nella Figura 2. I dispositivi sono stati commutati con una tensione di polarizzazione di 800 V, 4600 A/µs, 1200 A e 95 nH, con una resistenza di gate di 10 Ω a temperatura ambiente. Entrambi i dispositivi, con e senza CIBH, mostrano un recupero regolare.
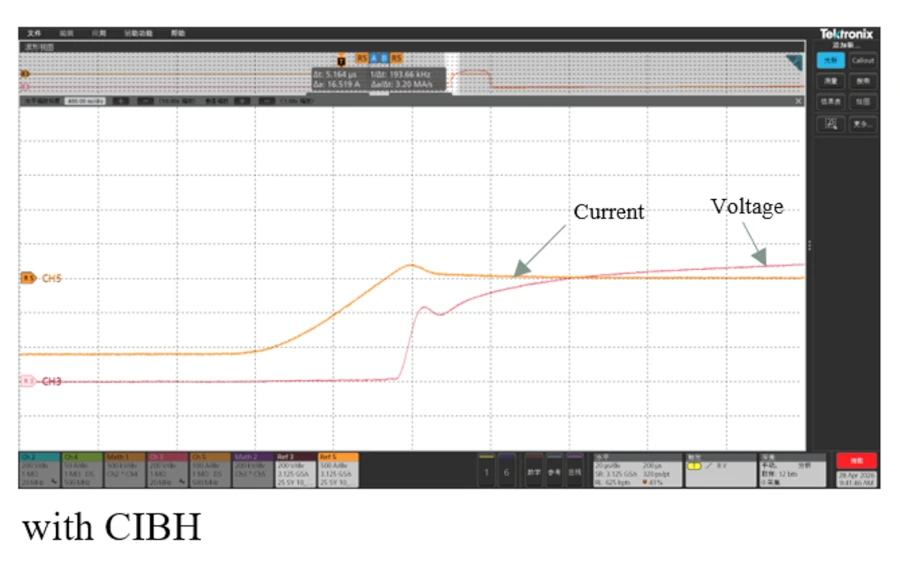

Figura 4. Forma d'onda di commutazione con una resistenza di gate di 10 Ω, con e senza CIBH, a 25 °C e 1200 A.
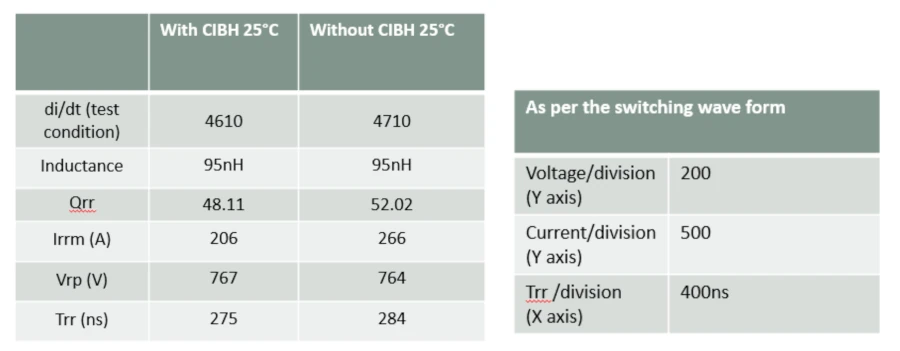
Tabella 1. Perdite di commutazione a temperatura ambiente con una resistenza di gate di 10 Ω.
Quando la resistenza di gate diminuisce a 6,8 Ω, le perdite aumentano, come mostrato nella Tabella 2, e il di/dt sale a 7200 A/µs. Durante il recupero inverso, il diodo di riferimento presenta oscillazioni di tensione, come si può osservare nella Figura 5. Al diminuire della resistenza di gate, la velocità di commutazione del di/dt aumenta. Poiché ci sono meno lacune nella regione di base, le oscillazioni risultanti sono chiaramente visibili alle tensioni di picco (Vrp). L'utilizzo di un CIBH drogato con boro sul lato del catodo migliora la regolarità, poiché le aree drogate p sepolte iniettano lacune nella regione di base. Inoltre, Irrm diminuisce e il picco di tensione si riduce.
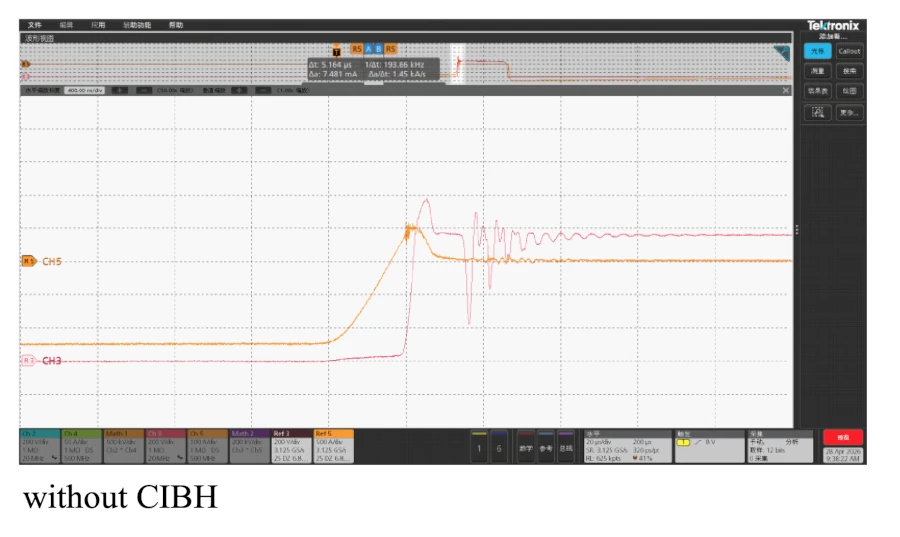
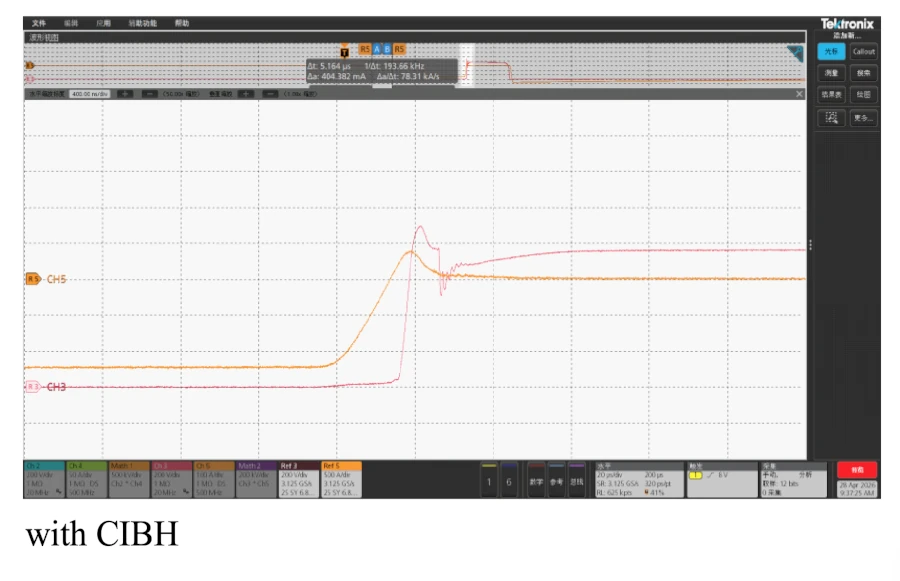
Figura 5. Forma d'onda di commutazione con una resistenza di gate di 6,8 Ω, con e senza CIBH, a 25 °C.
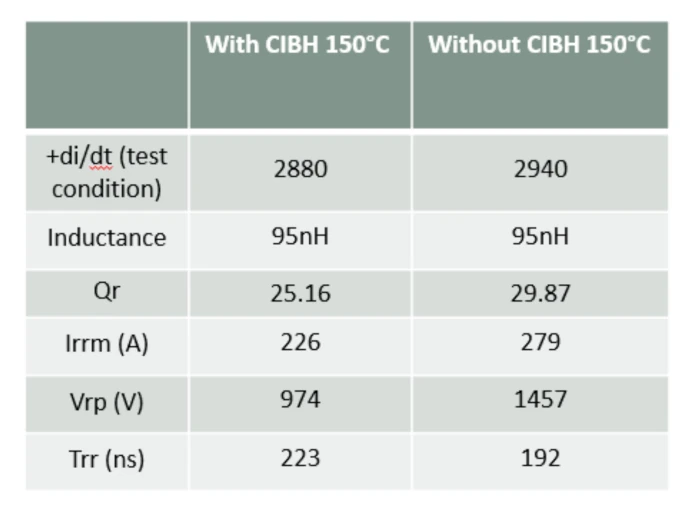
Tabella 2. Perdita di commutazione a temperatura ambiente con una resistenza di gate di 6,8 Ω a 1200 A.
Durante il recupero inverso, si genera un campo elettrico sul lato catodico del diodo, tra le giunzioni NN+. Questo campo viene ridotto iniettando lacune nel diodo CIBH. Questo processo porta a un funzionamento più fluido, poiché il tempo di recupero inverso (trr) aumenta da 217 ns a 240 ns, la sovratensione viene mantenuta al di sotto della tensione di rottura del diodo e la robustezza risulta migliorata.
Per verificare il comportamento di commutazione a bassa corrente, i dispositivi sono stati spenti con una corrente diretta iniziale di 20 A e 100 A in un modulo da 1000 A, mantenendo la resistenza di gate costante a 6,8 Ω e l'induttanza del modulo a 95 nH. Poiché le condizioni di prova a bassa corrente consentono una migliore comprensione dei risultati di commutazione, i diagrammi di commutazione a 20 A e 150 °C sono mostrati in Figura 6. La forma d'onda dimostra chiaramente che, senza strati P interrati, i dispositivi presentano un comportamento irregolare, e la Tabella 3 mostra chiaramente che la sovratensione (Vpk) è molto più elevata rispetto a quella dello strato P interrato. L'aumento della concentrazione di boro nello strato interrato contribuisce a ridurre ulteriormente le oscillazioni; tuttavia, aumenta la tensione diretta (Vf) e la corrente di dispersione. È necessario trovare un giusto equilibrio tra un comportamento di commutazione rapido accettabile e un comportamento di commutazione completamente fluido, tenendo conto delle perdite statiche.
Il recupero migliorato e più fluido consente al diodo di operare a valori di di/dt e densità di corrente più elevati senza guasti. Per verificare la capacità RRSOA di un modulo, i dispositivi sono stati commutati a 2500 A (2,5 volte la corrente nominale) e una tensione di polarizzazione di 800 V con una resistenza di gate di 6,8 Ω. Tutti i campioni di modulo hanno superato lo stesso test a temperatura ambiente e a 150 °C.


Figura 6. Forma d'onda di commutazione con una resistenza di gate di 6,8 Ω, con e senza CIBH, a 25 °C e 20 A.
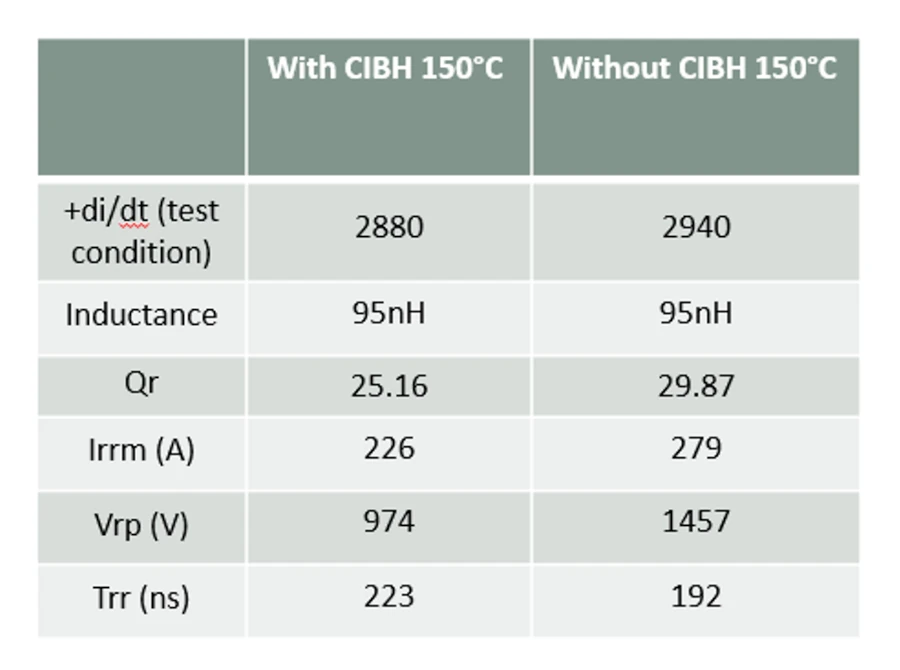
Tabella 3. Perdite di commutazione a temperatura ambiente con una resistenza di gate di 6,8 Ω a 20 A.
Affidabilità:
la terminazione VLD viene utilizzata per ottenere la massima tensione di rottura possibile. Quando il dispositivo è in modalità valanga, la tensione di rottura VLD viene completamente scaricata in superficie; pertanto, viene utilizzata la passivazione SIPOS per ottenere una tensione di rottura stabile. Il SIPOS viene depositato direttamente sulla superficie del silicio a causa della sua limitata conduttività. Eventuali cariche indesiderate, come contaminazione ionica, cariche di interfaccia o cariche intrappolate, che potrebbero alterare la distribuzione del campo elettrico, vengono compensate dai portatori mobili all'interno del SIPOS. La macchina LPCVD deposita 0,2 µm di SIPOS con passivazione SIN. La conduttività del SIPOS viene accuratamente regolata dal contenuto di ossigeno durante la deposizione.
Prima del lancio ufficiale della produzione, i dispositivi sono stati sottoposti a test di qualificazione completi. I test di affidabilità più importanti per la stabilità elettrica del chip sono l'High Temperature Reverse Bias Test (HTRB) e l'Humidity Test. Il test HTRB verifica la capacità dei campioni di resistere alla polarizzazione inversa quando sottoposti alla temperatura ambiente massima per cui i componenti sono classificati. Il test HTRB è stato condotto all'80% della tensione nominale a 150 °C. La tensione di rottura e la corrente di dispersione sono state misurate prima dell'inizio del test. 156 chip da 1400 V sono stati montati nel package C6. Il test è stato condotto per un massimo di 1000 ore, con letture effettuate ogni 8 ore. Le misurazioni pre e post-test non hanno mostrato alcun aumento della corrente di dispersione.
Il test di umidità verifica la capacità del package e del chip di resistere alla penetrazione dell'umidità. Il campione viene collocato in una camera climatica. L'umidità relativa viene quindi aumentata all'85% e la temperatura portata a 85 °C. Le caratteristiche del dispositivo vengono misurate prima dell'inizio del test. I dispositivi vengono misurati nuovamente dopo un periodo di raffreddamento di 3 ore. Le misurazioni pre e post-test non mostrano alcun aumento della corrente di dispersione.
Autori: JV Subhas Chandra Bose, Hua Shen, Fu Yong, Rebecca Li e Bruce Chen, StarPower Europe AG
Conclusione
Analisi di simulazione e risultati pratici dimostrano che, utilizzando una struttura VLD e un dosaggio ottimizzato dello strato di boro interrato, è possibile ottenere una tensione di rottura di 1550 V con uno spessore N di 140 µm. L'iniezione controllata di lacune sulla faccia posteriore ha dimostrato in pratica di fornire un diodo a recupero più stabile rispetto a un diodo tradizionale senza strato P interrato. I risultati di affidabilità confermano che l'utilizzo di SIPOS per passivare una giunzione PN planare porta a caratteristiche di tensione inversa stabili.
RIFERIMENTI
[1] Katsumi Nakamura, Fumihito Masuoka, Akito Nishii, Koji Sadamatsu, Soichi Kitajima e Kazunari Hatade, “Tecnologia RFC avanzata con nuova struttura catodica di anelli di limitazione del campo per diodo planare ad alta tensione”, Proc. ISPSD'10, pp. 133-136, 2010
[2] J. Lutz e M. Domeij, «Valanga dinamica e affidabilità dei diodi ad alta tensione», Microelectronics Reliability, vol. 43, pp. 529-536, 2003
[3] Min Chen, Josef Lutz, Martin Domeij, Hans Peter Felsl, Hans-Joachim Schiulze, “Una nuova struttura a diodo con iniezione controllata di fori sul lato posteriore”, Atti di ISPSD'06, pp. 45-48, 2006
[4] K. Nakamura, H. Iwanaga, H. Okabe, S. Saito e K. Hatade, «Valutazione dei fenomeni oscillatori nel funzionamento inverso dei diodi ad alta tensione», Atti di ISPSD'09, pp. 156-159, 2009
[5] HP Felsl, M. Pfaffenlehner, H. Schulze, J. Biermann, Th. Gutt, H.-J. Schulze, M. Chen e J. Luts, «Il diodo CIBH: un importante miglioramento nella robustezza e nella fluidità dei diodi ad alta tensione», Atti di ISPSD'08, pp. 173-176, 2008
[6] A. Kopta e M. Rahimo, «Il diodo a estrazione di carica di campo (FCE): una nuova tecnologia per diodi ad alta tensione con recupero morbido», Atti di ISPSD'05, pp. 83-86, 2005
[7] M. Rahimo, A. Kopta e S. Linder, “Nuova tecnologia IGBT con struttura planare migliorata e una tensione nominale fino a 6,5 kV per ridurre le perdite e aumentare la capacità SOA”, Atti di ISPSD'06, pp. 33-36, 2006
[8] K. Satoh, K. Morishita, Y. Yamaguchi, N. Hirano, H. Iwamoto e A. Kawakami, «Un diodo ad alta tensione con una struttura innovativa che si distingue per il suo funzionamento senza oscillazioni durante il processo di recupero», Atti di ISPSD'2000, pp. 249-252, 2000
[9] K. Nakamura, D. Oya, S. Saito, H. Okabe e K. Hatade, «Impatto del concetto LPT(II) con tecnologia di elaborazione di wafer sottili sulla struttura verticale degli IGBT», Atti di ISPSD'09, pp. 295-298, 2009
[10] J. Lutz, R. Baburske, M. Chen, M. Domeij, HP Felsl e H.-J. Schulze, "La giunzione nn+ come chiave per migliorare la robustezza e il recupero fluido dei diodi di potenza", IEEE Trans. Electron Devices, vol. 56, n. 11, pp. 2825-2832, 2009
[11] Y. Tomomatsu, E. Suekawa, T. Enjyoji, M. Takeda, H. Kondoh, H. Hagino e T. Yamada, «Analisi e miglioramento dell'immunità alla distruzione durante il recupero inverso di diodi planari ad alta tensione in condizioni di alto dIrr/dt», Atti di ISPSD'96, pp. 353-356, 1996
[12] JG Bauer, T. Duetemeyer, E. Falck, C. Schaeffer, G. Schmidt e H. Schulze, «Indagini sull'IGBT a trincea da 6,5 kV e sul diodo EmCon abbinato», Atti di ISPSD'07, pp. 5-8, 2007
[13] K. Nakamura, K. Sadamatsu, D. Oya, H. Shigeoka e K. Hatade, “Tecnologia LPT(II) CSTBTTM(III) a passo largo con tensione nominale fino a 6500 V per basse perdite”, Atti di ISPSD'10, in corso di stampa, 2010
[14] H. Egawa, "Caratteristiche della valanga e meccanismo di guasto dei diodi ad alta tensione", IEEE Transactions on Electron Devices, vol. 13, n. 11, novembre 1966
[15] Manuale utente DESSISISE, SYNOPSYS INC.