Promuovere il miglioramento continuo
: per aumentare la produzione, un produttore giapponese di componenti automobilistici ha cercato di ridurre il tempo di ciclo dei processi critici, aumentando al contempo la velocità del nastro trasportatore per minimizzare il tempo di spostamento di ciascun pezzo tra i processi. Il team di produzione dell'azienda ha scoperto che aumentare la velocità oltre un certo livello comportava rendimenti decrescenti. Quando gli articoli in rapido movimento vengono arrestati da un cilindro di arresto pneumatico convenzionale, è necessario un tempo di assestamento significativo prima che il pezzo possa essere prelevato dal nastro trasportatore e caricato nel processo. Hanno anche scoperto che aumentare la velocità dei macchinari di processo per ottenere un tempo di ciclo più rapido iniziava a causare arresti della linea più frequenti per la risoluzione dei problemi.
Un altro produttore, che realizza piccoli motori elettrici, cercava di evadere gli ordini per piccole serie di varianti di prodotto specifiche in modo più efficiente riducendo il tempo di cambio linea. L'ottimizzazione delle procedure di cambio linea ha permesso loro di ridurre questo tempo del 50%, da 10 a 5 minuti. Tuttavia, l'effetto cumulativo di questi cambi linea di 5 minuti, che in genere vengono eseguiti più volte al giorno, equivale a circa 16 ore di produzione persa ogni mese. Pertanto, il team ha dovuto gestire la produzione con attenzione, dando priorità ai prodotti a volume più elevato per ottimizzare la produttività.
Per recuperare le ore perse, l'azienda ha cercato di sviluppare una dima speciale per produrre diverse varianti di prodotto senza riconfigurare la linea. Questa dima personalizzata, progettata per contenere tre componenti diversi in dimensioni piccole, medie e grandi, ha permesso alla linea di gestire fino a nove diverse varianti di prodotto senza richiedere modifiche alla linea. Tuttavia, il robot a due assi utilizzato per rimuovere il pezzo selezionato dalla sua posizione nella dima richiedeva la regolazione della posizione di arresto del nastro trasportatore a seconda della variante di prodotto in fase di produzione (Figura 1). In alternativa, la sostituzione del robot a due assi con un robot a tre assi avrebbe permesso al robot di muoversi lungo la dima per prelevare il pezzo desiderato. Entrambi gli approcci avrebbero comportato costi aggiuntivi, ma avrebbero portato a un significativo risparmio di tempo di produzione.
Progettazione e supporto di sistemi di trasporto:
Essendo l'arteria principale che attraversa la linea di produzione, un sistema di trasporto ben progettato può contribuire a massimizzare la produzione, eliminare la movimentazione manuale e garantire il miglior utilizzo dello spazio in fabbrica. Configurare un sistema di trasporto per ottimizzare le operazioni di un impianto è un'abilità che spesso implica la personalizzazione di unità standard o lo sviluppo di soluzioni individuali per specifiche problematiche all'interno dell'ambiente di fabbrica, come limitazioni di spazio estreme o dislivelli. Sono spesso necessarie unità di compensazione per adattarsi alle differenze nelle capacità delle macchine sulla linea e consentire all'intera linea di operare in modo coerente e coordinato. I fornitori di nastri trasportatori offrono un'ampia varietà di opzioni e configurazioni, e persino prodotti speciali proprietari che possono essere personalizzati per soddisfare le esigenze individuali del cliente.
Poiché il sistema è in genere progettato da specialisti in base alle specifiche, il risultato è perfettamente adatto ai requisiti della fabbrica, così come espressi all'inizio del progetto. Man mano che tali requisiti cambiano ed evolvono, apportare le necessarie modifiche al sistema di trasporto può diventare complesso. La modifica delle posizioni di arresto implementate con cilindri pneumatici e i relativi sensori ed elettrovalvole, ad esempio, può richiedere un'ampia attività di sviluppo software, cablaggio e regolazioni meccaniche.
Due aziende produttrici di componenti automobilistici e piccoli motori si sono imbattute in queste limitazioni nel tentativo di aumentare la produttività con i nastri trasportatori convenzionali. In entrambi i casi, il team di progetto non è riuscito a raggiungere il 100% del miglioramento desiderato.
Trasporto lineare di componenti:
rispetto ai trasportatori convenzionali, il modulo di trasporto lineare LCMR200 di Yamaha offre una flessibilità notevolmente maggiore per adattare e migliorare le prestazioni della linea. Parametri come accelerazione, decelerazione, velocità e posizioni di arresto vengono impostati elettronicamente e facilmente regolati scrivendo i valori desiderati nel controllore. Inoltre, il motore lineare consente il movimento bidirezionale.
Il controllore YHX associato elimina la necessità di scrivere codice ladder logic e consente all'utente di specificare valori diretti e semplici movimenti punto-punto. Un singolo controllore può coordinare più moduli LCMR200 interconnessi come parte di una cella di produzione completa.
Poiché non sono necessari sensori aggiuntivi per aggiungere ulteriori posizioni di arresto, gli utenti possono facilmente riconfigurare la propria linea di produzione senza compromettere l'affidabilità. Il motore lineare accelera e si arresta in modo rapido e fluido e il tempo di assestamento dopo aver raggiunto la posizione desiderata può essere molto breve. Infatti, il tempo di assestamento può essere ottimizzato regolando la tolleranza di posizionamento: una tolleranza maggiore consente una riduzione del tempo di assestamento. Inoltre, gli utenti possono aumentare la velocità del trasportatore senza inserire ulteriori arresti, poiché ogni modulo può essere arrestato, riavviato e invertito indipendentemente, a seconda delle necessità, per consegnare ogni pezzo al momento ottimale.
Il cursore LCMR200 può essere programmato per arrestarsi in qualsiasi punto desiderato, con una ripetibilità di posizione di ±5 µm (massimo). Inoltre, la velocità di trasferimento è regolabile elettronicamente fino a 2500 mm/s. La tabella seguente confronta i tempi tipici necessari per il trasferimento dei pezzi, a seconda del carico utile.
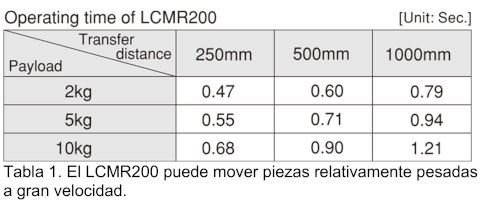 Tabella 1. L'LCMR200 è in grado di movimentare pezzi relativamente pesanti ad alta velocità.
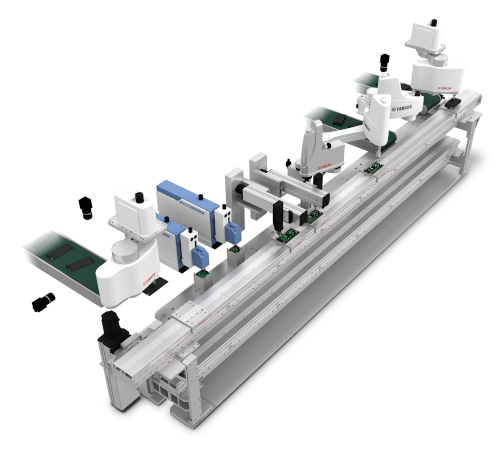
Il cursore può supportare carichi fino a 15 kg e la rigidità del modulo consente di eseguire i processi senza rimuovere il pezzo dal cursore (Figura 2). Ciò garantisce un ciclo di lavoro rapido e consente inoltre di risparmiare tempo e costi di progettazione per lo sviluppo di un meccanismo di trasferimento del pezzo da e verso una dima diversa per ogni processo.
 Figura 2. I moduli di trasporto lineare presentano i pezzi direttamente a ciascun processo in sequenza.
Il produttore di componenti automobilistici menzionato in precedenza ha subito compreso come l'LCMR200 potesse contribuire a raggiungere il 100% dell'obiettivo di miglioramento della produttività desiderato. Come progetto pilota, la riprogettazione di una linea di produzione, con la sostituzione dei nastri trasportatori convenzionali con i moduli LCMR200, ha portato a una sostanziale riduzione dei tempi di trasferimento. Questo risparmio di tempo, a sua volta, ha alleviato la pressione per ridurre i tempi di ciclo dei vari processi sulla linea. Di conseguenza, il volume di produzione ha superato l'obiettivo iniziale del team e il numero di errori che causavano tempi di inattività si è ridotto al punto che questa linea di assemblaggio è diventata una linea modello all'interno dello stabilimento.
Analogamente, il produttore di motori elettrici ha utilizzato l'LCMR200 per migliorare la produzione aumentando la flessibilità della linea. La possibilità di modificare le posizioni di arresto dei moduli tramite riprogrammazione ha consentito di risparmiare una notevole quantità di lavoro di configurazione manuale. Successivamente, il team ha introdotto un lettore di codici QR per identificare ogni tipo di unità all'inizio della produzione e consentire a tutti i moduli LCMR200 di riconfigurare automaticamente le proprie impostazioni. Ciò ha eliminato la necessità di interazione umana con le macchine o le attrezzature tramite il pannello touch, consentendo l'automazione completa dell'intero processo di assemblaggio del prodotto. Questo ha aumentato significativamente la velocità operativa ed eliminato la necessità di intervento da parte dell'operatore per il cambio di modello. L'azienda è ora in grado di gestire piccole produzioni con la stessa efficienza dei grandi ordini.
Conclusione:
Le aziende manifatturiere si trovano costantemente ad affrontare la sfida di aumentare la produttività attraverso misure quali l'incremento della velocità di linea e la riduzione dei tempi di cambio formato. I nastri trasportatori convenzionali possono rappresentare un ostacolo al progresso, offrendo una flessibilità limitata e richiedendo un notevole impegno ingegneristico per la riconfigurazione. Spesso, semplici modifiche non consentono di ottenere i miglioramenti necessari. Inoltre, apportare modifiche sostanziali richiede in genere un supporto considerevole da parte del fornitore.
I moduli di trasporto lineare bidirezionale consentono un'ampia riconfigurazione di parametri quali velocità e posizioni di arresto. Inoltre, i proprietari delle apparecchiature possono solitamente effettuare queste modifiche in autonomia. Altri vantaggi includono la possibilità di eseguire processi come l'assemblaggio meccanico direttamente sul modulo, risparmiando tempo di lavorazione e costi di progettazione associati alla rimozione e alla sostituzione di componenti su un nastro trasportatore convenzionale.