A partir de un proyecto de generación minieólica para aplicaciones residenciales y rurales, ACV+Engineering y APA Engineering presentan un caso práctico que recorre el desarrollo de una envolvente plástica, desde la definición de requisitos y la optimización mediante herramientas CAD y CAE hasta el prototipado, los ensayos de protección frente al agua y la preparación para la producción en serie.
ACV+Engineering es titular de la propiedad intelectual de un proyecto avanzado de generador minieólico.
Recientemente ha tomado la decisión de dar inicio al desarrollo del proyecto, que será inicialmente fabricado y distribuido en Italia.
Origen y objetivos del proyecto
Tenemos grandes cantidades de energías renovables a nuestra disposición y que lamentablemente no explotamos como debiéramos. Por ej. la eólica.
Si bien las potencias generadas por los generadores minieólicos son relativamente bajas, éstas no tienen los inconvenientes y falencias de las instalaciones de paneles fotovoltaicos.
De todos modos, es absolutamente posible instalar ambos sistemas combinados para complementarse.
España es uno de los países mundialmente líderes en estas tecnologías y los lectores coincidirán en que los generadores minieólicos para uso domiciliario serían de gran ayuda para el medio ambiente y para la propia economía de las familias.
Una utilización inteligente consiste en almacenar energía en baterías para utilizarla en horarios donde la tarifa de la energía eléctrica es más cara, o como ya es incluso normal en toda
Europa un sistema bidireccional para vender la energía generada en exceso.
Estos sistemas autónomos pueden servir de soporte en zonas donde son previstos posibles cortes de energía.
La utilidad puede ser más apreciada en viviendas rurales, aplicaciones remotas y de consumos reducidos (por ej. una estación meteorológica y con videocámaras) donde el minieólico es una solución conveniente.
El proyecto y sus desafíos
Este proyecto se enfoca en un diseño robusto de alta eficiencia aerodinámica y que necesite mantenimiento reducido en términos de atención necesaria y costos, aventajando a los sistemas fotovoltaicos.
Una vez definida la aplicación prevista, ACV+Engineering avanzó en el desarrollo de su concepto de diseño.
A partir de ese momento comenzaron los desafíos de ingeniería.
Se analizaron los requisitos del usuario y se establecieron las especificaciones técnicas necesarias para alcanzar los objetivos del proyecto.
Para el caso específico del módulo electrónico, éste estaría expuesto a agentes atmosféricos: polvo, agua de lluvia, e incluso humedad del aire.
Alejandro C. Vagni Álvarez, CEO de ACV+Engineering, explica: «El diseño aerodinámico y las soluciones mecánicas son nuestra especialidad. Sin embargo, decidimos confiar la protección de la electrónica y la seguridad de los usuarios a ingenieros especializados».
Tanto nuestra reputación como la seguridad son consideraciones fundamentales: la electrónica podría ver comprometida su vida útil y las personas podrían recibir descargas eléctricas por contacto.
Soluciones
Para abordar estos desafíos, recurrimos a nuestro socio tecnológico desde 2013: APA Engineering.
APA Engineering es una consultora internacional de ingeniería y aprovisionamiento, con más de 500 especialistas en distintas disciplinas y sede central en Chennai (India).
ACV+Engineering es quien representa comercialmente en toda Europa a APA Engineering.
Ambas empresas colaboran en simulaciones numéricas estructurales, térmicas y fluidodinámicas, entre otras disciplinas, así como en servicios de búsqueda de proveedores de componentes electrónicos y mecánicos y de gestión logística.
APA Engineering también ofrece servicios de cumplimiento normativo a empresas de distintos sectores industriales.
APA Engineering puede colaborar en todas las fases de desarrollo de la envolvente del módulo electrónico, desde el concepto y el prototipado hasta los ensayos y la entrega del diseño CAD para fabricación.
Es decir, desde el concepto hasta la preparación para la producción en serie.
Fases del desarrollo de una envolvente con grado de protección IP
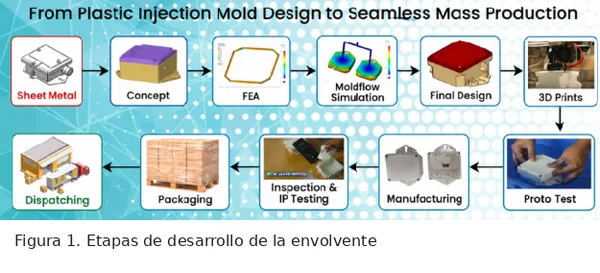
Los requerimientos fundamentales para la caja de protección son:
- El compartimento interior debe disponer de volumen suficiente para favorecer la disipación de calor.
- Los espesores y radios deben ser compatibles con el moldeo por inyección de plástico.
- La junta debe tener dimensiones, material elastomérico y dureza adecuados; también debe diseñarse correctamente su alojamiento para garantizar su función.
El equipo de ingeniería acordó que la envolvente debía validarse para un grado de protección IP65.
La norma técnica internacional aplicable es la IEC 60529.
Las envolventes se clasifican mediante un código que indica el grado de protección frente al acceso y la entrada de cuerpos sólidos y agua.
Estructura del Código IP
El código se compone de las letras IP (por ingress-protection) seguidas de dos dígitos numéricos:
Primer dígito se refiere a la protección contra sólidos: Clasifica la resistencia a la entrada de polvo y otras partículas sólidas con valores del 0 al 6, donde 6 (es decir un IP6X) indica protección total contra la entrada de polvo.
Segundo dígito se refiere a la protección contra líquidos: Clasifica la resistencia frente a la humedad, lluvia o chorros de agua con valores del 0 al 9.
Para nuestro criterio se ha considerado el grado de protección IP65 como adecuado y suficiente.
CAD y CAE
Partimos de un modelo CAD preliminar que parecía satisfacer los criterios establecidos.
Los pasos del plan de desarrollo del proyecto son:
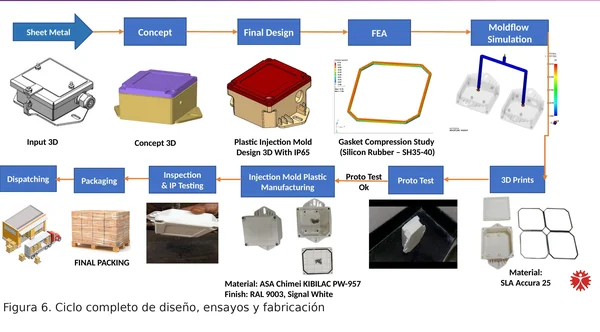
El proceso comienza con el diseño CAD preliminar y su validación virtual; posteriormente se realiza la validación física.
Las iteraciones entre simulaciones numéricas y mejoras del modelo CAD tridimensional permiten optimizar la geometría y los materiales antes de fabricar prototipos.
Solo después se hace una inversión en materiales para ensayos físicos.
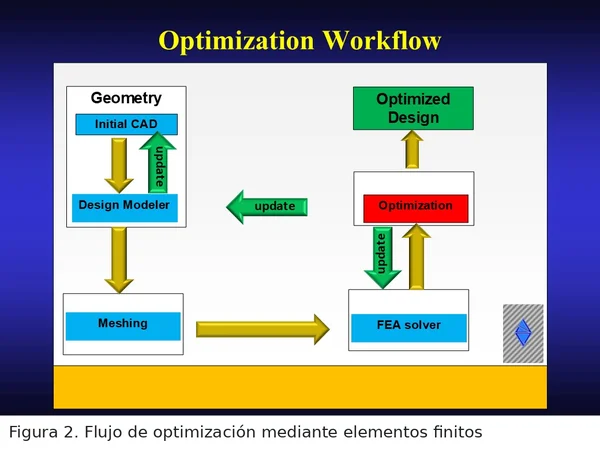
El ciclo de simulaciones numéricas CAE tiene un objetivo de alta complejidad. Se debe encontrar la geometría estructural óptima que requiera la menor cantidad de material constructivo necesaria para satisfacer de manera simultánea las múltiples consideraciones:
- Análisis térmico.
- verificación de resistencia estructural al esfuerzo de cierre (la puerta de acceso del gabinete puede tener tornillos o bisagra y traba de cierre)
- funcionamiento correcto de la junta
- Análisis de Modos y Efectos de Falla (FMEA) adicionales
- Simulación del proceso de moldeo por inyección.
- Simulaciones para el diseño del embalaje de transporte.
Se inició el estudio con un análisis térmico para comprobar la capacidad de disipación de calor del sistema.
El análisis indicó que la geometría y el volumen de aire interior eran adecuados para continuar con el diseño estructural.
Cuando la caja protectora tiene que perdurar
Cuando una carcasa no cumple con el grado de protección contra el ingreso de agentes externos, lo más común es que falle sin hacer ruido (metafóricamente hablando).
El modo de fallo es sigiloso: un rastro de humedad que logra atravesar una junta que parecía perfecta al CAD, es descubierto meses después de haber ya realizado toda una preciosa inversión en la fabricación de los moldes (tooling).
El objetivo asignado a APA Engineering en este proyecto era fácil de definir pero difícil de garantizar: nosotros en ACV+Engineering tomamos como ejemplo un buen modelo de gabinete metálico que además ofrecía excelentes características estructurales, y le encargamos a APA Engineering rediseñarla para ser producida en serie a bajo costo como una caja de plástico moldeado por inyección, con grado IP65.
La chapa metálica y el plástico moldeado no se comportan igual estructuralmente, no sellan de la misma forma ni perdonan los mismos errores de diseño. Por ello, la conversión requirió un planteamiento de ingeniería ya desde un principio.
No basta con redibujar la caja utilizando otro material.
A continuación, se explica cómo las decisiones del equipo, tomadas etapa por etapa, evitaron la aparición de fallas y aseguraron el grado IP deseado.
«Lo más difícil de lograr un grado de IP no es la junta en sí, sino lograr que todas las etapas previas del desarrollo del producto coincidan en cuanto a la función que deberá desempeñar dicha junta».
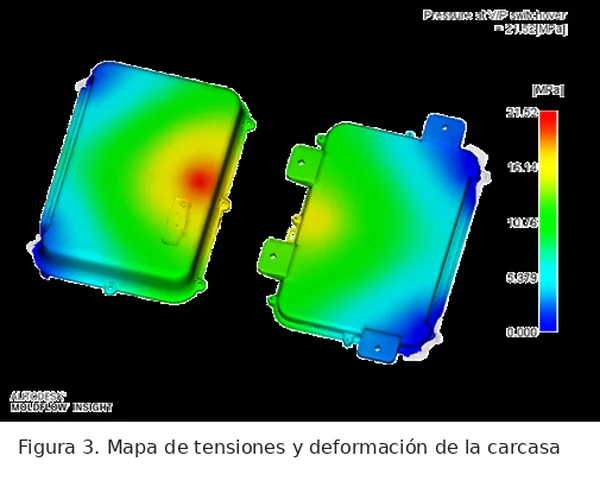
La figura 3 indica la distribución de tensiones mecánicas obtenida mediante simulación por elementos finitos.
El mapa de colores representa la distribución de tensiones mecánicas en la pieza, calculada mediante el método de los elementos finitos (FEA, por sus siglas en inglés).
La carcasa y el panel removible tienen una canaladura que sirve de asiento a la junta, que podría ser de goma o de silicona.
Fue seleccionada una junta elastomérica junta tórica de silicona con dureza shore SH35–40.
Mediante simulaciones específicas de deformación elástica cuando los tornillos son ajustados hasta su posición final o torque de diseño, se controla que la deformación por aplastamiento de la junta sea la recomendada y uniforme en todo el perímetro.
Este es un tipo de simulación estructural avanzada ya que es inherentemente "no lineal" (non-linear FEA) debido a que el área de contacto, la distribución de las presiones y las fuerzas cambian continuamente a medida que las piezas se deforman.
Análisis adicionales de modos y efectos de fallo (FMEA)
Verificaciones adicionales frente a posibles fallos estructurales
Se evalúa la resistencia frente a accidentes y condiciones de uso indebido que puedan producirse durante el transporte y la manipulación.
El objetivo es alcanzar la robustez requerida y limitar los daños ante incidentes previsibles.
- Análisis FEA frente a usos indebidos, como presiones excesivas sobre la carcasa y la tapa, montaje incorrecto de componentes o aplicación de una fuerza de cierre excesiva.
- Análisis FEA de caída accidental: se simula el impacto contra el suelo desde una altura de al menos 1 m y con diferentes orientaciones del dispositivo.
Las simulaciones de moldeo por inyección, uso indebido y caída se realizan en paralelo una vez acordada una configuración de referencia, que aún puede experimentar cambios geométricos menores.
El proceso de fabricación

La figura 4 es un ejemplo de pieza compleja (panel de puerta de automovil) que muestra un intento de ubicación de los canales de inyeccion del plástico fundido.
Una vez obtenida la geometría preliminar, se realizan simulaciones específicas del proceso de moldeo por inyección de plástico.
Las simulaciones del flujo del material fundido incluyen las siguientes etapas:
- Viabilidad y optimización del llenado: se analiza el flujo del polímero fundido y se comprueba la adecuación de espesores, radios y ángulos para evitar zonas sin llenar.
Mediante iteraciones se optimizan los puntos de inyección para lograr el llenado completo del molde y alcanzar el tiempo de ciclo previsto.
Se comprueba la fuerza de cierre del molde necesaria para mantener las piezas en posición durante la inyección.
- Simulación del enfriamiento: se analiza la solidificación y la distribución de temperaturas.
- Análisis de posibles defectos:
i) Se identifican posibles rechupes o marcas de hundimiento (sink marks) y líneas de unión o soldadura (knit lines). Estas últimas pueden afectar tanto al aspecto como a la resistencia mecánica, según el material y las condiciones de proceso.
ii) Alabeo (warpage): deformación geométrica de la pieza durante la solidificación y el enfriamiento, asociada a contracciones diferenciales.
Corregir estos problemas una vez fabricados los moldes metálicos puede resultar muy costoso.
Llegamos a un CAD que esperamos sea el final definitivo después de todas las verificaciones virtuales.
Fabricación del prototipo y validación física
La siguiente fase consiste en fabricar un prototipo y someterlo a ensayos de laboratorio.
Una práctica normal es realizar el prototipo con impresión 3D.
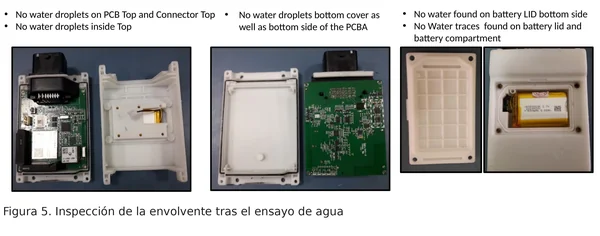
Se realizó una prueba interna en el laboratorio llamada "IP65 water-spray test, seguida del desmontaje completo de la unidad.
No se observaron trazas de agua en la placa de circuito impreso (PCB), los conectores ni el interior del compartimento.
Este ensayo de verificación permitió decidir si el diseño podía avanzar hacia producción o requería otra iteración.
Producción en serie
Tras la validación física, se pasa a una fase de preproducción con moldes de inyección.
El material seleccionado fue resina a base de ASA (Chimei KIBILAC PW-957) con un acabado RAL 9003 signal-white, una combinación de material y acabado elegida previamente por su equilibrio entre durabilidad, moldeabilidad y aspecto.
Cada unidad que sale de la línea es inspeccionada visualmente, y también se toman muestras de los lotes de producción para realizar el mismo protocolo de prueba IP utilizado en el prototipo.
Sólo una vez superada con éxito esta prueba de calidad, las unidades producidas pasan al embalaje y despacho.
Conclusiones
El equipo adquirió experiencia y extrajo diversas conclusiones.
La lección más importante es la que engloba todo el proceso:
Una protección con clasificación IP no se consigue simplemente seleccionando una junta y apretándola. Requiere un proceso coordinado en el que especialistas en materiales, simulación y fabricación por inyección integren sus decisiones de diseño.
El grado de protección IP no debe considerarse únicamente una característica que se comprueba al final, sino un objetivo que se aborda durante todo el desarrollo.
Estamos más que satisfechos con el trabajo realizado hasta esta fase de nuestro proyecto.
Además, APA Engineering puede colaborar en documentación técnica, diseño de embalajes, contenidos digitales y consultas sobre cumplimiento normativo para la exportación.
VIDEO
Existe un video documental para compartir con los interesados.
Contacto:
Autor:
Por Ing.-Ing. A. C. Vagni Álvarez, CEO de ACV+Engineering, con la colaboración de APA Engineering de la India. - . www.acv-engineering.de