Kontinuierliche Verbesserung vorantreiben
: Um die Produktion zu steigern, suchte ein japanischer Automobilzulieferer nach Möglichkeiten, die Zykluszeit kritischer Prozesse zu verkürzen und gleichzeitig die Förderbandgeschwindigkeit zu erhöhen, um die Transportzeit jedes Teils zwischen den Prozessschritten zu minimieren. Das Produktionsteam des Unternehmens stellte fest, dass eine weitere Geschwindigkeitserhöhung ab einem bestimmten Wert zu abnehmenden Erträgen führte. Wenn sich schnell bewegende Teile durch einen herkömmlichen pneumatischen Stoppzylinder stoppen lassen, ist eine erhebliche Abkühlzeit erforderlich, bevor das Teil vom Förderband entnommen und dem Prozess zugeführt werden kann. Zudem zeigte sich, dass die Erhöhung der Maschinengeschwindigkeit zur Erzielung kürzerer Zykluszeiten häufigere Produktionsstillstände zur Fehlerbehebung verursachte.
Ein anderer Hersteller von kleinen Elektromotoren wollte Aufträge für Kleinserien spezifischer Produktvarianten effizienter fertigen, indem er die Umrüstzeiten verkürzte. Durch die Optimierung der Umrüstprozesse konnte diese Zeit um 50 % von 10 auf 5 Minuten reduziert werden. Die kumulative Auswirkung dieser 5-minütigen Umrüstungen, die typischerweise mehrmals täglich durchgeführt werden, entspricht jedoch etwa 16 Stunden Produktionsausfall pro Monat. Das Team musste die Produktion daher sorgfältig steuern und Produkte mit höherem Volumen priorisieren, um die Produktivität zu optimieren.
Um diese Ausfallzeiten zu vermeiden, entwickelte das Unternehmen eine spezielle Vorrichtung zur Herstellung mehrerer Produktvarianten ohne Umrüstung der Produktionslinie. Diese kundenspezifische Vorrichtung, die drei verschiedene Komponenten in kleinen, mittleren und großen Größen aufnehmen konnte, ermöglichte es der Linie, bis zu neun verschiedene Produktvarianten ohne Umrüstung zu fertigen. Der Zwei-Achs-Roboter, der das ausgewählte Teil aus der Vorrichtung entnahm, erforderte jedoch eine Anpassung der Stoppposition des Förderbandes je nach Produktvariante (Abbildung 1). Alternativ hätte der Einsatz eines Drei-Achs-Roboters es diesem ermöglicht, sich entlang der Vorrichtung zu bewegen und das gewünschte Teil aufzunehmen. Beide Ansätze wären mit zusätzlichen Kosten verbunden gewesen, hätten aber zu erheblichen Produktionszeiteinsparungen geführt.
Förderanlagenplanung und -betreuung:
Als zentrales Element der Produktionslinie trägt eine gut geplante Förderanlage maßgeblich zur Maximierung des Produktionsausstoßes, zur Vermeidung manueller Eingriffe und zur optimalen Nutzung der Produktionsfläche bei. Die Konfiguration einer Förderanlage zur Optimierung des Anlagenbetriebs erfordert Expertise, die häufig die Anpassung von Standardkomponenten oder die Entwicklung individueller Lösungen für spezifische Herausforderungen im Produktionsumfeld, wie beispielsweise beengte Platzverhältnisse oder Höhenunterschiede, beinhaltet. Kompensationseinheiten sind oft notwendig, um Unterschiede in der Maschinenleistung der Linie auszugleichen und einen reibungslosen und koordinierten Betrieb der gesamten Linie zu gewährleisten. Förderbandanbieter bieten eine Vielzahl von Optionen und Konfigurationen sowie proprietäre Spezialprodukte, die individuell auf die Kundenbedürfnisse zugeschnitten werden können.
Da die Anlage in der Regel von Spezialisten nach Spezifikationen geplant wird, entspricht das Ergebnis optimal den zu Projektbeginn formulierten Anforderungen des Werks. Ändern sich diese Anforderungen jedoch, kann die Anpassung der Förderanlage eine Herausforderung darstellen. Die Änderung der Stopppositionen, die beispielsweise mit pneumatischen Zylindern und den zugehörigen Sensoren und Magnetventilen realisiert werden, kann umfangreiche Softwareentwicklung, Verkabelung und mechanische Anpassungen erfordern.
Zwei Unternehmen, die Automobilkomponenten und Kleinmotoren herstellen, stießen bei dem Versuch, den Produktionsdurchsatz mit konventionellen Förderbändern zu steigern, auf diese Grenzen. In beiden Fällen konnte das Projektteam die angestrebte Verbesserung nicht vollständig erreichen.
Lineares Transportmodul
LCMR200 von Yamaha: Im Vergleich zu herkömmlichen Förderbändern bietet das lineare Transportmodul deutlich mehr Flexibilität zur Anpassung und Optimierung der Linienleistung. Parameter wie Beschleunigung, Verzögerung, Geschwindigkeit und Stopppositionen werden elektronisch eingestellt und lassen sich einfach durch Eingabe der gewünschten Werte in die Steuerung anpassen. Der Linearmotor ermöglicht zudem bidirektionale Bewegungen.
Die zugehörige YHX-Steuerung macht die Programmierung von Kontaktplanlogik überflüssig und ermöglicht die direkte Angabe von Werten sowie einfache Punkt-zu-Punkt-Bewegungen. Eine einzige Steuerung kann mehrere miteinander verbundene LCMR200-Module zu einer kompletten Produktionszelle koordinieren.
Da keine zusätzlichen Sensoren für weitere Stopppositionen benötigt werden, können Anwender ihre Produktionslinie problemlos und ohne Zuverlässigkeitseinbußen rekonfigurieren. Der Linearmotor beschleunigt und stoppt schnell und sanft, und die Einschwingzeit nach Erreichen der gewünschten Position ist sehr kurz. Tatsächlich lässt sich die Einschwingzeit durch Anpassung der Positioniertoleranz optimieren: Eine größere Toleranz reduziert die Einschwingzeit. Darüber hinaus können Anwender die Fördergeschwindigkeit erhöhen, ohne zusätzliche Stopps einfügen zu müssen, da jedes Modul je nach Bedarf unabhängig gestoppt, neu gestartet und umgekehrt werden kann, um jedes Teil zum optimalen Zeitpunkt zuzustellen.
Der LCMR200-Schlitten kann so programmiert werden, dass er an jeder gewünschten Position stoppt, mit einer Positionsgenauigkeit von maximal ±5 µm. Die Transfergeschwindigkeit ist elektronisch bis zu 2500 mm/s einstellbar. Die folgende Tabelle vergleicht die typischen Transferzeiten in Abhängigkeit von der Nutzlast.
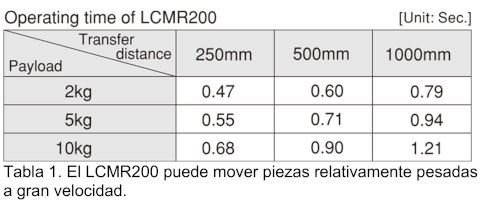 Tabelle 1. Der LCMR200 kann relativ schwere Teile mit hoher Geschwindigkeit bewegen.
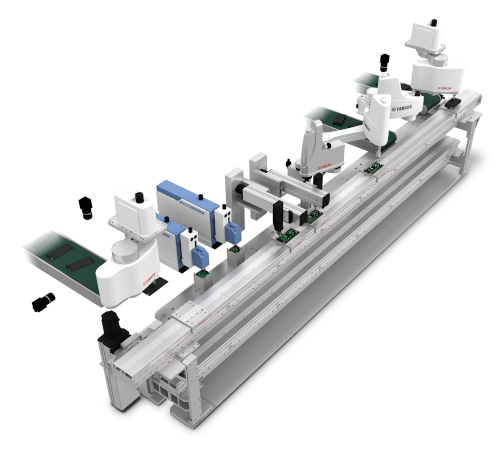
Der Schlitten kann Lasten bis zu 15 kg tragen, und die Steifigkeit des Moduls ermöglicht die Durchführung von Bearbeitungsvorgängen, ohne das Werkstück vom Schlitten zu entnehmen (Abbildung 2). Dies gewährleistet kurze Zykluszeiten und spart zudem den Aufwand und die Entwicklungskosten für die Entwicklung eines Mechanismus zum Transfer des Werkstücks zwischen verschiedenen Vorrichtungen für jeden Bearbeitungsvorgang.
 Abbildung 2. Die linearen Transportmodule führen die Werkstücke nacheinander direkt den einzelnen Bearbeitungsschritten zu.
Der bereits erwähnte Automobilzulieferer erkannte schnell das Potenzial des LCMR200, die angestrebte Produktivitätssteigerung vollständig zu erreichen. In einem Pilotprojekt wurde eine Produktionslinie umgestaltet, indem herkömmliche Förderbänder durch LCMR200-Module ersetzt wurden. Dies führte zu einer deutlichen Reduzierung der Transportzeiten. Die dadurch erzielte Zeitersparnis verringerte wiederum den Druck, die Zykluszeiten der verschiedenen Prozesse in der Linie zu verkürzen. Infolgedessen übertraf das Produktionsvolumen das ursprüngliche Ziel des Teams, und die Anzahl der ausfallenden Fehler wurde so weit reduziert, dass diese Montagelinie zu einer Vorzeigelinie im Werk wurde.
Auch der Elektromotorenhersteller nutzte den LCMR200, um die Produktion durch eine höhere Flexibilität der Produktionslinie zu verbessern. Die Möglichkeit, die Stopppositionen der Module durch Umprogrammierung zu ändern, sparte erheblich manuelle Rüstzeiten. Anschließend führte das Team einen QR-Code-Leser ein, um jeden Gerätetyp zu Produktionsbeginn zu identifizieren und allen LCMR200-Modulen die automatische Neukonfiguration ihrer Einstellungen zu ermöglichen. Dadurch entfiel die Notwendigkeit einer manuellen Interaktion mit den Maschinen oder Anlagen über das Touchpanel, was zu einer vollständigen Automatisierung der Produktmontage führte. Dies steigerte die Betriebsgeschwindigkeit erheblich und machte Eingriffe des Bedieners zum Wechsel von Produktmodellen überflüssig. Das Unternehmen kann nun Kleinserien genauso effizient abwickeln wie Großaufträge.
Fazit:
Fertigungsunternehmen stehen ständig vor der Herausforderung, ihre Produktivität durch Maßnahmen wie höhere Liniengeschwindigkeiten und kürzere Rüstzeiten zu steigern. Konventionelle Förderanlagen können hierbei ein Hindernis darstellen, da sie nur begrenzte Flexibilität bieten und für ihre Umrüstung einen erheblichen Engineering-Aufwand erfordern. Einfache Änderungen führen oft nicht zu den notwendigen Verbesserungen. Zudem ist für größere Änderungen in der Regel umfangreiche Unterstützung durch den Lieferanten erforderlich.
Bidirektionale Linearfördermodule ermöglichen eine umfassende Rekonfiguration von Parametern wie Geschwindigkeit und Stopppositionen. Darüber hinaus können Anlagenbetreiber diese Änderungen in der Regel selbstständig vornehmen. Weitere Vorteile sind die Möglichkeit, Prozesse wie die mechanische Montage direkt am Modul durchzuführen. Dies spart sowohl Bearbeitungszeit als auch den Engineering-Aufwand, der mit dem Aus- und Einbau von Teilen an einer konventionellen Förderanlage verbunden ist.