Die gewählte Schweißatmosphäre kann verschiedene Schweißfehler verursachen oder beschleunigen, aber auch verhindern oder reduzieren. Die Konvektionsschweißanlagen der Vision-Serie von Rehm Thermal Systems sind wahlweise als Luft- oder Stickstoffsysteme ausgelegt.
Lötperlenbildung:
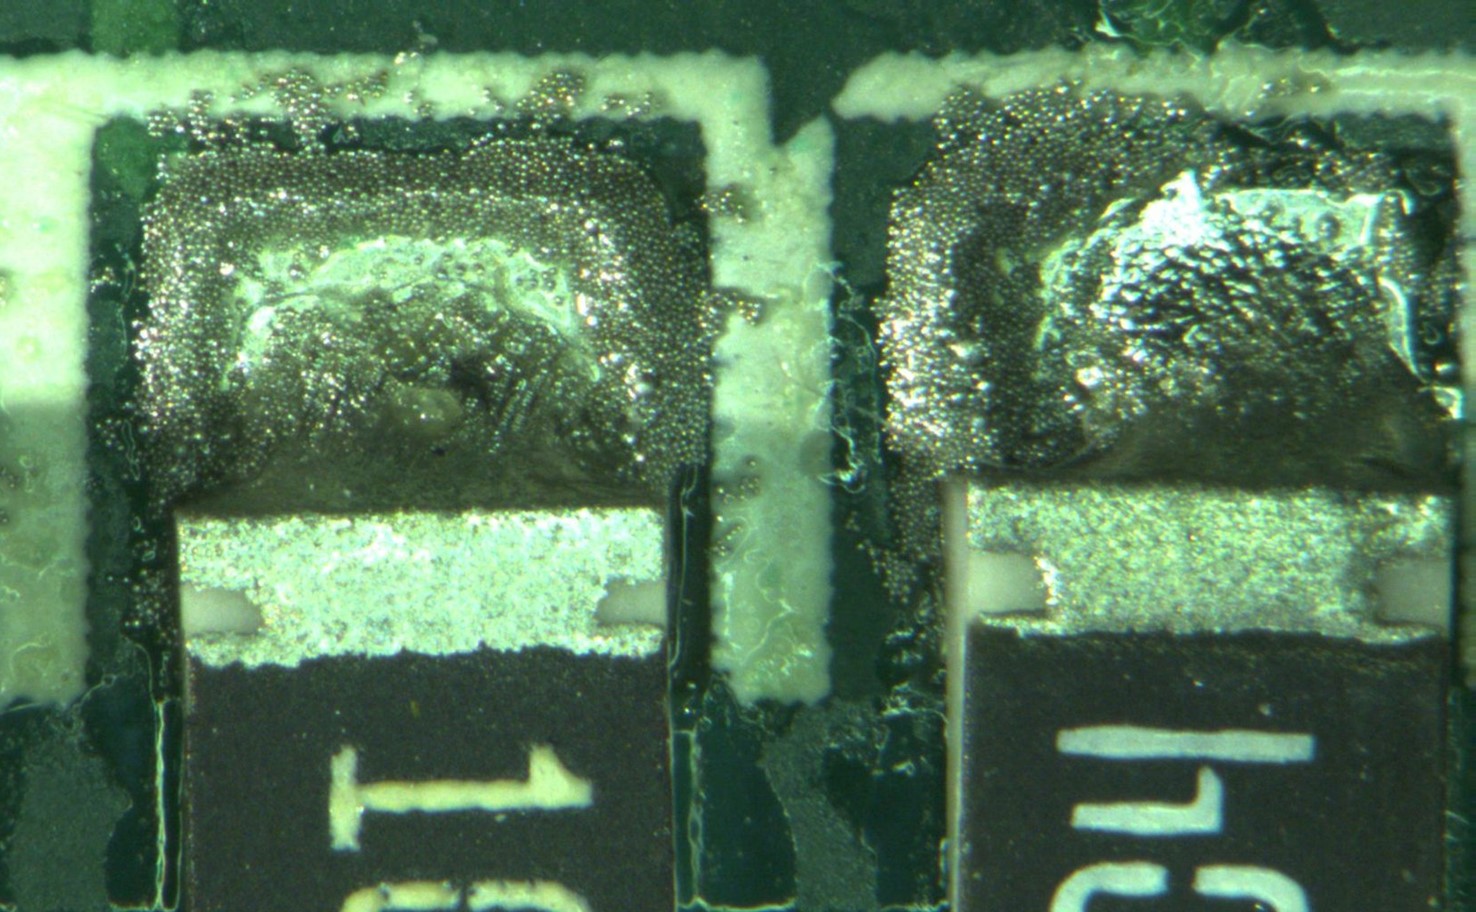
Ein häufiger Defekt sind Lötperlen auf bipolaren Bauteilen (Chips), ein Phänomen, das als Lötperlenbildung bekannt ist. Diese entsteht, wenn Lötpastenpartikel unter dem Bauteil eingeschlossen und während des Reflow-Lötens seitlich aus dem Spalt unter dem Chip herausgeschleudert werden. Alle getesteten Lötpasten zeigten nach dem Reflow-Löten mit Stickstoff eine geringere Lötperlenbildung. Dies ist auf die verbesserte und schnellere Verschmelzung der einzelnen Lötpartikel innerhalb eines gleichmäßigen Lötvolumens zurückzuführen. In Abwesenheit von Sauerstoff können sich keine Oxidschichten auf der Oberfläche der Lötpartikel bilden, welche die Verschmelzung behindern würden. Dadurch wird die Wahrscheinlichkeit verringert, dass einzelne Lötpartikel unter dem Chipspalt eingeschlossen werden.
Die geringere Lunkerbildung bei Oberflächenschweißungen oder QFN-Schweißungen ist auf eine verbesserte Benetzung zurückzuführen. Schnellbenetzende Schweißnähte können die beim Reflow-Schweißen entstehenden Gase effizienter aus dem flüssigen Zustand verdrängen. Diese Ergebnisse lassen sich jedoch nicht auf alle Schweißstellen verallgemeinern
.
Granulierung
des Pastenmaterials geht auch eine Miniaturisierung einher. Je kleiner die Korndurchmesser, desto stärker müssen sie durch das Flussmittel geschützt werden. Verschwindet das schützende Flussmittel durch Ausbluten in der Vorwärmzone (Heißverformung) aus dem Pastenkorn, oxidiert es und schmilzt anschließend wieder auf, verbindet sich aber nicht mehr mit anderen Teilen der Paste. Die Oxidschicht ist undurchdringlich und ähnelt einer Traubenreihe. Eine inerte Atmosphäre erweitert zwar das Prozessfenster, eliminiert aber den Einfluss des Flussmittels nicht vollständig.
 Kopf-im-Kissen-Effekt (HiP)
Der Kopf-im-Kissen- oder Kopf-auf-Kissen-Effekt wird durch eine Oxidschicht auf der BGA-Perle verursacht, die das Verschmelzen der Pastenkörner verhindert. Typischerweise führt das Verdrehen und Verformen des BGA und/oder der Leiterplatte dazu, dass sich die Pastenablagerung von der BGA-Perle löst. Aufgrund der fehlenden Flussmittelaktivierung bildet sich eine Oxidschicht auf der Perle, die anschließend das Verschmelzen mit der Pastenablagerung verhindert, selbst wenn sie erneut in die aufgeschmolzene Pastenablagerung eingetaucht wird. Da das Flussmittel an diesem Punkt verbraucht ist, kann die Oxidschicht nicht weiter reduziert werden, und es entsteht keine Verbindung. Daher scheint die Perle auf einem Kissen (Kopf-im-Kissen; HiP) oder einem Polster (Kopf-auf-Kissen) zu ruhen. Wird die Oxidation während der Trennung durch eine inerte Atmosphäre (N₂ oder Dampfphase) verhindert, können die Pastenablagerung und die Perle verschmelzen. Es muss jedoch noch eine geringe Restaktivität des Flussmittels vorhanden sein. Auch in diesem Fall schützt eine inerte Atmosphäre das Flussmittel, da weniger Oxide reduziert werden müssen.
Benetzungsprobleme:
Gute Benetzungsbedingungen unter Stickstoff führen im Allgemeinen zu einer besseren Lotverteilung und verhindern Lötfehler durch unzureichende Benetzung der Lötflächen (IPC 610). Dies ist bekannt, die erwarteten Lötergebnisse werden jedoch nicht immer erzielt. Das Chip-Löten ist unter anderem durch die Form des entstehenden Meniskus charakterisiert. Eine hohe Lotmenge ist hierbei ein Qualitätsmerkmal. Unter Stickstoffatmosphäre kann die gemessene Benetzungshöhe geringer sein als unter Luft. Anders ausgedrückt: Der nicht benetzte Bereich (der Spalt) vergrößert sich. Der Grund dafür ist die bessere Lotverteilung unter Stickstoff. Da das Lot gegen die Schwerkraft arbeiten muss, um die Bauteilanschlüsse zu benetzen, wird die zu benetzende Oberfläche der Leiterplatte bevorzugt; außerdem ist die Höhe des Meniskus geringer bei größerer Verteilung. Das bedeutet, dass weniger Lot zur Verfügung steht, um die Bauteilanschlüsse zu erreichen.
Tombstone-
Lötstellen entstehen durch unterschiedliche Benetzungszeiten der beiden Seiten eines bipolaren Bauteils. Schmilzt eine Lötraupe vor der anderen, richten die starken Benetzungskräfte und die Oberflächenspannung des geschmolzenen Lots das Bauteil auf. Die verzögert schmelzende zweite Lötraupe kann die zweite Bauteilverbindung dann nicht mehr benetzen. Unter Stickstoffatmosphäre treten nach dem Reflow-Löten typischerweise mehr Tombstone-Lötstellen auf. Der Grund dafür ist wiederum die bessere Benetzung, wodurch der Unterschied in der Benetzungszeit zwischen den beiden Bauteilverbindungen in der Regel größer ist. Allerdings können auch bei Tombstone-Lötstellen Wechselwirkungen mit anderen Einflussfaktoren erheblich sein.