I chip a semiconduttore sono disposti in modo da aumentare la capacità di raffreddamento del modulo, e una piastra di base in alluminio con isolamento diretto dal substrato viene utilizzata per migliorare le capacità di cicli termici. Per ottenere un migliore contatto termico tra la piastra di base e il dissipatore in un dispositivo con una superficie di base così ampia, la piastra di base è divisa in più sezioni. Il package utilizzato per il modulo duale IGBT da 2400 A/1200 V viene utilizzato anche per il modulo duale da 1800 A/1700 V.
Introduzione
La nostra serie di moduli IGBT convenzionali, MPD (Mega Power Dual), che include un dispositivo doppio da 1400 A/1200 V, è stata sviluppata per consentire una migliore progettazione in apparecchiature industriali ad alta potenza. Tuttavia, con la recente espansione dei sistemi di generazione di energia rinnovabile come turbine eoliche e pannelli fotovoltaici, si è manifestata la necessità di sistemi di potenza più grandi. Per soddisfare in modo semplice questa esigenza del mercato, è stato sviluppato un nuovo modulo IGBT doppio da 2500 A/1200 V.
Struttura
e disposizione dei terminali:
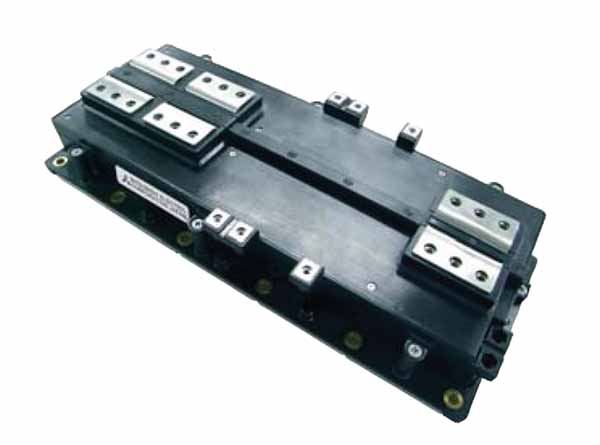
Un'immagine di questo modulo è mostrata in Figura 1. La lunghezza del package è circa il doppio della sua larghezza. I terminali principali P e N si trovano su un lato, mentre il terminale CA è sul lato opposto del package per una progettazione più comoda dell'inverter. I terminali di segnale sono situati al centro del package, consentendo un semplice montaggio del driver direttamente sopra il modulo. Questa disposizione dei terminali semplifica anche il cablaggio quando il driver è separato dal modulo.


Struttura della piastra di base:
Con l'aumentare dell'area della piastra di base, ottenere un accoppiamento preciso tra la base e il dissipatore di calore diventa problematico. Per ovviare a questo problema, in questo modulo vengono utilizzate sezioni di base separate. L'alloggiamento del modulo è costituito da due parti di altezza diversa per resistere alle sollecitazioni di flessione dovute alle diverse sezioni di base. Questa struttura consente di testare in modo indipendente ciascuna sezione di base. A tale scopo è possibile utilizzare apparecchiature di test esistenti, generalmente progettate per testare dispositivi più piccoli.
La perdita di potenza totale in un modulo di queste dimensioni può superare i 5 kW alla massima potenza in un'applicazione con inverter. Per perdite di potenza così elevate, si utilizza comunemente il raffreddamento a liquido, per il quale in genere è richiesto un valore di 5000 W/m²K. Nei sistemi di raffreddamento a liquido, la temperatura dell'alloggiamento varia molto più rapidamente rispetto ai sistemi di raffreddamento ad aria, rendendo fondamentali le capacità di gestione del ciclo termico e di dissipazione del calore.
Un modulo richiederà circa 400 cm² di raffreddamento ad acqua a DTc = 25 K in condizioni di 5000 W/m²K. Le dimensioni di base scelte per il nostro nuovo modulo doppio 2500 A/1200 V sono sufficienti per questa capacità di dissipazione termica. Tuttavia, il raffreddamento a liquido provoca una variazione significativa della temperatura dell'involucro, rendendo quindi necessario un aumento della capacità di cicli termici del modulo.


Per ottenere questo risultato, una piastra di base in alluminio viene incollata direttamente al substrato (Figura 5). Questa struttura elimina lo strato di saldatura tra la base e l'isolamento ceramico, un noto punto debole nelle strutture dei moduli convenzionali dopo i cicli termici (Figura 4). Questo strato di saldatura è soggetto a degrado a causa dello stress dovuto ai cicli termici, con conseguente aumento della resistenza termica Rth(x) durante la vita utile del modulo. La resistenza termica di una base in rame con struttura convenzionale e di una base con struttura in alluminio viene confrontata tramite simulazione e mostrata nelle Figure 4 e 5.
Le Figure 6 e 7 mostrano i risultati della simulazione per la resistenza termica delle basi in rame e in alluminio, rispettivamente.
I valori di resistenza termica per entrambi i tipi sono quasi identici, anche se l'alluminio ha una conduttività termica inferiore rispetto al rame. Questo è un risultato diretto dell'eliminazione del sottile strato di saldatura conduttivo.


Progettazione del chip:
Il chip è stato progettato per aumentare la capacità di raffreddamento quando si utilizza un refrigerante liquido. La distanza necessaria tra i chip, per sopprimere le reciproche interferenze termiche, è stata verificata tramite simulazione. La Figura 8 mostra la struttura di questa simulazione. La Figura 9 mostra i risultati della simulazione per la differenza di temperatura tra il chip e l'acqua a 200 W/chip. La distanza tra i chip in questo modulo è di circa 30 mm. I risultati mostrano che questa distanza è sufficiente per il raffreddamento a liquido.
Per prestazioni di raffreddamento ottimali, i tubi del liquido di raffreddamento dovrebbero essere posizionati direttamente sotto i chip.
Pertanto, i fori di montaggio sulla scheda madre sono stati scelti in modo da evitare qualsiasi interferenza tra i tubi e i fori di montaggio, come mostrato nella Figura 10.


Struttura dei terminali:
Quando la corrente nominale del modulo aumenta, è necessario un package con induttanza inferiore. Tuttavia, se è richiesta una corrente nominale maggiore, il package diventa più grande, quindi la lunghezza del cablaggio interno tende ad essere maggiore, con conseguente aumento dell'induttanza interna. Un modo per ridurre l'induttanza tramite la lunghezza è aumentare la larghezza della barra conduttrice laminata all'interno del modulo, ma questa larghezza è limitata dallo spazio fisico all'interno del modulo. Per ottenere una barra conduttrice con induttanza inferiore, viene utilizzato un laminato a quattro strati. Questa struttura consente di ridurre la concentrazione della densità di corrente sulla barra e riduce il rapporto di separazione della densità di corrente per ciascun contatto del terminale. Il valore dell'induttanza viene confermato tramite simulazione. Per garantire che il software di simulazione dell'induttanza corrisponda alla teoria, il valore simulato viene confrontato con un valore calcolato, determinato utilizzando l'equazione teorica per una struttura semplice. La Figura 11 mostra la struttura semplice.


µrxµ0x (d / W) xL
• µr = 1
• µ0 = 4šx10^-7
• d: distanza tra i fogli paralleli.
• W: distanza in avanti della pista (larghezza)
• L: distanza in direzione parallela della pista corrente (lunghezza)
I due risultati sono simili. Questa simulazione rappresenta quindi un buon metodo per esaminare la struttura. Per ottenere una barra conduttrice di piccole dimensioni e con bassa induttanza interna, in questo package viene utilizzata una barra conduttrice laminata a quattro strati. La Figura 12 mostra la struttura della barra conduttrice.
Il valore target per l'induttanza della barra conduttrice laminata è pari o inferiore a 3 nH. Per raggiungere questo valore, sono necessarie due strutture a scheda di almeno 50 mm di larghezza. L'altezza dell'involucro deve essere pari o inferiore a 50 mm, tenendo conto della resistenza di trasformazione del package. Pertanto, non è possibile utilizzare strutture a due fogli. Nella nostra simulazione, è stata modellata la migliore struttura a fogli paralleli. Il valore simulato per la struttura parallela a quattro fogli è di 2,59 nH a 1 MHz. Questo risultato indica che una struttura parallela a quattro fogli è la soluzione più adatta per questo modulo.


Ridurre l'induttanza interna del modulo migliorerà anche l'equilibrio nella distribuzione della corrente totale tra ciascun chip. Poiché L2 è piccolo rispetto a L1 e L3, la differenza di tensione in ingresso tra ciascun chip è piccola, migliorando così l'equilibrio della corrente tra i chip.
Caratteristiche
di induttanza del modulo
La Figura 15 mostra la struttura di simulazione dell'induttanza per il modulo. Per eliminare l'influenza di eventuali cablaggi esterni, un bus laminato largo è collegato ai terminali.
Il risultato della simulazione per l'induttanza totale all'interno del modulo è di 5,18 nH da P a N a 1 MHz. Questo risultato è inferiore al valore target iniziale. La Figura 17 mostra il circuito di test per confermare l'induttanza del package interno. Il dispositivo di commutazione (CM1400DU-24NF) commuta in condizioni di 1500 A come generatore di di/dt. Il dispositivo in prova (DUT) è collegato in serie e il picco di tensione causato da di/dt viene misurato tra i terminali P e N del DUT. L'induttanza del package del DUT viene calcolata utilizzando le forme d'onda mostrate nella Figura 16.
L'induttanza del componente all'interno di questo modulo si ottiene mediante i seguenti calcoli:
di / dt: 9,375 [A / ns]
Vpn (la tensione generata tra P e N): 52 [V]
VCE (sat): 1,37 [V] @ Ic = 500A
(VPN-VCE(sat)x2) / (di / dt) = 5,25nH


Lo stesso risultato si ottiene con la simulazione, raggiungendo il valore target.
Caratteristiche dei chip di sesta generazione (1200 V)
La Figura 18 mostra la vista in sezione trasversale dell'IGBT di sesta generazione e dell'IGBT di quinta generazione.
Il compromesso tra VCE(sat) ed Eoff per i nostri IGBT di sesta generazione è ridotto di 0,7 V rispetto ai nostri IGBT di quinta generazione allo stesso livello di Eoff. La Figura 19 mostra un confronto dei risultati di un calcolo di perdita di esempio per le stesse condizioni dv/dt. Questo mostra che la perdita totale in un'operazione di inverter per il nostro IGBT di sesta generazione è calcolata essere inferiore del 25% rispetto a quella del nostro modulo IGBT di quinta generazione in condizioni dv/dt fisse.
Caratteristiche dei chip di sesta generazione (1700V)
Lo stesso package è stato applicato anche al modulo duale IGBT 1800A/1700V di nuova concezione. Pertanto, presentiamo brevemente le caratteristiche del nostro IGBT 1700V di sesta generazione. La Figura 20 mostra il compromesso VCE(sat) - Eoff. Il compromesso VCE(sat) - Eoff è ridotto di circa 0,35V rispetto alla nostra quinta generazione allo stesso livello di Eoff. La Figura 21 mostra le perdite di accensione rispetto a dv/dt. La perdita di accensione è stata migliorata del 25% rispetto alla nostra quinta generazione allo stesso dv/dt (10kV/ms).
Conclusione:
È stato introdotto un nuovo modulo dual IGBT da 2500 A/1200 V per uso industriale. La bassa induttanza interna del package è stata ottenuta grazie all'utilizzo di un bus interno principale a 4 strati. Il design del chip è stato inoltre ottimizzato per il raffreddamento a liquido. Per migliorare la resistenza al contatto termico con il dissipatore di calore, la base è composta da diverse sezioni parallele. Il collegamento diretto tra il substrato ceramico e la base in alluminio viene utilizzato per migliorare la capacità di sopportare cicli termici. Prestazioni di perdita migliorate sono ottenute utilizzando IGBT di sesta generazione e chip FWDi. Lo stesso package è stato applicato anche al modulo dual IGBT da 1800 A/1700 V e sono in fase di valutazione altre gamme di moduli, utilizzando la stessa sezione di base standardizzata, consentendo così un buon rapporto costo-prestazioni.
Autori: Ayumi Maruta, Mitsuharu Tabata. Meccanismi per fonti di energia, Mitsubishi Electric Corporation, Giappone.
Bibliografia
[1] Junji Yamada: Modulo Dual IGBT ad alta potenza di nuova generazione con chip CSTBT e nuovo concetto di package, PCIM 2002.
[2] Tetsuo Takashi: CSTBTTM(III) come IGBT di nuova generazione, ISPSD2008-maggio, pp. 72-75.
[3] Katsumi Satoh: Nuova tecnologia di progettazione del chip per il modulo di potenza di nuova generazione, PCIM 08.