Chip/Substrat-Sinterverbindungen werden mithilfe spezieller Silberpartikel erzielt, die unter bestimmten Bedingungen Sinterverbindungen bilden und so eine zuverlässige Verbindung zwischen den Bauteilen gewährleisten. Abbildung 1 zeigt die Silberpartikel vor und nach dem Sinterprozess. Jedes dieser Partikel ist von einer Schicht aus einem speziellen Material umgeben. Der Fügeprozess ist einfach: Es werden lediglich genügend Partikel benötigt, um die gewünschte Dicke der Fügeschicht zu erreichen, sowie die entsprechende Temperatur und der entsprechende Druck für eine bestimmte Zeit angewendet. Das Ergebnis ist eine sehr stabile Verbindung. Für die industrielle Anwendung bedarf dieses Basisverfahrens jedoch noch der Optimierung.
In den letzten Jahren wurden Anstrengungen unternommen, diese Technologie zu industrialisieren. Es wurde eine Paste als Ausgangsmaterial für das Sintern entwickelt. Darüber hinaus wurden die notwendigen Werkzeuge zum Sintern von Multichip-Keramiksubstraten (DCBs) im Format 5" x 7" entwickelt. Die im Sinterprozess verwendete Presse ist so konstruiert, dass sie je nach Sinterprozess unterschiedliche Belastungsdrücke aufnehmen kann.
Außerdem wurde das für den Prozess verantwortliche Personal geschult und kontinuierliche Verbesserungsmaßnahmen wurden implementiert.
Die mit der Sinterschicht zwischen den Chips und dem Substrat erzielte Kontaktfestigkeit ist außergewöhnlich hoch. Sinterverbindungen weisen in Zuverlässigkeitstests eine hohe Beständigkeit gegenüber Lastwechseln auf. Ein weiterer Vorteil der Sintertechnologie ist die deutlich höhere Positionsgenauigkeit der Chips relativ zum Substrat im Bereich von 50 µm. Im Vergleich dazu erreicht die gängige Löttechnologie lediglich eine Positionsgenauigkeit von 400 µm.
Die Sinterschicht ist vier- bis fünfmal dünner als die Lötschicht und besitzt eine viermal höhere Wärmeleitfähigkeit. Dadurch weist die Sinterverbindung exzellente thermische Eigenschaften auf. Sinterschichten zeigen auch unter Lastwechseln ein besseres Verhalten, da der Schmelzpunkt des beim Sintern verwendeten Silbers viermal höher ist als der Schmelzpunkt des beim Löten verwendeten Füllmaterials (siehe Tabelle 1). Die Hochtemperaturstabilität der Sinterverbindung zeigt, dass sich die Verbindung im Laufe der Zeit nicht verschlechtert.
Anwendung der Sintertechnologie:
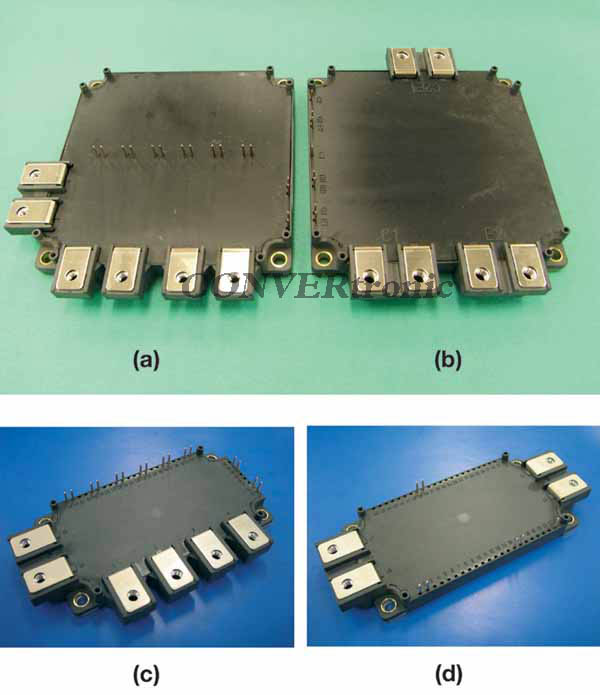
Die Sintertechnologie kommt bei SKiM® IGBT-Modulen zum Einsatz, die in Anwendungen von 22 kW bis 150 kW verwendet werden. SKiM® bietet eine bis zu fünfmal höhere Temperaturwechselbeständigkeit als herkömmliche Module mit Kupfersockel und Lötverbindungen. Anstatt das zur Isolierung des Moduls notwendige Keramiksubstrat mit dem Kupfersockel zu verlöten, wird dieser durch Druckkontakttechnologie bei der Befestigung des Moduls am Kühlkörper eliminiert (siehe Abbildung 3). Der Druck wird an zahlreichen, nahe an jedem Chip positionierten Punkten aufgebracht, wodurch eine gleichmäßige Druckverteilung über die gesamte Oberfläche des Keramiksubstrats gewährleistet wird. Der Verzicht auf den Kupfersockel führt zu einer verbesserten Temperaturwechselbeständigkeit und einem geringeren Wärmewiderstand. Abbildung 3 zeigt einen Querschnitt des Modulgehäuses, des Druckkontaktsystems und der Federkontakte für die Steueranschlüsse.
Durch den Verzicht auf alle Lötverbindungen ist die SKiM-Modulfamilie das erste vollständig lötfreie Modul auf dem Markt. Die Kombination aus Sintertechnologie, Druckkontakttechnologie und einer kupferlötfreien Konstruktion gewährleistet die fünffache Temperaturwechselbeständigkeit von gelöteten Modulen mit Kupfersohlen.
In den letzten 15 Jahren haben sich die zulässigen Betriebstemperaturen von Chips stetig erhöht. Module mit modernster Chiptechnologie, wie z. B. IGBT4/CAL4, können heute bei maximalen Temperaturen von bis zu 175 °C betrieben werden. Zukünftig wird die Verwendung von Siliziumkarbid größere Herausforderungen für die Realisierung stabiler, temperaturbeständiger Übergänge mit sich bringen, da die Betriebstemperatur von Siliziumkarbid-basierten Bauteilen bis zu 300 °C erreichen kann.
Daher eignet sich die von Semikron entwickelte Sintertechnologie ideal für diese hohen Betriebstemperaturbereiche. Der Schmelzpunkt des gesinterten Übergangs liegt bei 961 °C und damit rund 740 °C höher als der des heute üblicherweise verwendeten Lötübergangs.
Diese hohe Temperaturstabilität des Übergangs verhindert Degradation. Diverse Zuverlässigkeits- und Lebensdauertests haben die Robustheit des gesinterten Übergangs bestätigt.
Die Anwendungsbereiche für Leistungshalbleiter haben sich im Laufe der Zeit stark verändert. Früher wurden Halbleitermodule ausschließlich an gut zugänglichen Orten in Schaltschränken mit streng kontrollierter Umgebung eingesetzt.
Heutzutage werden Halbleitermodule in mobilen Anwendungen eingesetzt, beispielsweise in Fahrzeugen, die extremen Umgebungsbedingungen und Temperaturen von über 110 °C ausgesetzt sind. Die aktuelle Herausforderung besteht darin, sicherzustellen, dass das Halbleitermodul unter diesen rauen Bedingungen zuverlässig funktioniert.
Die Zukunft des Sinterns:
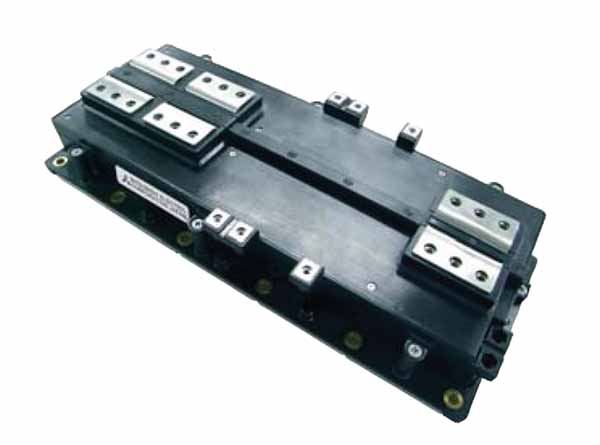
Die von SEMIKRON entwickelte Sintertechnologie ist eine Schlüsseltechnologie für die Herstellung leistungsstärkerer, zuverlässigerer und langlebigerer Leistungsmodule. Die gleichen Prinzipien, die bei der Fertigung des SKiM-Moduls Anwendung finden – der Verzicht auf die Kupfersohle, das Druckkontaktsystem und die Sintertechnologie – wurden auch für die Entwicklung des intelligenten Leistungsmoduls SKiiP der 4. Generation genutzt. Dieses Modul kommt in der Wind- und Solarenergieerzeugung, im Bus- und U-Bahn-Antrieb sowie in weiteren Anwendungen zum Einsatz.
Die Vorteile der Sintertechnologie gelten auch für die 4. Generation von SKiiP: fünfmal höhere Temperaturwechselbeständigkeit als bei herkömmlichen Modulen, stabile Verbindung zwischen Chip und Keramiksubstrat sowie doppelt so hohe Lastwechselbeständigkeit wie bei Standardmodulen.
Autor:
Christian Göbl, Leiter Neue Technologien, SEMIKRON
Weitere Informationen oder ein Angebot