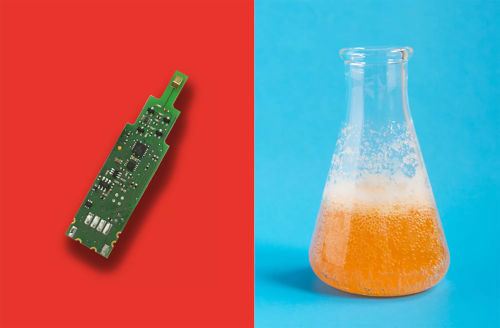
Die Fluidqualitätssensoren von EBE ermöglichen all dies mit nur einem Sensor.
Die corTEC®-Sensoren von EBE eignen sich für Gase, Flüssigkeiten, Feststoffe und sogar hochviskose Medien, können in speziellen hygienischen, robusten oder miniaturisierten Gehäusen untergebracht werden und liefern selbst berührungslos hervorragende Informationen über die Eigenschaften des Mediums.
Gleichzeitige Erfassung von kapazitiven und leitfähigen Messwerten
QCRB-Sensoren ermöglichen die simultane Echtzeit-Erfassung kapazitiver und leitfähiger Messwerte – eine Leistung, die bisher nur mit zwei oder mehr Messgeräten möglich war. Sie decken kapazitive Messbereiche von 0,1 pF bis 80 pF ab und ermöglichen die Medienerkennung über einen relativen Permittivitätsbereich (εr) von Vakuum bis Wasser und darüber hinaus. Für umfassende Medienanalysen steht ein erweiterter Leitfähigkeitsmessbereich von 0,1 bis 200 mS/cm zur Verfügung. Darüber hinaus bieten die Sensoren eine Echtzeit-Kalibrierung zur Kompensation von Umwelteinflüssen und gewährleisten so hohe Stabilität und Wiederholgenauigkeit sowohl kurz- als auch langfristig. Diese Sensoren eignen sich ideal für die Serienproduktion und ermöglichen OEMs die kosteneffiziente Bereitstellung hochwertiger Analysen im großen Maßstab.
Höhere Effizienz und Qualität dank QCRB-Sensoren
In industriellen und medizinischen Anwendungen unterstützen die Fluidqualitätssensoren von EBE Unternehmen dabei, Vorschriften einzuhalten, Gesundheit und Sicherheit zu verbessern und die Produktionseffizienz durch vorausschauende Wartung und Prozessoptimierung zu steigern. Insbesondere in Branchen wie der Lebensmittel- und Getränkeindustrie, der Pharmaindustrie und der Medizintechnik, in denen strenge Vorschriften gelten, liefert die Sensortechnologie wertvolle Echtzeitdaten. Dadurch reduziert sich der Bedarf an häufigen Labortests und die damit verbundenen Kosten werden minimiert.
Mit den corTEC® Fluidqualitätssensoren bietet EBE eine kosteneffiziente, universelle Lösung für die anspruchsvolle Erfassung und Analyse von Fluideigenschaften
in einer Vielzahl industrieller Anwendungen.
Die EBE Elektro-Bau-Elemente GmbH (Markenname: EBE sensors + motion) mit Hauptsitz in Leinfelden-Echterdingen bei Stuttgart entwickelt und fertigt OEM-Produkte in den Bereichen Sensortechnik, HMI-Schnittstellenkomponenten, Aktorik und Mechatronik. Das Unternehmen konzentriert sich auf kapazitive und induktive Sensoren auf Basis eigener Technologien sowie auf mechatronische Lösungen für Industrie, Haushaltsgeräte, Medizintechnik und Mobilität. Das Sensorportfolio umfasst außerdem Füllstandssensoren, Drucksensoren, Positionssensoren und kapazitive Drucktaster. Darüber hinaus entwickelt und fertigt EBE kundenspezifische Magnetventile, robuste Drehschalter, Drucktaster und Encoder, die an die jeweiligen Kundenanforderungen angepasst werden. Das Unternehmen gilt als Kompetenzzentrum für die Entwicklung und Produktion von Sensorsystemen und Antriebstechnik.